
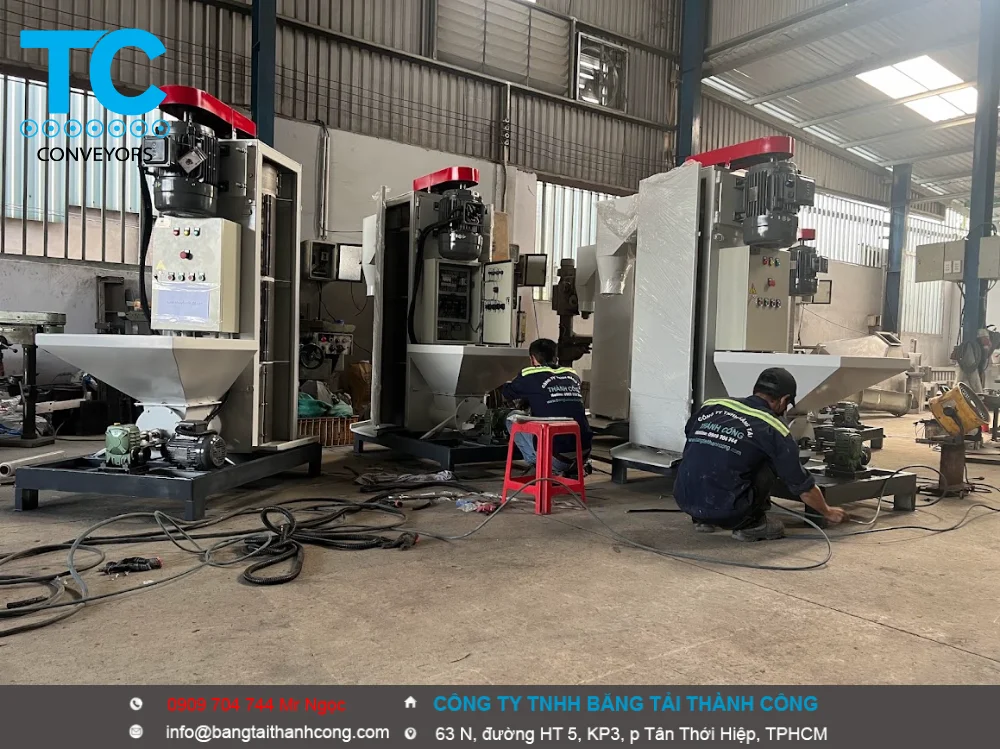
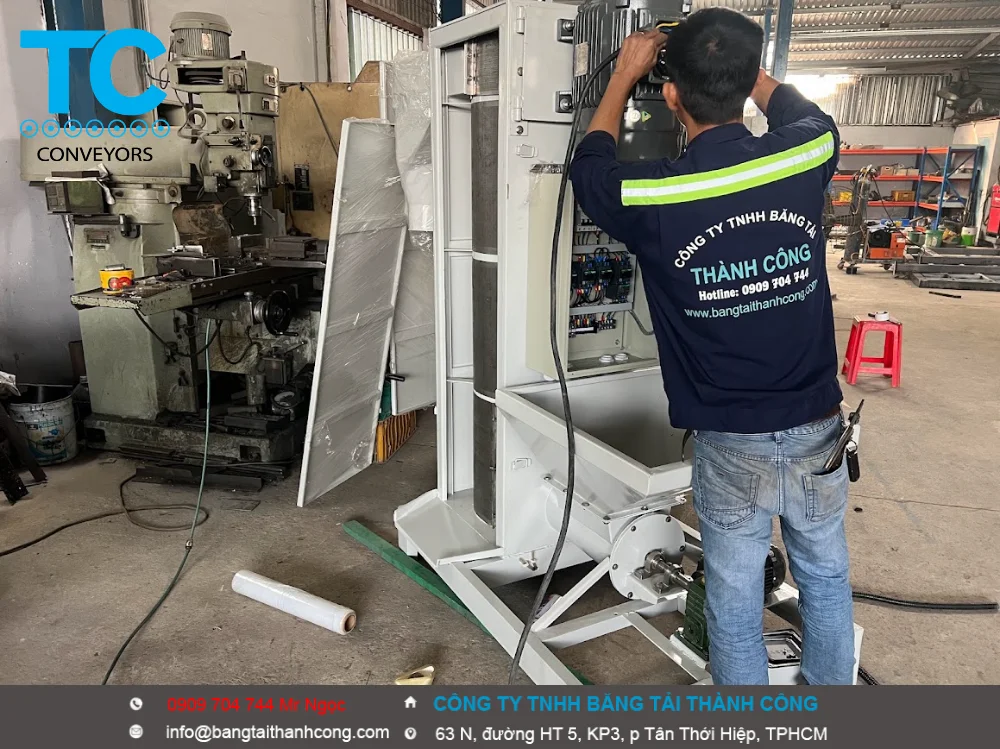
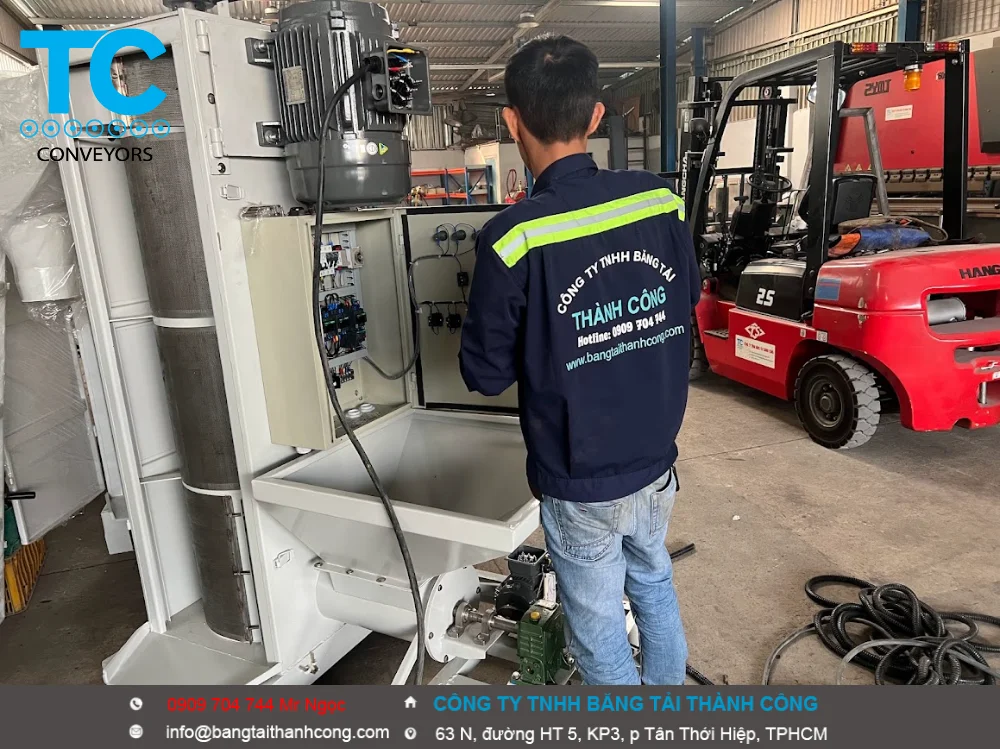
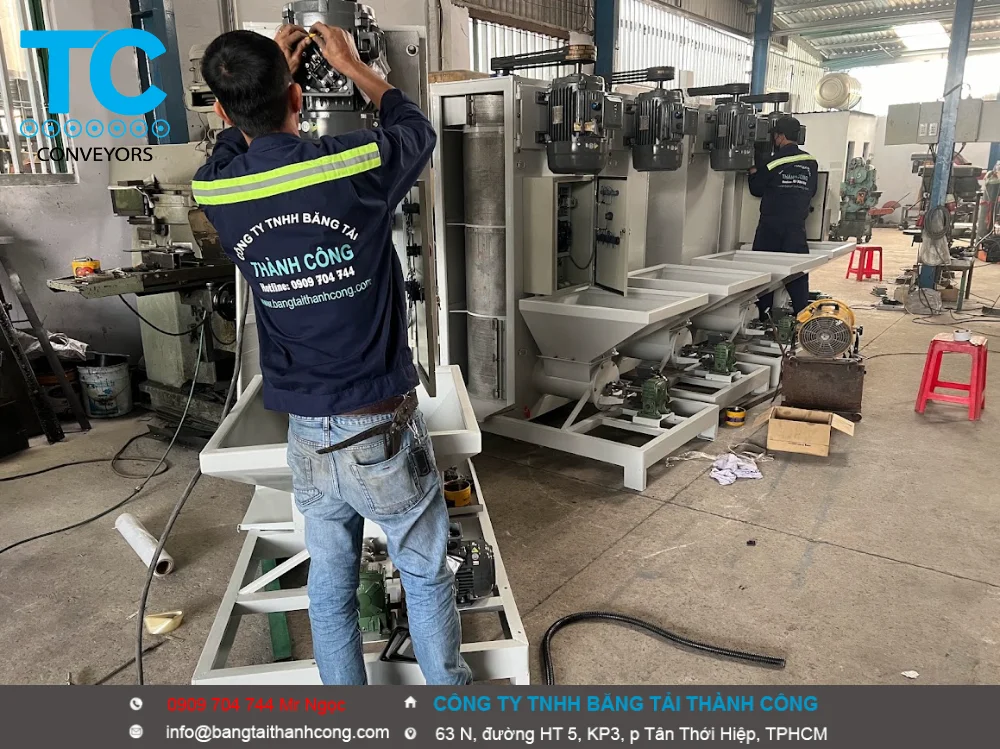
Máy vắt nước vảy nhựa PET
Thông số kỹ thuật chế tạo chuẩn Máy vắt nước vảy nhựa PET
- Vật liệu bắt buộc: Inox 304 hoặc Inox 316. Tuyệt đối không dùng thép thường hoặc tôn mạ kẽm vì ma sát của nhựa kết hợp với tia nước áp lực sẽ làm rỉ sét nhanh chóng, gây ố vàng và làm bẩn vảy nhựa PET.
- Kích thước lỗ lưới: Ø 2.0 mm – Ø 3.0 mm (hoặc lỗ hình hạt dưa). Lỗ phải đủ nhỏ để giữ lại các mảnh vảy PET băm (thường có kích thước 8mm – 12mm) nhưng đủ lớn để nước bẩn, bột mụn nhựa thoát nhanh ra ngoài.
- Độ dày tấm lưới: 2.0 mm – 3.0 mm. Nếu tấm inox quá mỏng, lực ly tâm khi trục quay tốc độ cao (1.200 – 1.400 vòng/phút) quật nhựa vào thành lưới sẽ làm xé rách hoặc móp méo lồng vắt.
- Tỷ lệ diện tích đục lỗ (Open Area): Đạt từ 40% – 50% diện tích bề mặt để đảm bảo tốc độ thoát nước nhanh nhất mà không làm giảm độ cứng của tấm Inox.
- Giải pháp kết cấu tối ưu cho xưởng cơ khí
- Thiết kế chia đôi bán nguyệt (Split-shell Design): Sọt lưới nên được chế tạo thành 2 nửa hình vòng cung ghép lại bằng hệ thống gông và bắt bulông bên ngoài khung máy. Thiết kế này giúp tháo lắp, lật mở để vệ sinh mụn nhựa dính bên trong hoặc thay thế sọt lưới cực kỳ nhanh chóng khi bị mài mòn mà không cần phải nhấc toàn bộ trục chính ra ngoài.
- Khung xương gia cường chịu lực (Stiffening Ribs): Phía bên ngoài mặt lưới Inox, phải hàn thêm các gông bằng thép thanh hoặc hộp Inox dày bo tròn theo chu vi lồng để làm bệ đỡ chịu lực, ngăn không cho lưới bị phình hoặc bung mối hàn do áp lực ly tâm của nhựa dồn từ đáy lên.
- Gia công lỗ lồi (Punching direction): Khi mang tấm Inox đi đột dập (đục lỗ), mặt có ba-vớ (mép gờ sắc) phải lộn ra phía ngoài vỏ máy. Mặt nhẵn phẳng lộn vào bên trong tiếp xúc với cánh gạt để vảy nhựa di chuyển mượt mà, không bị cào rách nhãn mác gây kẹt dính.
- Giải pháp chống nghẹt lỗ lưới (Screen Blinding)
Đối với vảy nhựa PET, keo dán dính, nhãn mác dẻo (PP/PE) sót lại rất dễ bị ép chặt chặn kín lỗ lưới.
- Giải pháp kết cấu: Giữ khoảng cách giữa mép cánh gạt trục chính và mặt trong lưới ổn định ở mức 3mm – 4mm. Khoảng cách này đủ hẹp để chính các cánh búa gạt liên tục cạo đi lớp nhựa dính trên mặt lưới, giữ lỗ luôn thông thoáng.
- Hệ thống rửa ngược tự động: Thiết kế đường ống nước áp lực cao (3-5 bar) chạy dọc phía ngoài lồng lưới, gắn các béc phun hướng thẳng vào tâm máy. Cài đặt hẹn giờ điều khiển qua van điện từ: Cứ sau 1-2 tiếng chạy máy, béc phun tự động xịt rửa mặt ngoài lưới trong 1 phút để đánh bay bột nhựa bít lỗ mà không cần dừng dây chuyền.
Để có thể tư vấn kích thước phôi hoặc bản vẽ dập lỗ chính xác nhất cho bạn, hãy cho tôi biết:
- Sọt lưới bạn định chế tạo có đường kính (Ø) bao nhiêu mm và chiều dài tổng thể bao nhiêu mét?
- Bạn định tự đột dập lỗ trên tấm Inox hay mua tấm Inox đục lỗ sẵn về cuốn tròn? (Tấm dập sẵn thường có biên không đục lỗ ở mép, rất tiện để hàn gông ghép nối).
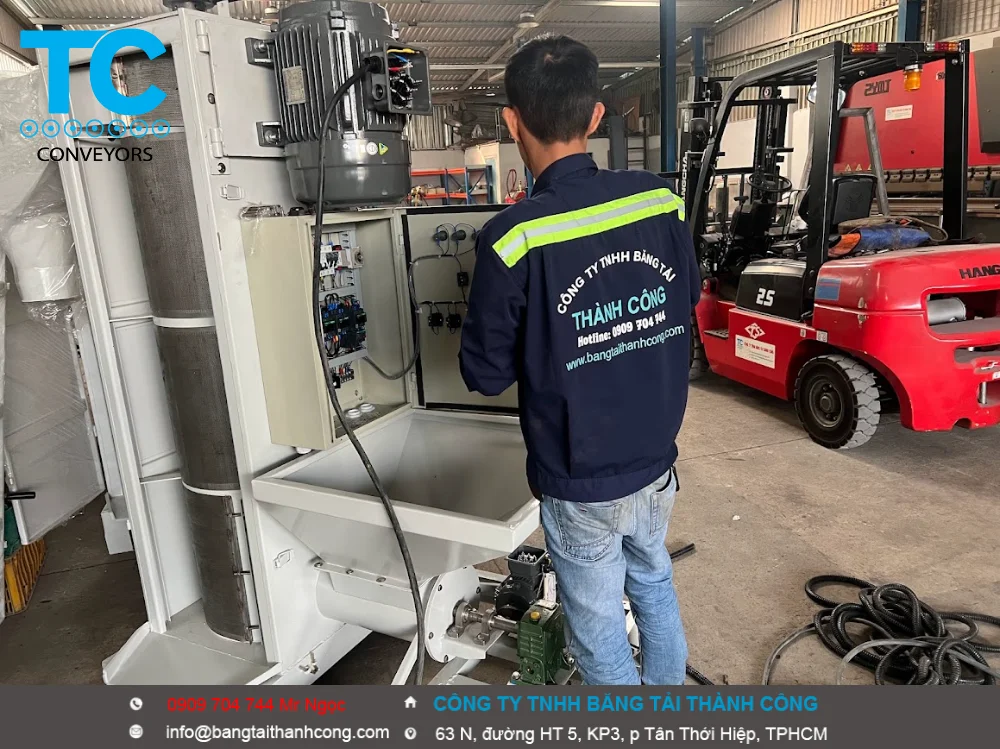
- Để tách nước cho vảy nhựa PET sau công đoạn rửa, việc chế tạo máy vắt ly tâm tốc độ cao (Centrifugal Dryer / Dewatering Machine) là giải pháp cơ học tối ưu nhất. Thiết bị này giúp hạ độ ẩm bề mặt của vảy PET từ 30-40% xuống còn dưới 1% – 2% ngay lập tức mà không cần dùng đến nhiệt, làm tiền đề lý tưởng cho tháp sấy nhiệt sau đó.
Dưới đây là các giải pháp cốt lõi để chế tạo dòng máy này:
1. Nguyên lý vận hành và Kết cấu cốt lõi
- Nguyên lý ly tâm gia tốc: Máy sử dụng một trục rotor mang các cánh gạt quay với tốc độ cực cao bên trong một lồng lưới hình trụ cố định. Nhựa lẫn nước được đưa vào từ đáy, lực ly tâm sẽ quật vảy nhựa vào mặt lưới, ép nước văng qua lỗ lưới ra ngoài. Đồng thời, các cánh gạt được thiết kế góc nghiêng sẽ đẩy vảy nhựa di chuyển tịnh tiến từ đáy lên đỉnh máy để xả ra ngoài.
- Trục Rotor và Cánh gạt (Búa vắt):
-
- Trục chính phải là thép ống dày hoặc thép đúc chịu mô-men xoắn lớn.
- Các cánh gạt phải được hàn theo hình xoắn ốc (như trục vít) quanh thân trục. Góc nghiêng của cánh thường đạt từ 15° – 25° để vừa tạo lực đẩy dọc trục, vừa giữ nhựa lại đủ lâu để vắt kiệt nước.
-
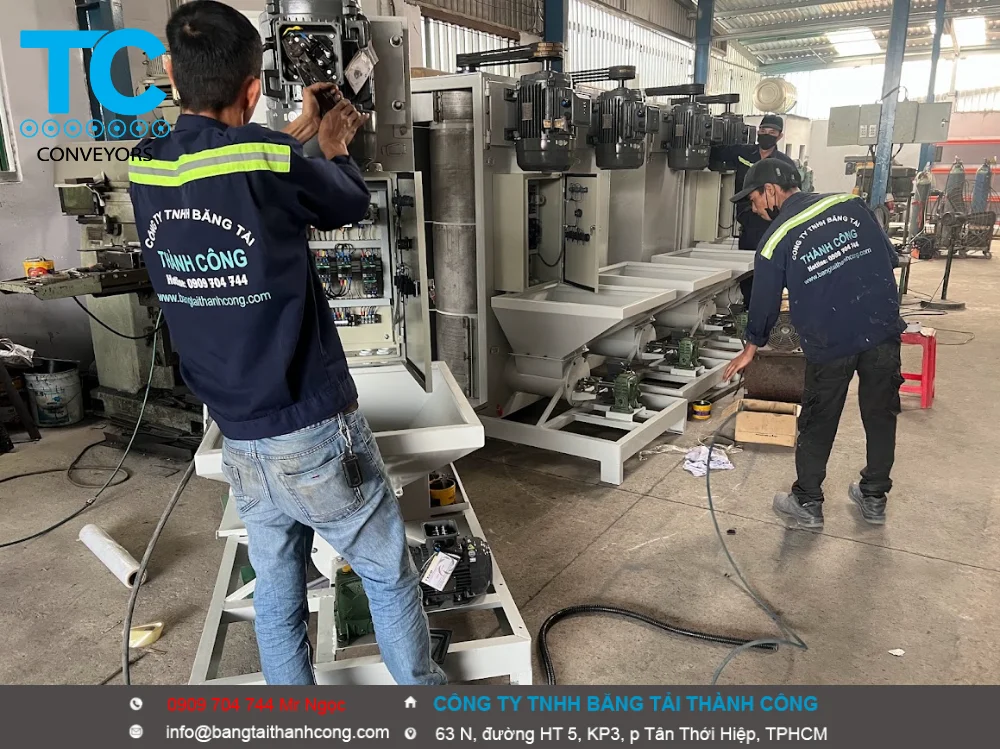
- Lồng lưới sàng (Screen):
- Lưới có dạng hình trụ bao quanh rotor. Kích thước lỗ lưới tiêu chuẩn cho vảy PET là Ø 2.0 mm đến Ø 3.0 mm (nhỏ hơn kích thước vảy nhựa băm).
- Bắt buộc phải làm bằng Inox 304 để chống rỉ sét và thiết kế dạng 2 nửa bán nguyệt ghép lại bằng bulông để dễ dàng tháo lắp, vệ sinh hoặc thay thế khi bị mài mòn.2. Các giải pháp kỹ thuật giải quyết bài toán Chế tạo khắc nghiệt
-
- Giống như máy rửa ma sát, máy vắt ly tâm vận hành ở dải tốc độ rất cao nên sẽ gặp các thách thức cơ khí lớn. Dưới đây là giải pháp khắc phục:
2.1. Giải pháp chống rung lắc ở tốc độ cực cao
-
- Thách thức: Tốc độ quay của máy vắt ly tâm vảy PET tiêu chuẩn phải đạt từ 1.200 – 1.500 vòng/phút. Chỉ cần lệch vài gam trên cánh gạt, máy sẽ rung giật như động đất, làm hỏng vòng bi và gãy khung bệ.
- Giải pháp:
-
- Sau khi hàn hoàn thiện các cánh gạt lên trục chính, bắt buộc phải đưa toàn bộ cụm trục đi cân bằng động đạt tiêu chuẩn ISO 1940 (cấp G2.5 hoặc G1.0).
- Chân đế máy phải được thiết kế khung thép chữ I hoặc chữ U dày, kết hợp với các cao su giảm chấn (Anti-vibration mount) chuyên dụng dưới đáy để triệt tiêu lực xung động truyền xuống nền xưởng.
-
2.2. Giải pháp bảo vệ vòng bi (Bạc đạn) khỏi nước và lực dọc trục
-
- Thách thức: Máy đặt đứng, nước vắt ra chảy từ trên xuống, rất dễ lọt vào gối đỡ bi phía dưới. Ngoài ra, lực đẩy nhựa lên trên sẽ tạo ra một phản lực dọc trục hướng xuống dưới đáy.
- Giải pháp:
-
- Tách biệt gối đỡ: Thiết kế gối đỡ vòng bi nằm hẳn ra ngoài khoang vắt, có một khoảng hở không gian (khoảng 50-100mm) ở giữa vách đáy máy và gối đỡ để nước nếu có rò qua phớt sẽ rơi ngay ra ngoài đất chứ không thể chảy vào vòng bi.
- Hệ thống phớt: Sử dụng phớt chặn nước cơ khí đa tầng kết hợp vòng phớt chắn bùn (V-ring).
- Lựa chọn vòng bi: Sử dụng vòng bi côn hoặc vòng bi đỡ chặn (Angular contact ball bearings) chịu được cả lực hướng tâm (tốc độ cao) và lực dọc trục lớn.
-
2.3. Giải pháp chống mài mòn do ma sát cát đá
-
- Thách thức: Vảy nhựa PET phế liệu sau khi rửa vẫn có thể sót lại hạt cát, bụi đá nhỏ. Lực ly tâm quật các hạt này vào mặt lưới và cánh gạt gây mài mòn rất nhanh.
- Giải pháp:
-
- Mép các cánh gạt (nơi tiếp xúc và đẩy nhựa trực tiếp) phải được hàn đắp một lớp hợp kim chống mài mòn (với các que hàn chịu mài mòn như đắp các bon, crôm) hoặc chế tạo mép gạt bằng tấm thép Hardox có thể tháo rời để thay thế.
- Khoảng cách giữa mép cánh gạt và mặt lưới sàng phải khống chế nghiêm ngặt trong khoảng 3mm – 5mm. Nếu khoảng cách quá lớn, vảy nhựa sẽ dính lại thành một lớp màng bọc quanh lưới gây nghẹt máy.
-
2.4. Giải pháp tự làm sạch lồng lưới (Chống nghẹt)
-
- Thách thức: Bột nhựa mụn hoặc nhãn mác sót lại dễ bít kín lỗ lưới sàng sau vài tiếng chạy máy, làm nước không thoát ra được.
- Giải pháp: Tích hợp một hệ thống béc phun rửa ngược tự động ở phía ngoài lồng lưới. Định kỳ (ví dụ sau mỗi 2 tiếng), hệ thống van điện từ tự động mở nước áp lực cao xịt từ ngoài vào trong lồng lưới khoảng 1-2 phút để đánh bay các cặn bẩn bám dính ở lỗ lưới mà không cần dừng máy.
Thông số Kỹ thuật Thiết kế Tham khảo (Năng suất 1.000 kg/giờ)
-
- Công suất motor: 11 kW – 15 kW (Nên dùng truyền động dây curoa để giảm chấn cho motor thay vì nối trục trực tiếp).
- Tốc độ trục rotor: 1.200 – 1.400 RPM.
- Đường kính lồng vắt: Ø 500 mm – Ø 600 mm.
- Độ dày lưới sàng Inox: Tối thiểu 2.0 mm – 3.0 mm (lưới quá mỏng sẽ bị xé rách do áp lực ly tâm của nhựa).
- Hiệu quả đầu ra: Độ ẩm bề mặt đạt < 2%.
Để giúp bạn hoàn thiện phương án gia công hoặc lựa chọn vật liệu, hãy cho tôi biết:
- Bạn định chế tạo máy dạng đứng thẳng (Vertical) hay dạng nằm nghiêng/ngang (Horizontal)? (Dạng đứng vắt kiệt nước tốt hơn, trong khi dạng nằm dễ bảo trì trục hơn).
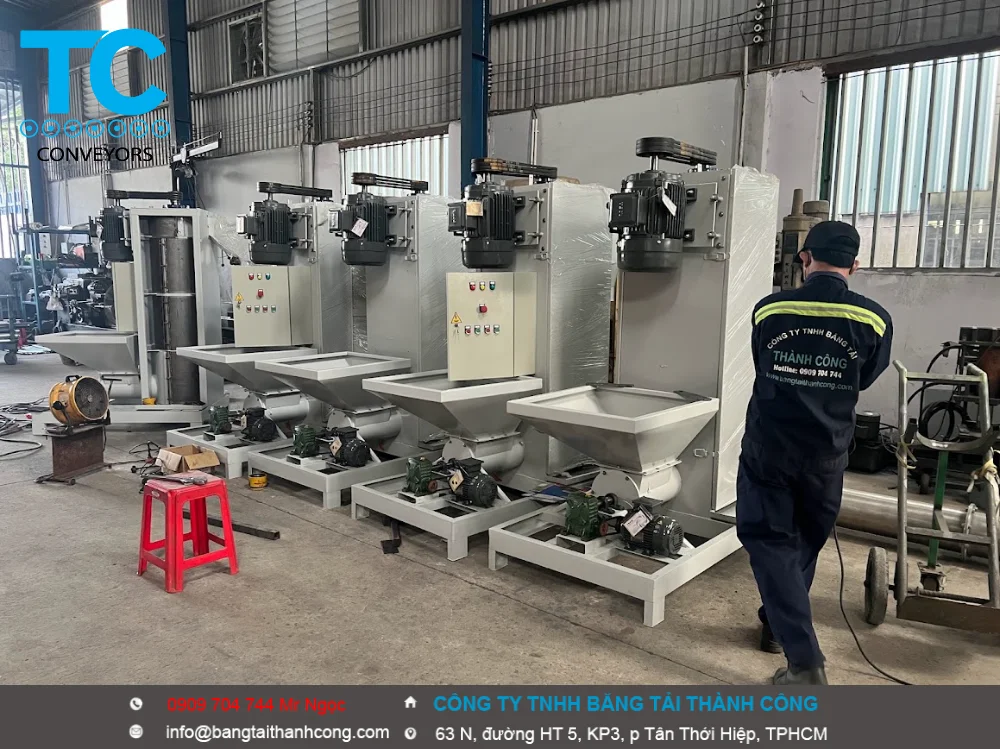
- Chế tạo máy vắt nước ly tâm cho vảy nhựa PET (Centrifugal Dewatering Machine) là một thử thách không nhỏ đối với các xưởng cơ khí phế liệu. Khác với máy vắt quần áo hay máy ly tâm thực phẩm thông thường, dòng máy này xử lý một loại vật liệu có tính chất cứng, góc cạnh bén (như dao cạo) và di chuyển liên tục với khối lượng lên đến hàng tấn mỗi giờ ở tốc độ cực cao.
Dưới đây là những khó khăn kỹ thuật cốt lõi và thực tế nhất khi chế tạo thiết bị này:
1. Hiện tượng “Bào mòn” lưới sàng và cánh gạt như dao cắt
-
- Khó khăn: Vảy nhựa PET băm ra rất cứng và sắc nhọn, chưa kể luôn lẫn một tỷ lệ cát, đá nhỏ từ phế liệu thô sót lại. Khi quay ở tốc độ 1.200 – 1.500 vòng/phút, lực ly tâm biến các mảnh PET và cát thành những “lưỡi dao” chà xát liên tục. Lưới sàng Inox thông thường sẽ bị mài mỏng dính, rách toạc chỉ sau vài tuần. Mép cánh gạt đẩy nhựa cũng bị vẹt sứt, làm giảm lực đẩy dọc trục.
- Hệ quả: Máy mất khả năng vắt, nhựa dồn cục gây kẹt cứng và cháy motor.
2. Sự cố rò rỉ nước phá hủy ổ bi gối đỡ (Bearing)
-
- Khó khăn: Trong kết cấu máy vắt đứng (loại phổ biến nhất vì vắt kiệt nhất), nước được ép ra từ vảy nhựa sẽ chảy tràn từ trên đỉnh xuống đáy theo trọng lực. Gối đỡ vòng bi phía dưới lại nằm ngay tâm đáy máy. Áp lực nước kèm theo bùn đất bẩn rất dễ phá vỡ các lớp phớt chặn thông thường để lọt vào ổ bi.
- Hệ quả: Vòng bi bị mất mỡ bôi trơn, rỉ sét, phát nhiệt cao và rơ lắc dẫn đến vỡ bạc đạn, làm hỏng toàn bộ trục chính.
3. Thách thức cân bằng động (Dynamic Balance) trục đứng
-
- Khó khăn: Trục rotor của máy vắt ly tâm đứng khá dài, trên thân hàn rất nhiều cánh búa gạt nhựa theo đường xoắn ốc. Do sai số khi hàn và độ dày không đều của thép, trọng tâm của trục chắc chắn bị lệch. Ở tốc độ cao, lực văng mất cân bằng sẽ nhân lên hàng trăm lần.
- Hệ quả: Máy rung lắc dữ dội đến mức có thể tự “di chuyển” trên sàn xưởng, giật gãy các chân bệ đỡ, làm nới lỏng toàn bộ bulông liên kết và gây nguy hiểm lớn cho công nhân vận hành.
4. Vấn nạn nghẹt lỗ lưới (Screen Blinding) do mụn nhựa và nhãn mác
-
- Khó khăn: Vảy nhựa PET phế liệu thường dính màng nhãn mác (nhựa PP/PE dẻo) hoặc các mụn nhựa PET siêu nhỏ (bột băm). Khi lực ly tâm ép mạnh, các miếng màng dẻo này sẽ bị ép bẹp và bịt kín các lỗ lưới sàng (Ø2mm – Ø3mm).
- Hệ quả: Nước không thể thoát ra ngoài vỏ máy mà bị cuốn ngược trở lại theo vảy nhựa đi lên đỉnh. Nhựa xả ra đầu ra vẫn sũng nước (độ ẩm > 10%), làm mất tác dụng của máy vắt.
5. Khống chế khe hở kỹ thuật giữa cánh gạt và lưới sàng
-
- Khó khăn: Để máy đạt hiệu suất đẩy nhựa tốt nhất và tự làm sạch mặt lưới, khoảng cách giữa mép cánh gạt và mặt lưới sàng bắt buộc phải duy trì ở mức 3mm – 5mm. Nếu làm khoang máy không tròn đều hoặc trục bị rơ, mép cánh sẽ quật thẳng vào lưới gây rách lưới, kẹt máy. Ngược lại, nếu khe hở quá lớn (>8mm), vảy nhựa sẽ bị lưu lại, đóng bánh thành một lớp dày chặn đứng đường thoát nước.
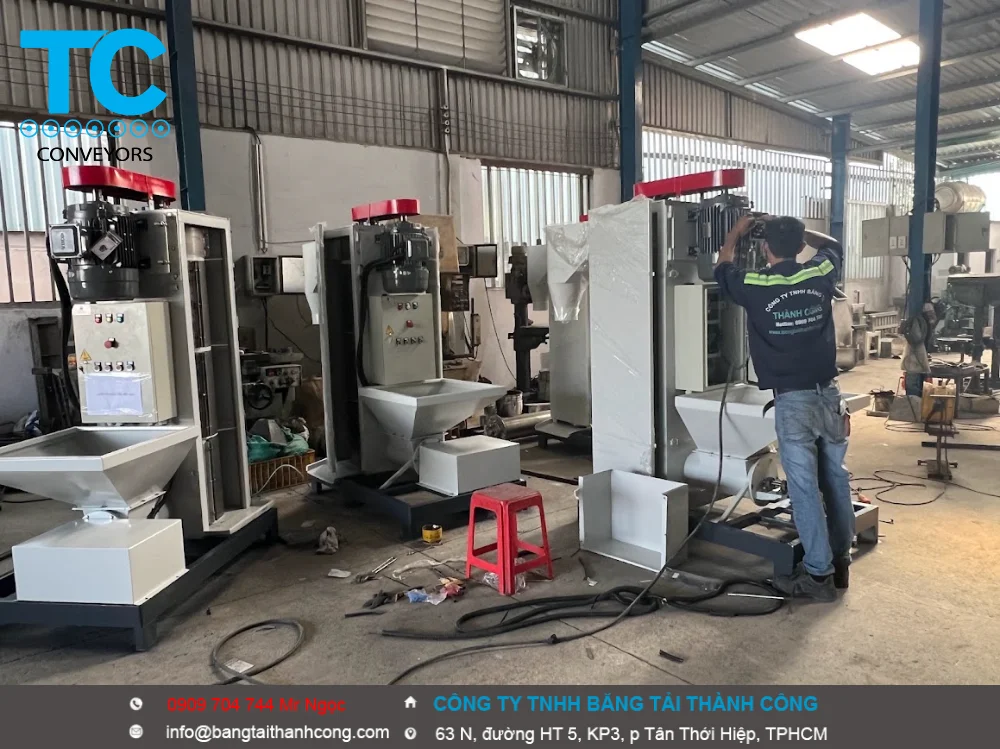
🛠️ Kinh nghiệm thực tế từ các kỹ sư cơ khí tái chế:
Để vượt qua các khó khăn trên khi gia công, các xưởng thường áp dụng mẹo sau:
-
- Gối đỡ rời: Tuyệt đối không hàn gối đỡ bi trực tiếp vào đáy buồng vắt. Hãy làm gối đỡ đặt độc lập phía dưới, cách đáy buồng vắt một khoảng hở ít nhất 10cm. Nếu nước có rò qua phớt đáy, nó sẽ rơi xuống đất chứ không chạm được vào vòng bi.
- Đắp hợp kim: Cánh gạt không dùng thép thường, mà dùng thép tấm dày (14-16mm) rồi dùng que hàn chống mài mòn (như que hàn đắp Widia hoặc Cobal) hàn phủ một lớp dày 3mm ở mép ngoài cùng.
Nếu bạn đang lên phương án thiết kế chi tiết, hãy cho tôi biết:
- Bạn định chọn giải pháp truyền động nào: Nối trục trực tiếp qua khớp nối hay Dùng dây curoa truyền động gián tiếp? (Dây curoa có lợi thế giảm chấn lý tưởng cho motor ở dòng máy này).
- Bạn đã có phương án cân bằng động cho trục rotor tại khu vực của mình chưa?
Lưới máy vắt nước vảy nhựa PET (hay còn gọi là sọt lưới ly tâm, lưới sàng tách nước) là linh kiện chịu lực va đập và mài mòn khắc nghiệt nhất trong máy vắt ly tâm
Công ty TNHH Băng tải Thành Công
-
-
-
- Địa chỉ: 63 N, Đường HT5, Khu phố 3, Phường tân thới hiệp, TPHCM
- Hotline: 0909 704 744 (Mr. Ngọc)
- Email: info@bangtaithanhcong.com
- website : www.bangtaithanhcong.com
-
-

)