
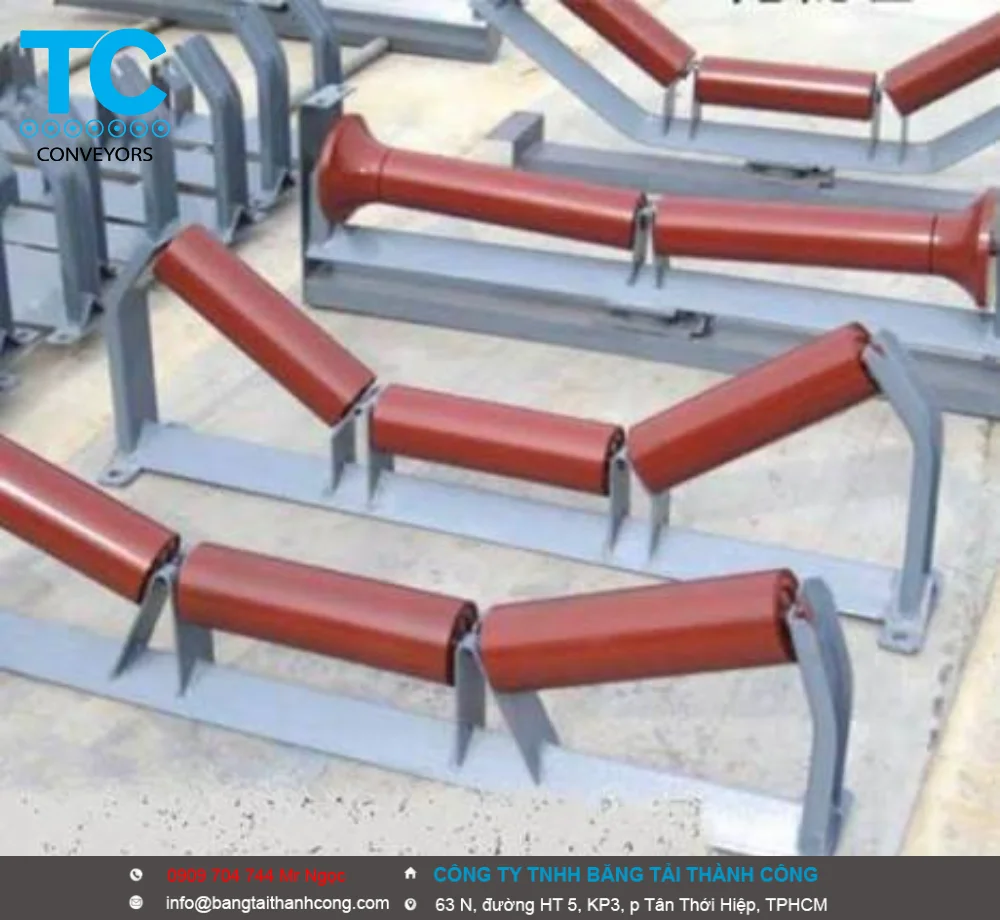
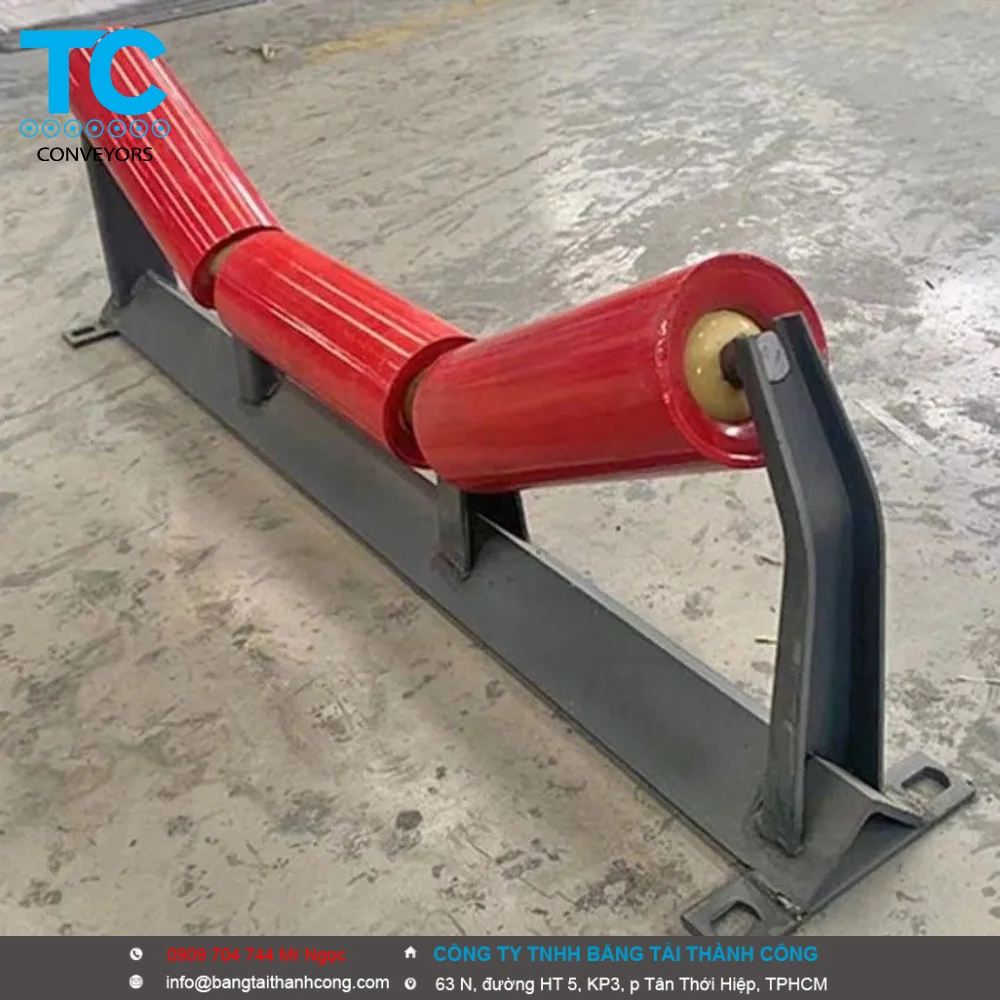
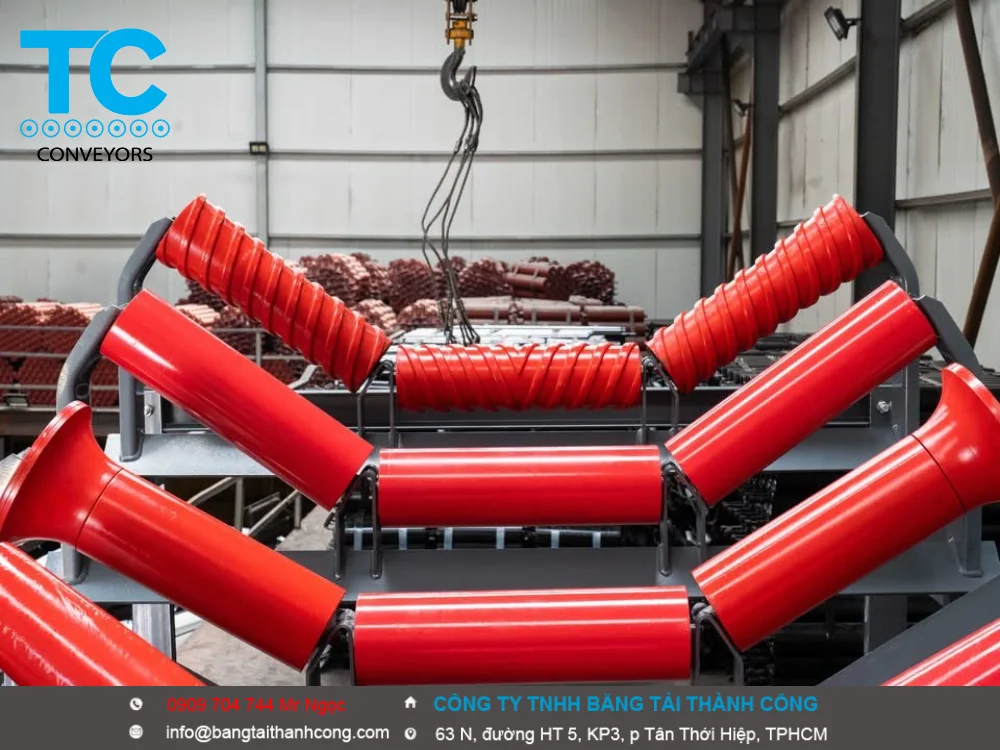
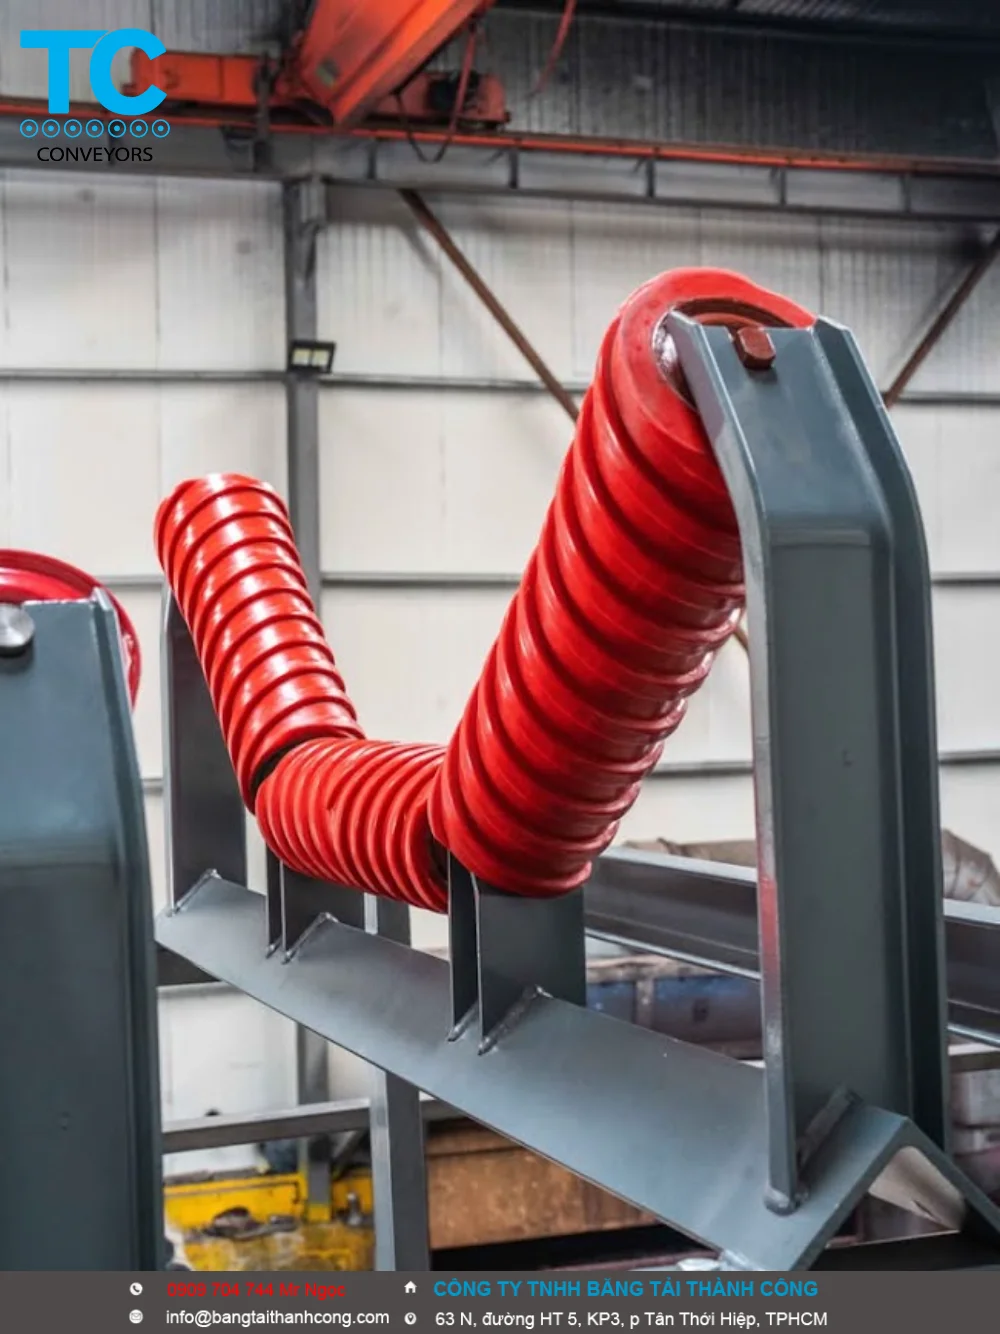
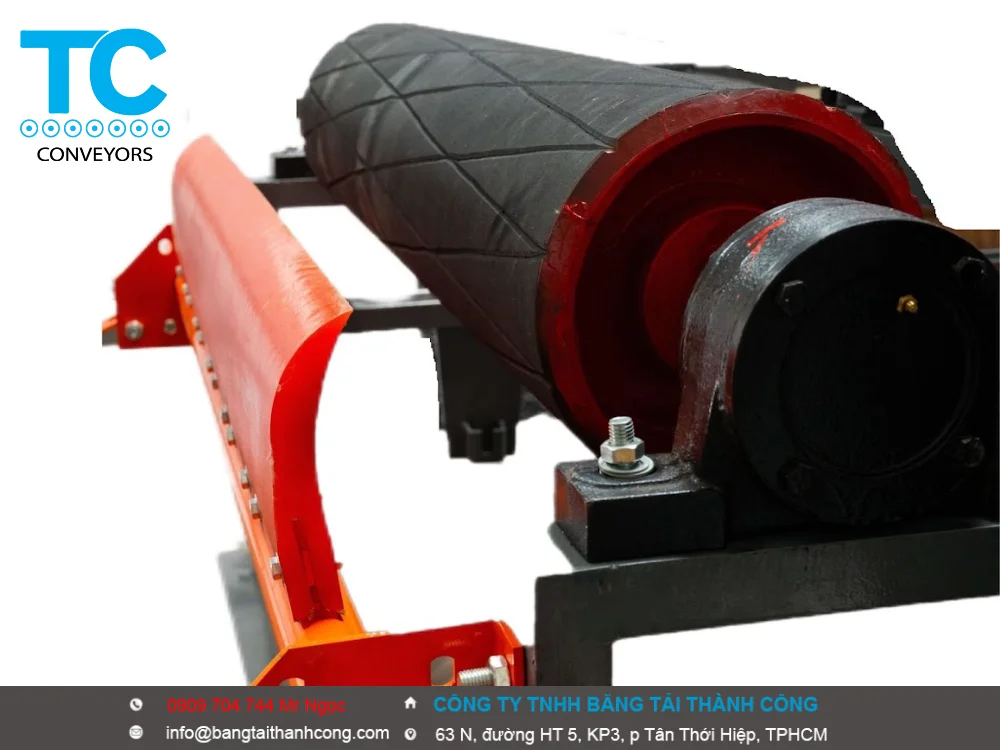
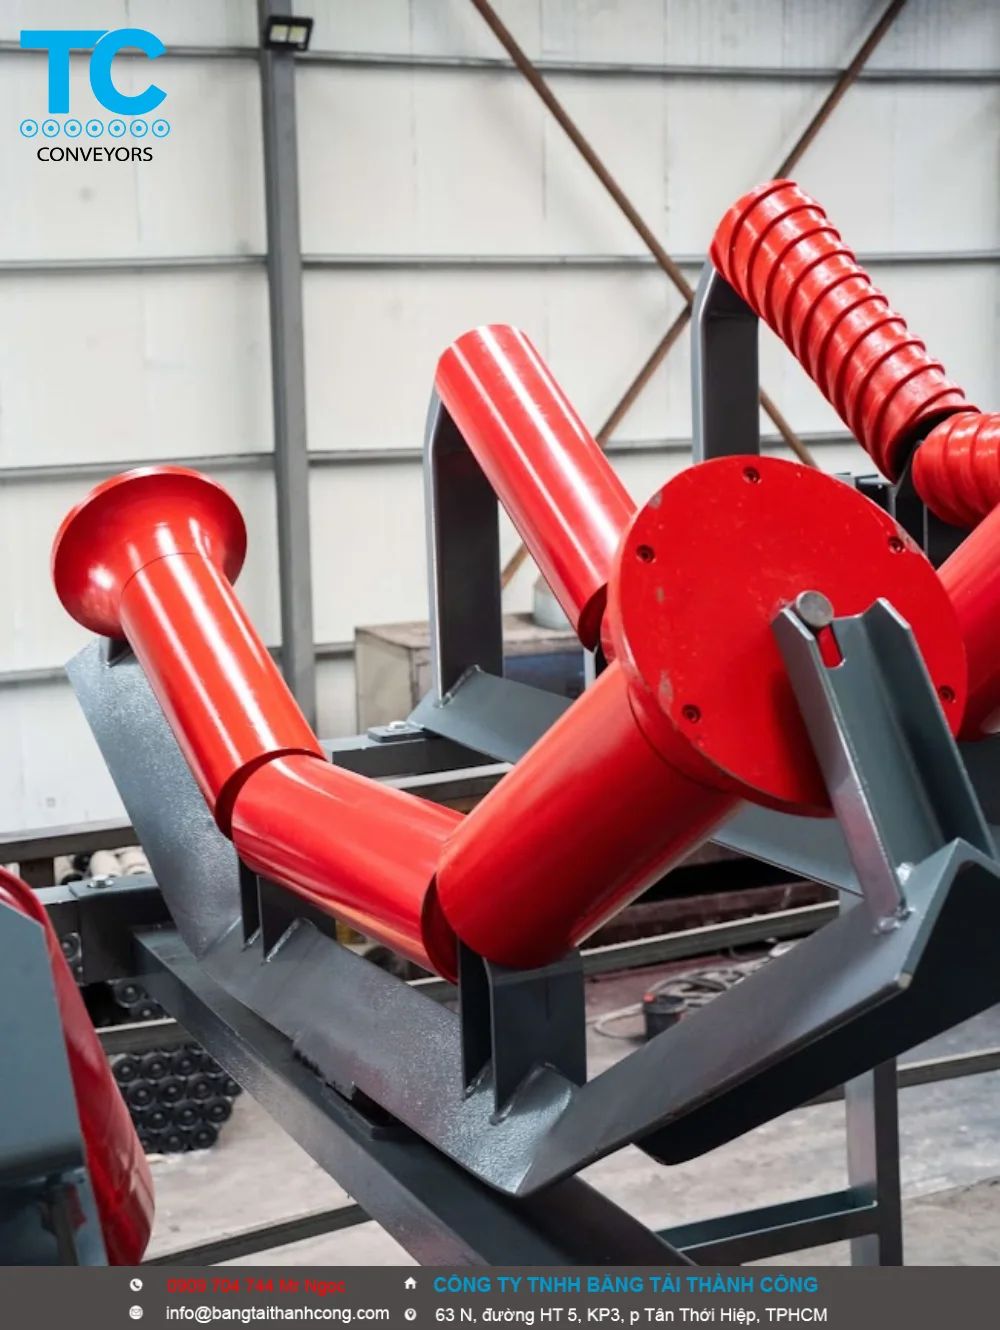
Giá Đỡ Con Lăn lòng máng
Bạn cần gia công con lăn bằng chất liệu Thép mạ kẽm hay Inox?
Hệ thống của bạn đang sử dụng loại dây băng tải khổ bao nhiêu (B500, B600 hay B800)?
Bạn cần gia công số lượng khoảng bao nhiêu bộ?
Gia công con lăn lòng máng yêu cầu độ chính xác cơ khí cao về độ đồng tâm và hệ thống phớt chặn hai đầu. Do đặc thù môi trường chăn nuôi trâu bò có độ ẩm cực cao (từ cỏ tươi, ngô ủ chua, phụ phẩm ướt), nếu phớt chặn làm lỏng lẻo, nước chua và bụi cám sẽ lọt vào làm kẹt vòng bi, gây cháy động cơ băng tải hoặc rách dây cao su.
Quy chuẩn kỹ thuật và các bước để bạn đặt hàng gia công hoặc tự chế tạo hệ thống con lăn lòng máng được triển khai cụ thể như sau:
Thông số kích thước gia công tiêu chuẩn (Theo khổ băng đai)
Hệ thống lòng máng thường cấu tạo từ cụm 3 con lăn đơn ghép lại tạo góc nghiêng lý tưởng 30° – 35°:
| Khổ rộng băng tải | Chiều dài con lăn giữa | Chiều dài 2 con lăn hông | Đường kính ống (Phi) khuyên dùng |
| B500 | 200 mm | 175 mm | φ 60 hoặc φ 76 |
| B600 | 250 mm | 200 mm | φ 76 hoặc φ 89 |
| B800 | 315 – 350 mm | 250 – 280 mm | φ 89 hoặc φ 114 |
- Quy chuẩn vật liệu gia công chịu ẩm trong trang trại
- Vỏ ống con lăn: Ưu tiên ống Thép mạ kẽm dày từ 2.5mm – 4mm (giá thành hợp lý, chịu lực tốt) hoặc Inox 304 (nếu ngân sách dư dả, chống rỉ sét tuyệt đối trước axit ngô ủ chua).
- Trục con lăn: Gia công bằng Thép C45 tiện CNC đạt độ đồng tâm cao nhằm triệt tiêu lực ly tâm gây rung lắc.
- Cốc bi và Vòng bi: Ép thủy lực cốc bi dập vào hai đầu ống. Sử dụng vòng bi chuẩn (6204 hoặc 6205) loại có nắp đậy chịu tải.
- Hệ thống phớt chặn: Bắt buộc dùng phớt nhựa Nylon hoặc PA đa tầng (Mê cung chắn bụi và nước) kết hợp bơm mỡ chịu nhiệt chịu nước để bao bọc kín vòng bi bên trong.
- Quy trình gia công tại xưởng cơ khí chuyên nghiệp
- Cắt phôi tự động: Ống thép/inox được cắt bằng máy cưa vòng hoặc máy laser theo đúng kích thước chiều dài lòng máng.
- Khỏa mặt & Móc lỗ: Tiện hai đầu ống để tạo gờ định vị ép cốc bi, đảm bảo trục và vỏ con lăn hoàn toàn đồng tâm.
- Hàn/Ép cốc bi: Sử dụng máy ép thủy lực chuyên dụng để ép cốc chứa vòng bi vào ống một cách chắc chắn.
- Lắp ráp phớt bảo vệ: Đóng bạc đạn, chèn hệ phớt chắn nước đa lớp và tra mỡ bảo dưỡng.
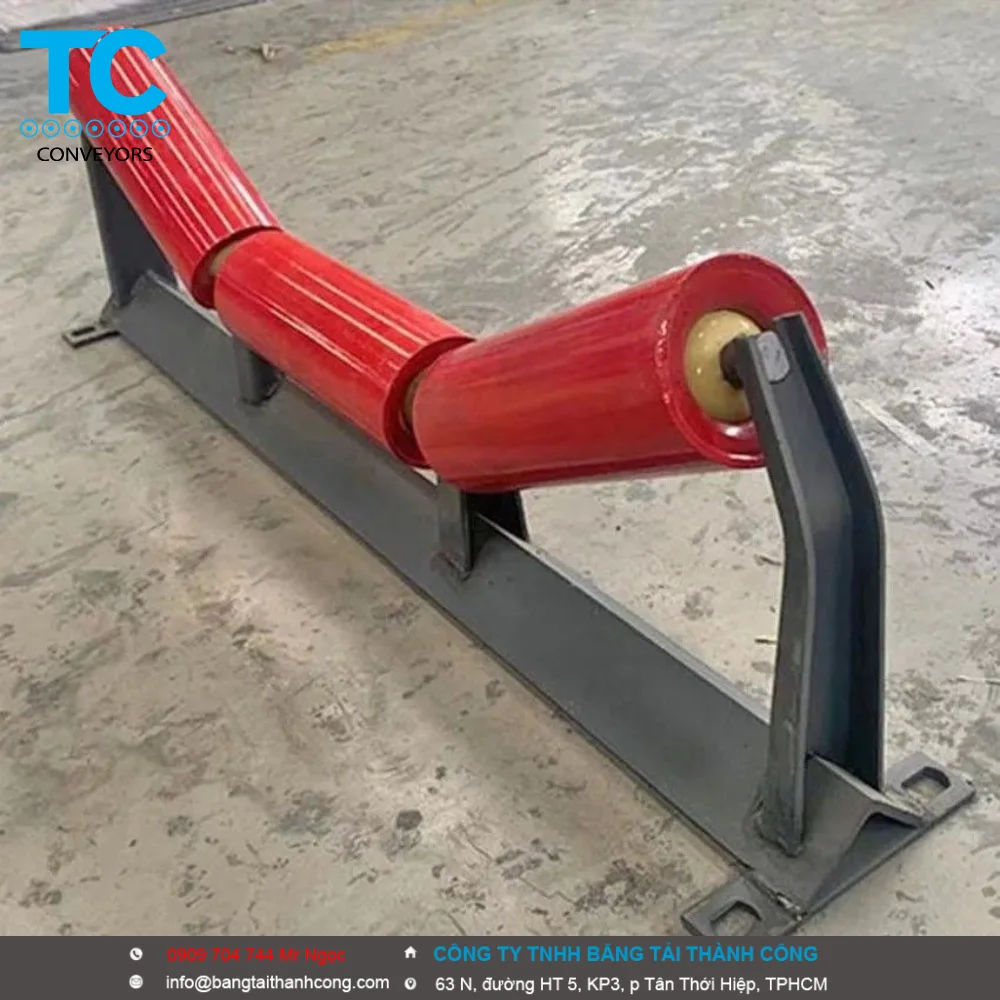
- Hàn đồ gá khung đỡ: Gia công khung thép hình chữ V nâng đỡ 3 con lăn theo đúng góc nghiêng thiết kế.
- Chi phí gia công tham khảo
Mức giá gia công lẻ trên thị trường hiện nay dao động từ 100.000 đến 250.000 VNĐ / một con lăn đơn tùy thuộc vào đường kính phi, độ dày ống và chất liệu inox hay thép. Một bộ khung đỡ kèm 3 con lăn hoàn chỉnh (Cụm lòng máng) sẽ có giá khoảng 450.000 – 850.000 VNĐ / bộ.
Để xưởng cơ khí có thể lên bản vẽ thiết kế chính xác nhất cho bạn, vui lòng cho biết:
-
- Bạn đang chế tạo khung cho khổ dây băng tải rộng bao nhiêu (B500, B650, B800…)?
- Bạn chọn giải pháp bộ 3 con lăn (chữ U) hay bộ 2 con lăn (chữ V)?
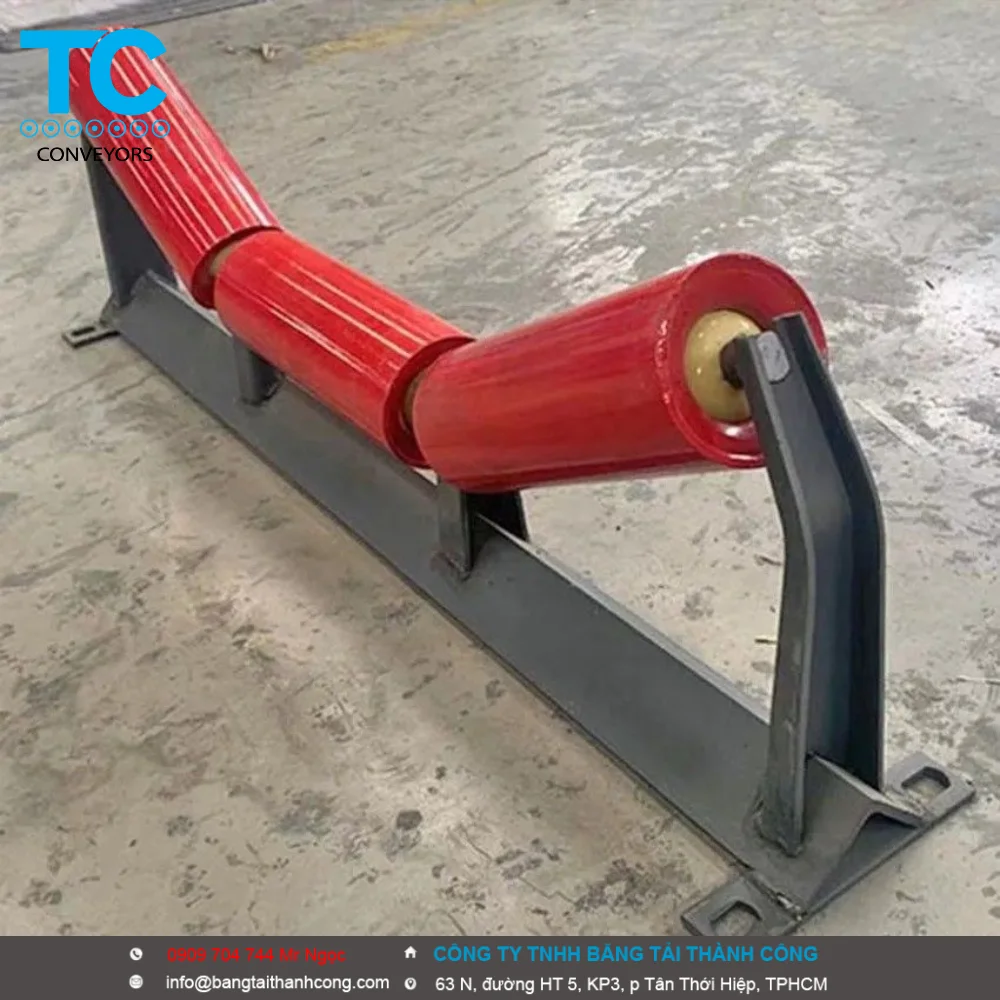
- Đường kính ngoài (D) và chiều dài (L) của quả con lăn bạn đang có sẵn là bao nhiêu để tôi hỗ trợ tính toán khoảng cách tai gá chuẩn xác nhất?Khi bắt tay vào chế tạo khung đỡ con lăn lòng máng (Troughing Idler Frame) cho băng tải, mục tiêu cốt lõi là đảm bảo tính đối xứng hoàn hảo của các góc nghiêng và độ đồng tâm của các trục con lăn. Chỉ cần một sai lệch nhỏ vài milimet, dây băng tải sẽ lập tức bị chạy lệch sang một bên, gây mài mòn và rách mép dây cao su.Dưới đây là quy trình gia công, thông số kỹ thuật tiêu chuẩn và các lưu ý cơ khí quan trọng khi chế tạo bộ khung này.
- 📏 1. Thông số kỹ thuật tiêu chuẩn khi thiết kếTrước khi cắt vật liệu, bạn cần xác định rõ các thông số dựa theo khổ băng tải (B500, B650, B800, B1000…):
- Góc nghiêng lòng máng (α):
- 20° – 30°: Dành cho vật liệu nhẹ, cỡ hạt nhỏ (hạt nhựa, nông sản).
- 35° – 45°: Dành cho vật liệu rời cồng kềnh, tải trọng nặng (than đá, cát sỏi, quặng) để tối ưu dung tích chứa.
- Vật liệu khung: Thép hình U tiêu chuẩn (U65, U80, U100) hoặc thép V dày từ 4mm – 6mm tùy thuộc vào tải trọng. Không nên dùng thép quá mỏng vì lực nén từ vật liệu sẽ làm vặn xoắn khung.
- Tai gá con lăn (Drop): Dập bằng tấm thép dày 4mm – 5mm. Rãnh chữ U trên tai gá phải khớp chính xác với đường kính chốt dẹt của trục con lăn (thường là trục φ20 phay dẹt hai đầu còn 14mm hoặc đường kính tương đương tùy loại con lăn).
🛠 2. Quy trình các bước gia công chế tạo
Bước 1: Cắt và tạo hình thanh đế (Thân khung chính)
- Cắt thép U/V theo chiều dài tổng thể của khổ băng tải (chiều rộng phủ bì của sườn băng).
- Đột lỗ hoặc khoan lỗ oval ở hai đầu thanh đế. Việc làm lỗ hình oval (lỗ hạt đậu) rất quan trọng, giúp thợ lắp ráp dễ dàng dịch chuyển, căn chỉnh góc vuông của khung khi lắp lên sườn băng tải sau này.
Bước 2: Gia công tai gá con lăn (Cắt và dập rãnh)
- Sử dụng máy cắt CNC Plasma/Laser để cắt các tấm tai gá thép theo phom bản vẽ.
- Phay hoặc đột rãnh chữ U đón trục con lăn. Rãnh này phải có độ dung sai vừa phải (khoảng +0.5mm) để khi thả con lăn vào không bị quá chặt nhưng cũng không quá lỏng gây rung lắc khi chạy.
Bước 3: Đồ gá (Jig) và Hàn cố định
- Đây là bước quyết định chất lượng: Bắt buộc phải làm một bộ đồ gá (Jig) định vị cố định.
- Đặt thanh đế vào Jig, xếp 3 con lăn (hoặc 2 con lăn) tiêu chuẩn lên các tai gá đã kẹp sẵn góc nghiêng (α).
- Tiến hành chấm hàn đính (tack weld) tất cả các tai gá vào thanh đế.
- Kiểm tra: Quay thử các con lăn xem có bị bó cứng hay kẹt không. Khoảng cách khe hở giữa các đầu con lăn tiếp giáp nhau phải đều (thường từ 5mm – 10mm), không được chạm vào nhau và không được quá thưa vì dây băng cao su sẽ bị lọt xuống khe gây rách.
- Sau khi kiểm tra đạt chuẩn, tiến hành hàn chết (hàn hoàn thiện) bằng máy hàn MIG/MAG để mối hàn ngấu sâu và không bị biến dạng nhiệt.
Bước 4: Xử lý bề mặt chống rỉ
- Mài sạch xỉ hàn, bo tròn các góc cạnh sắc nhọn của tai gá để tránh làm rách dây băng khi vận hành.
- Phun cát xử lý bề mặt hoặc tẩy rỉ, sau đó sơn 1 lớp chống rỉ và 2 lớp sơn màu hoàn thiện (hoặc mang đi mạ kẽm nhúng nóng nếu làm việc ở môi trường hóa chất, ẩm ướt).
⚠️ 3. Những sai sót thường gặp và cách khắc phục
- Tai gá bị lệch tâm (Không đối xứng): Khiến lực đè của vật liệu lên dây băng không đều, dây băng bị sàng (lệch) liên tục sang bên có tai gá thấp hơn.
- Khắc phục: Luôn dùng Jig định vị khi hàn, không hàn thủ công bằng mắt thường.
- Bó trục con lăn sau khi hàn: Nhiệt lượng khi hàn quá lớn làm co ngót kim loại, ép chặt hai tai gá lại khiến trục con lăn bị kẹt, không quay được.
- Khắc phục: Khi hàn, hãy gá trực tiếp các thanh dưỡng (hoặc con lăn phế) có kích thước bằng trục vào rãnh để giữ khoảng cách.
- Khe hở giữa các con lăn quá lớn: Khi băng tải chịu tải nặng, áp lực từ vật liệu sẽ ép dây cao su lọt vào khe hở này, tạo thành các nếp gấp dọc dọc theo dây băng, lâu ngày dẫn đến nứt gãy và rách dây.
- Khắc phục: Thiết kế tai gá sao cho khoảng cách giữa hai đầu con lăn kề nhau là nhỏ nhất có thể (dưới 10mm).
Nếu bạn đang chuẩn bị lên bản vẽ cắt phôi, hãy cho tôi biết:
- Góc nghiêng lòng máng (α):
- 📏 1. Thông số kỹ thuật tiêu chuẩn khi thiết kếTrước khi cắt vật liệu, bạn cần xác định rõ các thông số dựa theo khổ băng tải (B500, B650, B800, B1000…):
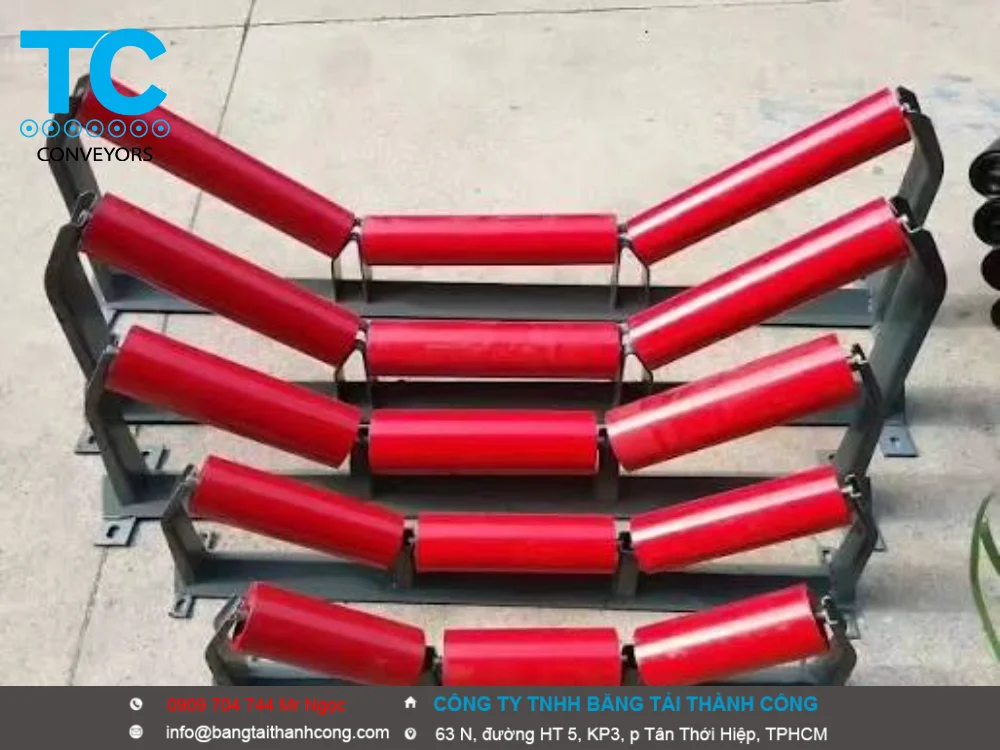
- Khi bạn nhìn vào một hệ thống băng tải, bạn sẽ thấy hàng loạt các con lăn nằm liên tiếp nhau, tạo thành một “xa lộ” vận chuyển. Tuy nhiên, ít ai để ý đến một bộ phận quan trọng không kém, đó chính là giá đỡ con lăn – “khung xương” giúp giữ mọi thứ đúng vị trí.
- Trong số các loại giá đỡ, giá đỡ con lăn máng là một trong những loại phổ biến và quan trọng nhất. Bài viết này sẽ giúp bạn hiểu rõ về cấu tạo, chức năng và lợi ích của chúng, từ góc nhìn của một chuyên gia kỹ thuật.
Giá Đỡ Con Lăn Máng: Hơn Cả Một Cái Khung
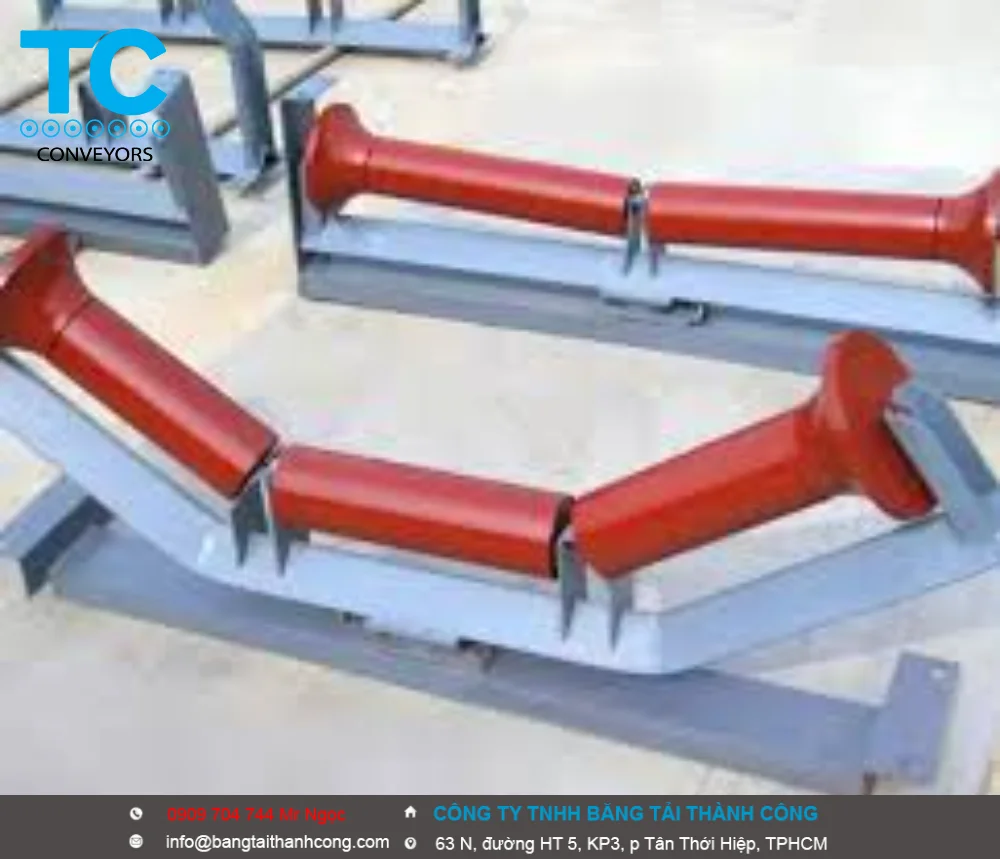
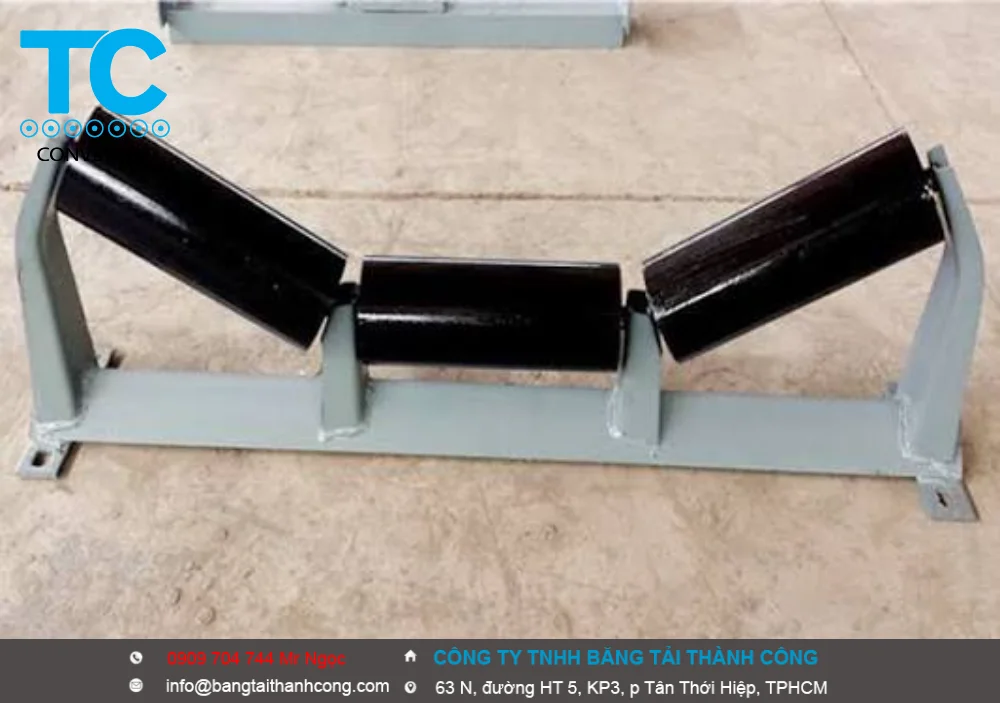
- Về cơ bản, giá đỡ con lăn máng là một loại giá đỡ được thiết kế để giữ con lăn máng. Mục đích chính của nó là tạo hình lòng máng cho băng tải, giúp vật liệu không bị rơi ra ngoài trong quá trình vận chuyển.
Giá đỡ con lăn máng có nhiều loại, được phân biệt chủ yếu dựa trên góc máng:
- Giá đỡ máng 35 độ và 45 độ: Đây là các góc phổ biến nhất, được tính toán để tối ưu hóa khả năng vận chuyển vật liệu. Góc máng càng lớn, khả năng tải của băng tải càng cao. Do đó, khi lựa chọn, bạn nên tùy chỉnh góc phù hợp với khối lượng vật liệu cần vận chuyển.
- Giá đỡ máng nghiêng về phía trước 35 độ: Loại này thường được sử dụng để điều hướng băng tải, giúp nó luôn chạy đúng vị trí.
- Giá đỡ tự căn chỉnh máng: Đây là loại đặc biệt nhất. Nó có khả năng tự động hiệu chỉnh, giống như một người “canh gác”, để ngăn băng tải bị lệch trong quá trình hoạt động.
Giá đỡ con lăn máng không chỉ đóng vai trò là bệ đỡ mà còn được lắp đặt ở đầu tiếp nhận của băng tải để giảm thiểu tác động của vật liệu khi rơi xuống, giúp bảo vệ băng tải khỏi hư hại.
“Đặc Nhiệm” Trong Môi Trường Khắc Nghiệt
Mặc dù được gọi là giá đỡ, nhưng sản phẩm này thực sự là một “đặc nhiệm” trong các môi trường ăn mòn cao như nhà máy rửa than, nhà máy luyện cốc và nhà máy hóa chất.
Được sản xuất bằng các vật liệu và quy trình tiên tiến, giá đỡ con lăn máng có những đặc tính nổi bật:
- Siêu bền: Độ bền cao hơn gấp 10 lần so với kim loại thông thường.
- Chống ăn mòn: Chịu được các tác nhân ăn mòn như axit, kiềm.
- Chống cháy và chống tĩnh điện: Cực kỳ quan trọng trong các môi trường dễ cháy nổ như khai thác mỏ.
- Trọng lượng nhẹ: Dễ dàng hơn trong việc lắp đặt và vận chuyển.
Lợi Ích Vượt Trội của Giá Đỡ Con Lăn Máng
Việc đầu tư vào giá đỡ con lăn máng chất lượng cao mang lại nhiều lợi ích thiết thực:
- Hỗ trợ mạnh mẽ và linh hoạt: Cung cấp khả năng hỗ trợ vững chắc cho con lăn, giảm ma sát và kéo dài tuổi thọ của toàn bộ hệ thống.
- Độ lệch thấp: Hỗ trợ băng tải có độ lệch hướng kính và độ rơ dọc trục tuyệt vời, giúp băng tải chạy êm ái hơn.
- Chống bụi, chống nước và chịu va đập: Được thiết kế để hoạt động tốt trong mọi điều kiện thời tiết và môi trường khắc nghiệt.
- Chống lệch băng tải: Được lắp đặt ở hai bên của băng tải, giúp ngăn ngừa độ lệch, đảm bảo hiệu suất hoạt động trơn tru và đáng tin cậy.
- Tự căn chỉnh và cấu trúc đơn giản: Một số loại có khả năng tự điều chỉnh, giúp giảm thiểu công tác bảo trì.
Giá đỡ con lăn máng là một thành phần không thể thiếu, đóng vai trò then chốt trong việc đảm bảo băng tải hoạt động hiệu quả và bền bỉ. Với khả năng chịu tải, chống ăn mòn và chống cháy, chúng là lựa chọn hàng đầu cho các ngành công nghiệp nặng.
Công ty TNHH Băng tải Thành Công
-
-
- Địa chỉ: 63 N, đường HT5, Khu phố 3, Phường Tân Thới Hiệp, TPHCM
- Hotline: 0909 704 744 (Mr. Ngọc)
- Email: info@bangtaithanhcong.com
-
Xem thêm: Nhà sản xuất con lăn uy tín hàng đầu Việt Nam hiện nay

)