
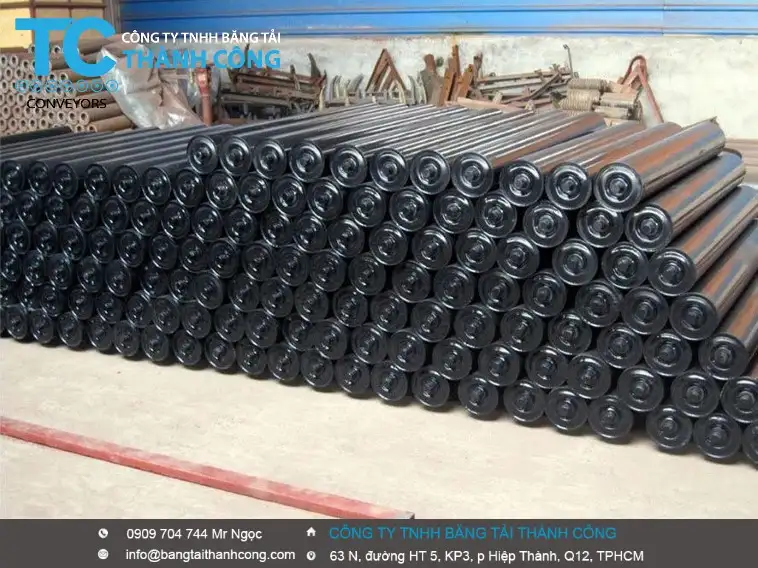
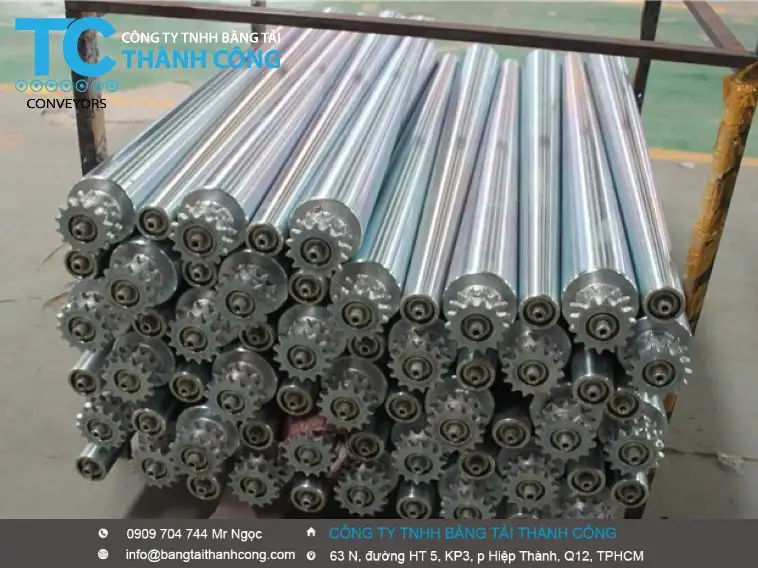
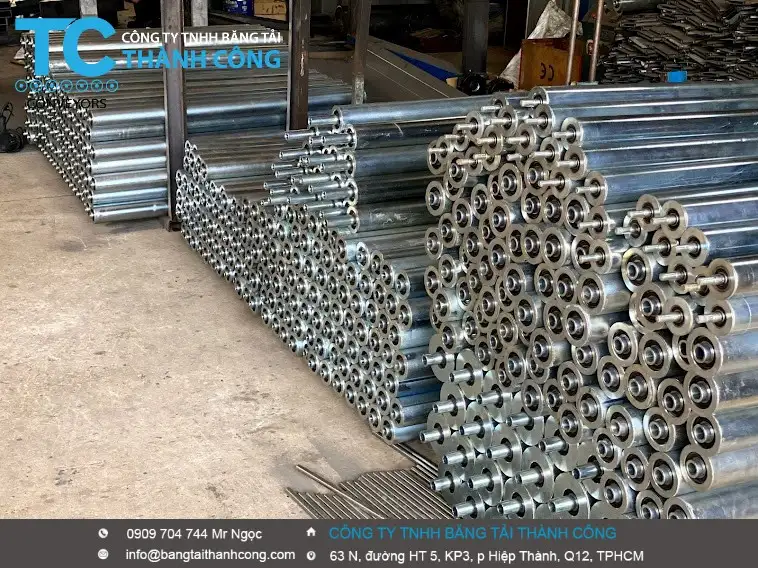
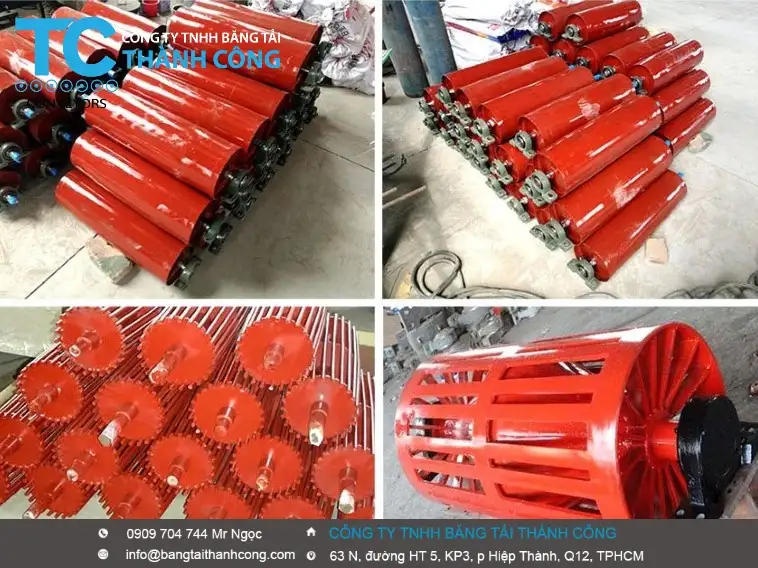
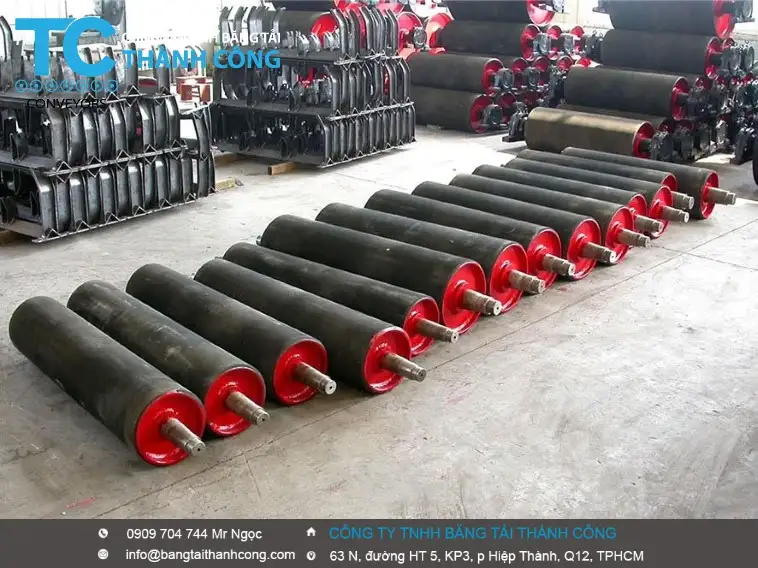
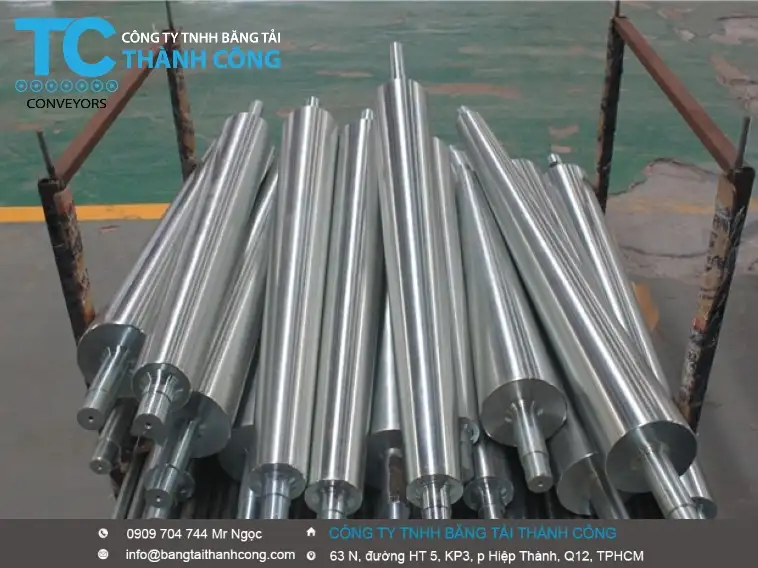
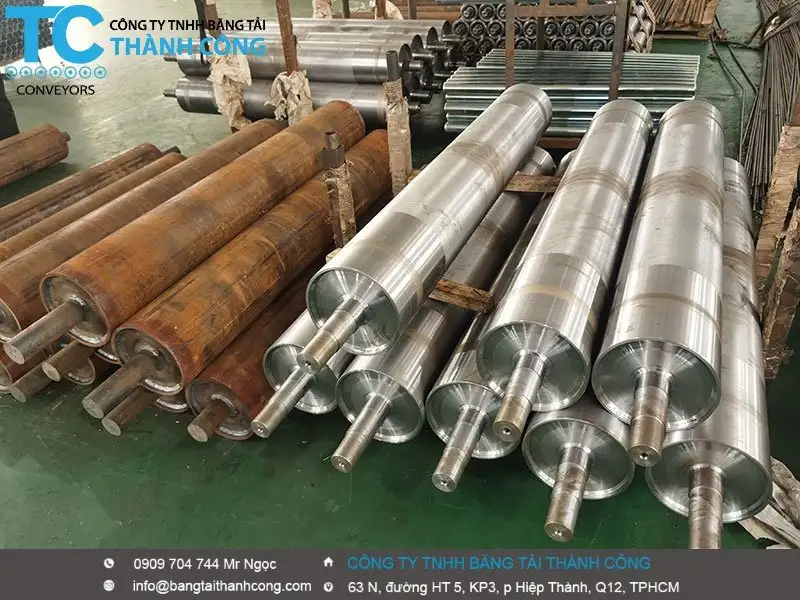
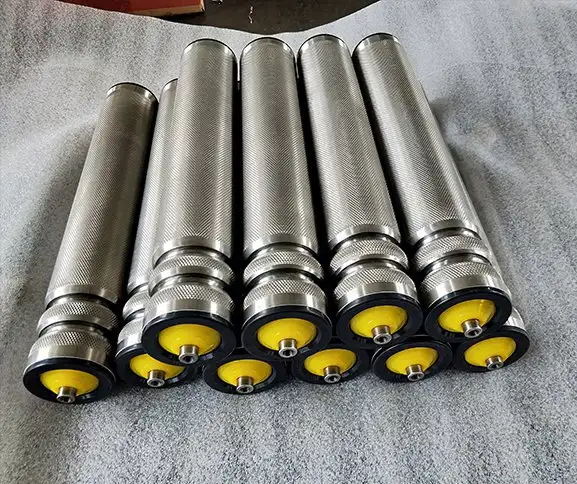
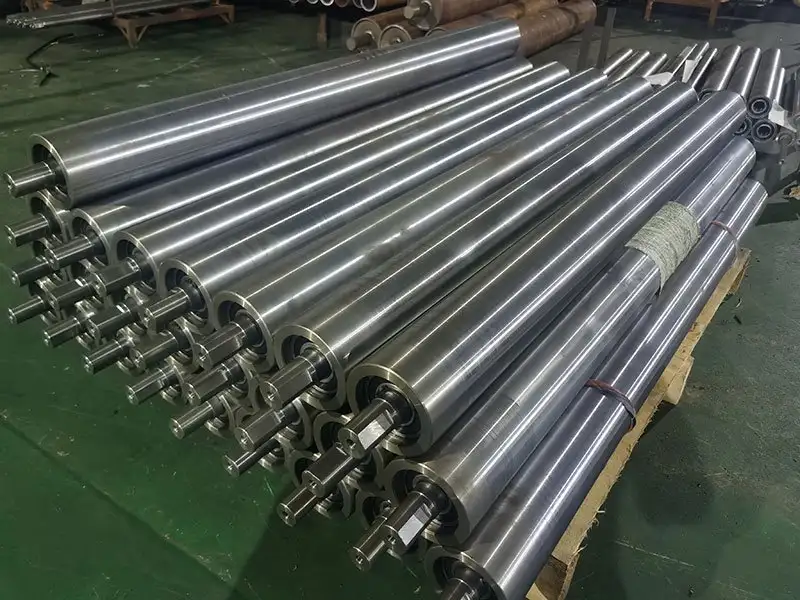
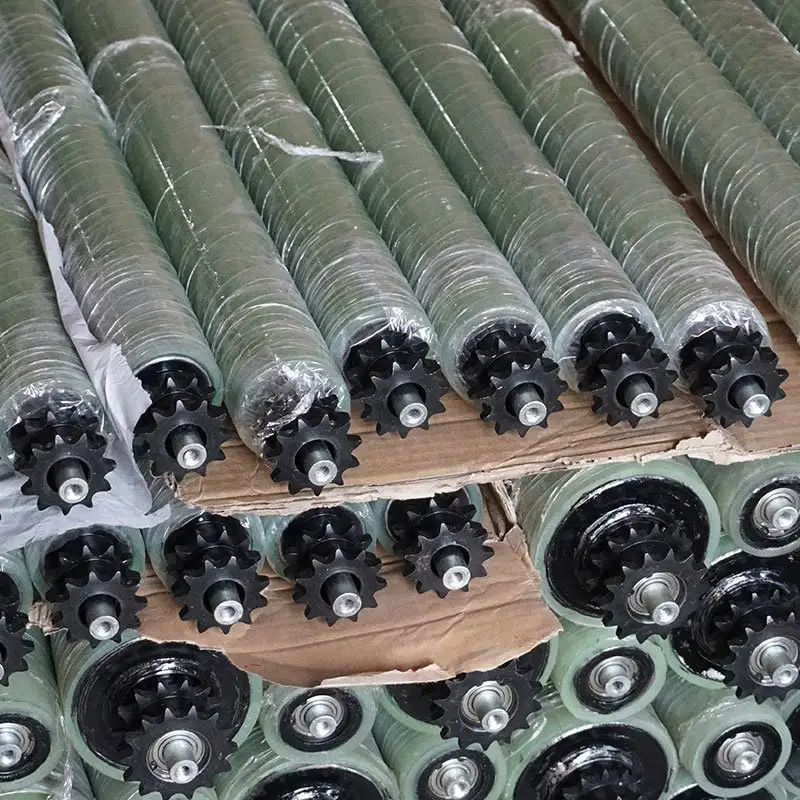
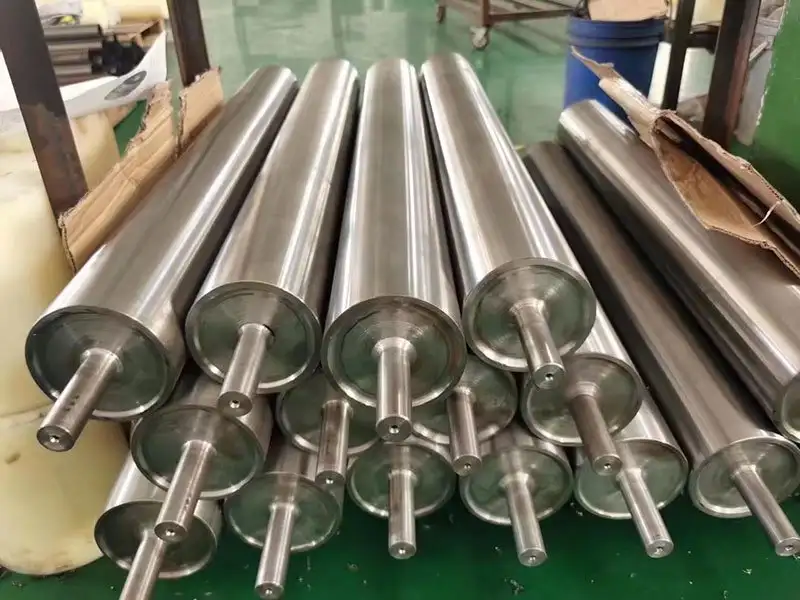
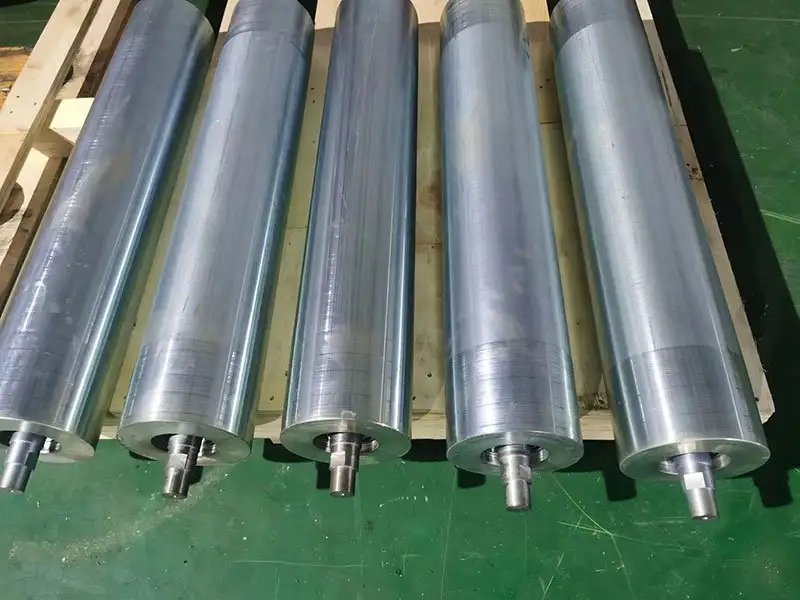
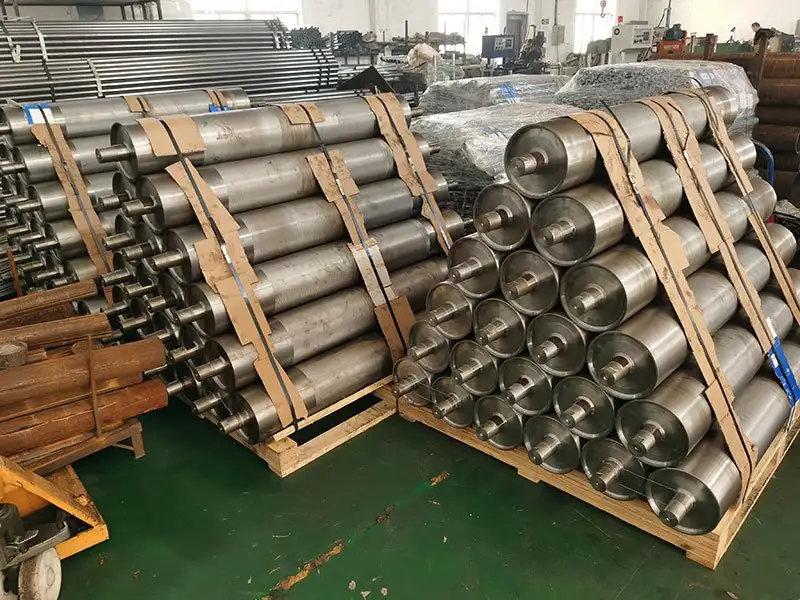
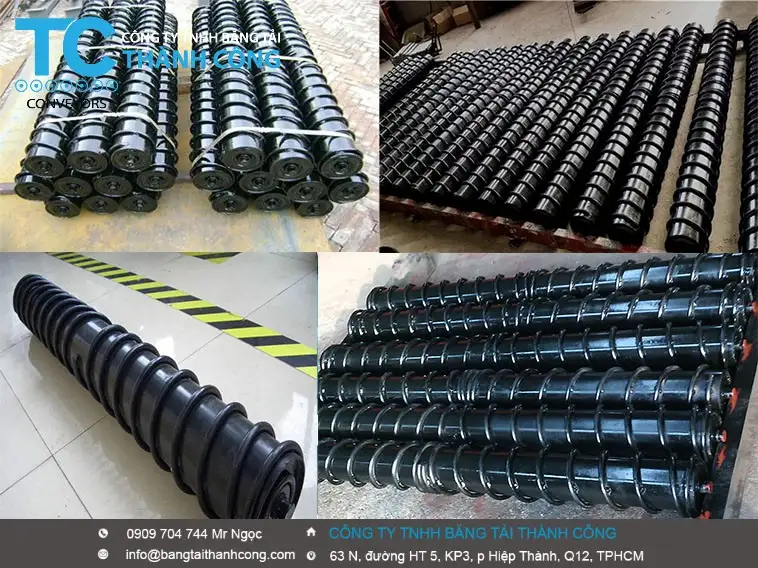
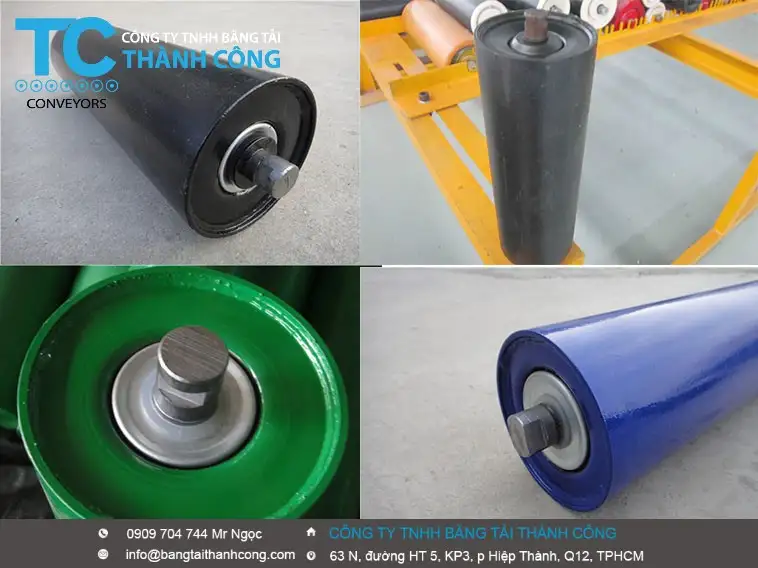
Nhà sản xuất con lăn uy tín hàng đầu Việt Nam hiện nay
-
- Bạn đang cần chế tạo dòng con lăn này cho môi trường nào (tải nông sản, hạt điều yêu cầu Inox/vệ sinh thực phẩm, hay tải than đá, cát sỏi công nghiệp nặng)?
-
- Độ đảo hướng tâm (Radial Runout): Khi gá con lăn lên máy đo và quay, độ lệch tâm của bề mặt vỏ so với trục không được vượt quá 0.5 mm (đối với con lăn chất lượng cao phục vụ băng tải tốc độ >2m/s, chỉ số này phải ≤ 0.3 mm). Độ đảo thấp giúp dây băng tải chạy êm, không bị rung giật và giảm mài mòn vẹt đai.
- Lực cản quay khởi động (Rotational Resistance): Con lăn phải quay cực kỳ nhẹ nhàng. Lực tác động để làm quay con lăn không tải phải ≤ 3.5 N (có thể dễ dàng dùng ngón tay gạt nhẹ để con lăn quay tự do). Lực cản nhỏ giúp tiết kiệm điện năng cho động cơ tổng của hệ thống.
- Độ kín khít (Chống nước và bụi): Con lăn được đưa vào buồng phun thử nghiệm bụi hoặc ngâm ngập nước trong vòng 24 giờ. Khi tháo ra kiểm tra, khoang chứa vòng bi bên trong bắt buộc phải khô ráo 100%, không bị hạt bụi hoặc nước lọt qua hệ phớt mê cung.Khổ rộng băng tải (B) thực tế tại nhà xưởng của bạn hiện tại là bao nhiêu mm?Để chế tạo hệ thống con lăn băng tải (roller) vận hành ổn định, đồng bộ và đạt chuẩn chất lượng tại Việt Nam, quy trình thiết kế và gia công cơ khí hiện nay thường áp dụng hệ thống tiêu chuẩn quốc gia TCVN 8507:2010 (hoặc tham chiếu tiêu chuẩn quốc tế tương đương như ISO 1537 và CEMA).Dưới đây là các thông số kỹ thuật cốt lõi và giải pháp chế tạo con lăn theo tiêu chuẩn Việt Nam:
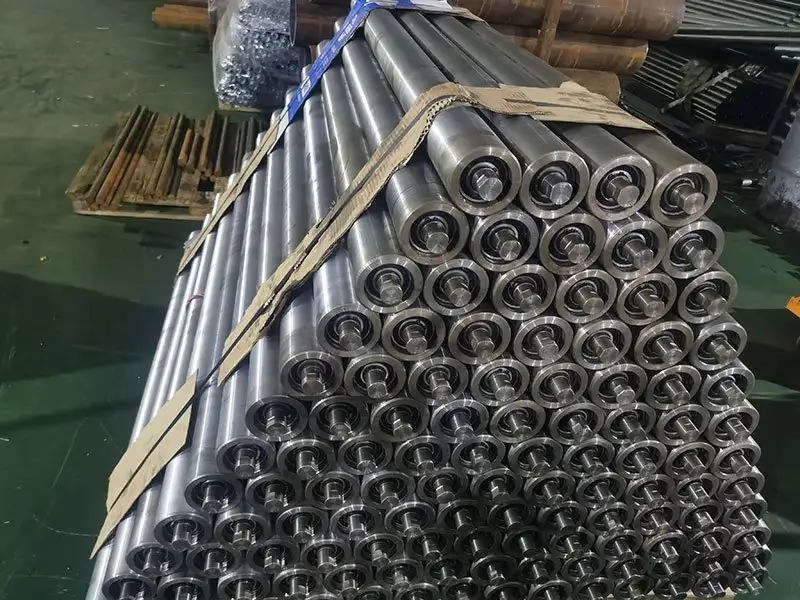
- Bảng thông số kích thước hình học tiêu chuẩn (TCVN 8507)
Kích thước con lăn phải được thiết kế đồng bộ với khổ rộng của băng tải (B). Các thông số đường kính ngoài của con lăn tiêu chuẩn bao gồm: Ø60, Ø76, Ø89, Ø108, Ø133, Ø159, Ø194 (mm).
Khổ rộng băng tải (B) Chiều dài con lăn đai phẳng (L) Chiều dài con lăn cụm lòng máng 3 quả (L₃) Đường kính trục tương ứng (d) B500 600 mm 200 mm Ø20 mm B650 750 mm 250 mm Ø20 mm / Ø25 mm B800 950 mm 315 mm Ø25 mm / Ø30 mm B1000 1150 mm 380 mm Ø30 mm / Ø35 mm B1200 1400 mm 465 mm Ø35 mm / Ø40 mm - Yêu cầu vật liệu chế tạo chi tiết
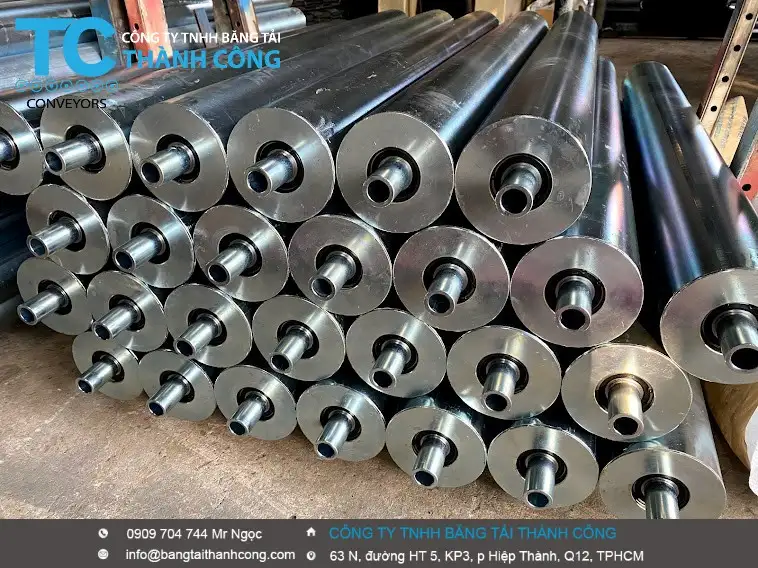
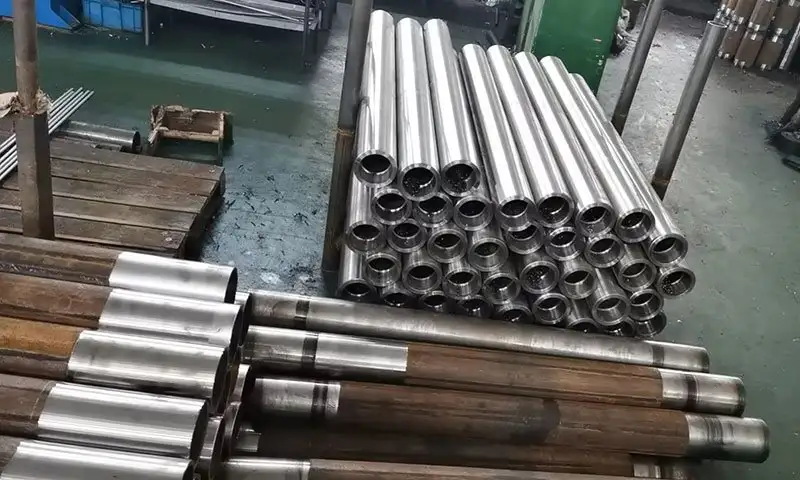
- Vỏ con lăn (Shell): Sử dụng ống thép hàn hoặc ống thép đúc carbon (thường là mác thép CT3, SS400, S235JR). Độ dày vách ống dao động từ 3.0mm – 6.0mm tùy thuộc vào tải trọng hệ thống để đảm bảo độ cứng vững, không bị móp méo dưới áp lực kéo đai.
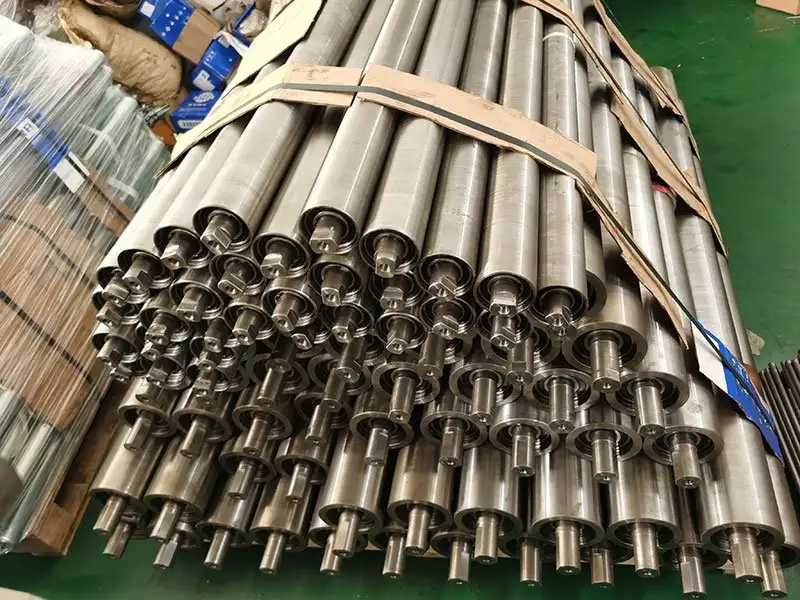
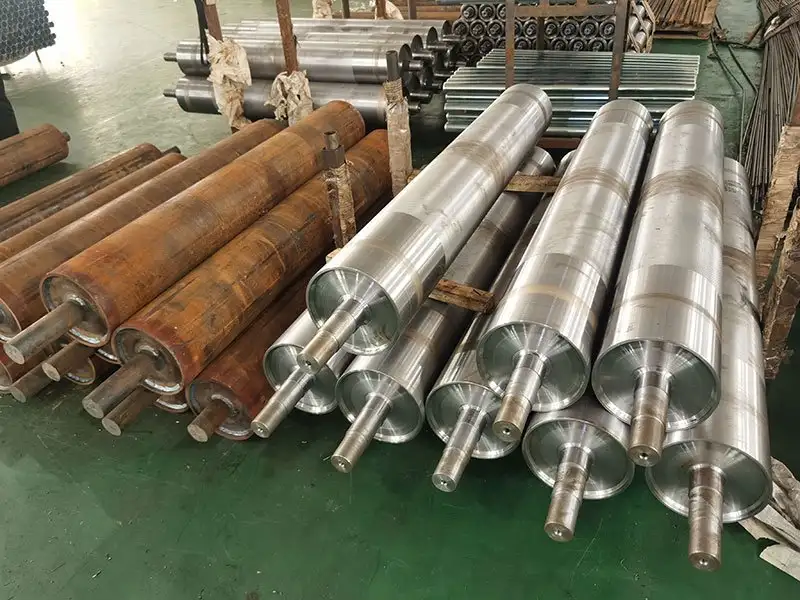
- Trục con lăn (Shaft): Gia công bằng thép tròn đặc C45 hoặc Cr40 cường độ cao. Trục phải được tiện CNC chính xác đạt dung sai lắp ghép vòng bi (thường là h6 hoặc j6) và vạt phẳng hoặc phay rãnh then hai đầu để định vị cố định trên khung băng tải.
- Cốc bi (Ổ đỡ): Thường sử dụng phương pháp dập sâu từ thép tấm (độ dày 3.0mm – 5.0mm) rồi hàn liên kết vào ống thép. Phương pháp dập giúp lòng cốc bi có độ đồng tâm cao hơn rất nhiều so với việc tiện móc rãnh từ thép đúc thông thường.
- Hệ thống phớt chặn (Seal): Tiêu chuẩn Việt Nam yêu cầu khả năng chống chịu bụi bẩn cực cao do đặc thù khí hậu nhiệt đới gió mùa và môi trường sản xuất nhiều bụi (nhà máy xi măng, nông sản, hạt điều). Hệ thống bắt buộc phải dùng phớt mê cung nhiều lớp (Labyrinth Seal 3-5 lớp) làm bằng nhựa kỹ thuật Nylon6 hoặc POM, kết hợp bơm đầy mỡ bôi trơn chuyên dụng bên trong.
- Các chỉ số kiểm tra chất lượng & Nghiệm thu kỹ thuật
Theo các tiêu chuẩn thử nghiệm hiện hành, một con lăn đạt chuẩn xuất xưởng phải vượt qua 3 bài kiểm tra kỹ thuật nghiêm ngặt sau:
💡 Giải pháp công nghệ chế tạo tối ưu cho xưởng:
Để chế tạo con lăn đạt các thông số trên một cách đồng loạt, nhà xưởng nên đầu tư hai thiết bị chuyên dụng: Máy cắt tiện trục CNC hai đầu tự động (đảm bảo độ dài và độ đồng tâm trục) và Máy hàn rulo quay tự động hai đầu đồng thời (Hàn MIG/CO2). Việc hàn đồng thời hai đầu giúp phân bổ nhiệt đều, triệt tiêu tối đa ứng suất dư gây cong vênh trục, đảm bảo con lăn sau khi thành hình đạt độ đồng tâm lý tưởng nhất.
Để tôi có thể hỗ trợ gửi bản vẽ kỹ thuật chi tiết hoặc tư vấn tính toán chọn mã vòng bi phù hợp, hãy cho tôi biết thêm:
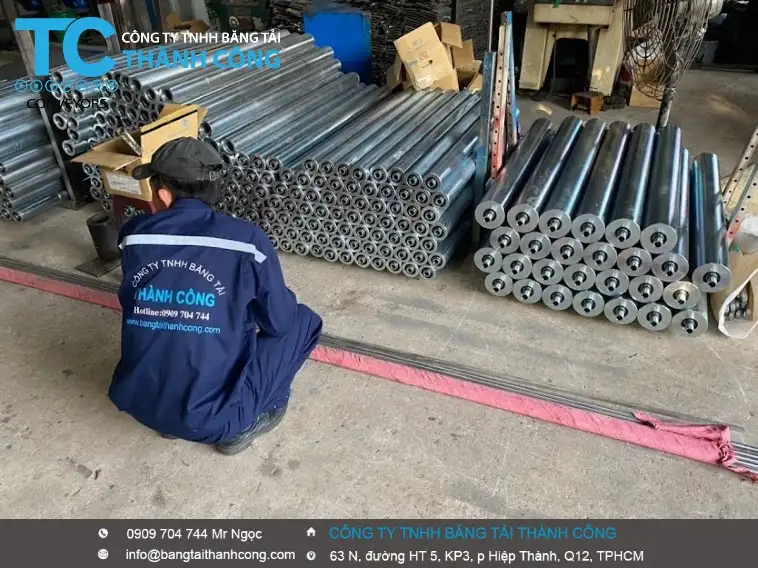
- Các tỉnh miền Nam, đặc biệt là TP. Hồ Chí Minh, là trung tâm sản xuất và cung cấp con lăn cho hệ thống băng tải. Con lăn là một thành phần không thể thiếu, đóng vai trò quan trọng trong việc hỗ trợ và di chuyển vật liệu. Không có con lăn, băng tải gần như không thể hoạt động. Do đó, việc lựa chọn đúng nhà sản xuất con lăn là yếu tố then chốt để đảm bảo hiệu suất và tuổi thọ của hệ thống.

Tiêu Chí Lựa Chọn Nhà Sản Xuất Con Lăn Uy Tín
- Với thị trường đa dạng, việc chọn một nhà sản xuất con lăn phù hợp có thể khó khăn. Dưới đây là các tiêu chí giúp bạn đưa ra quyết định sáng suốt:
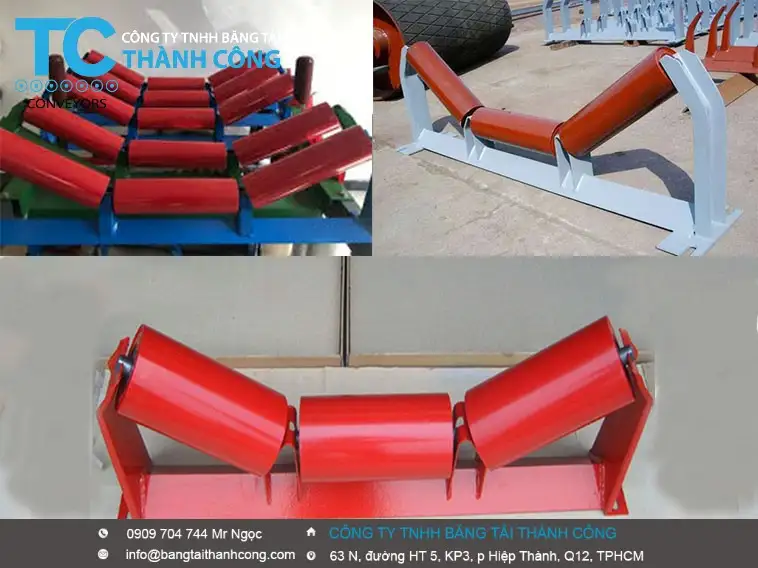
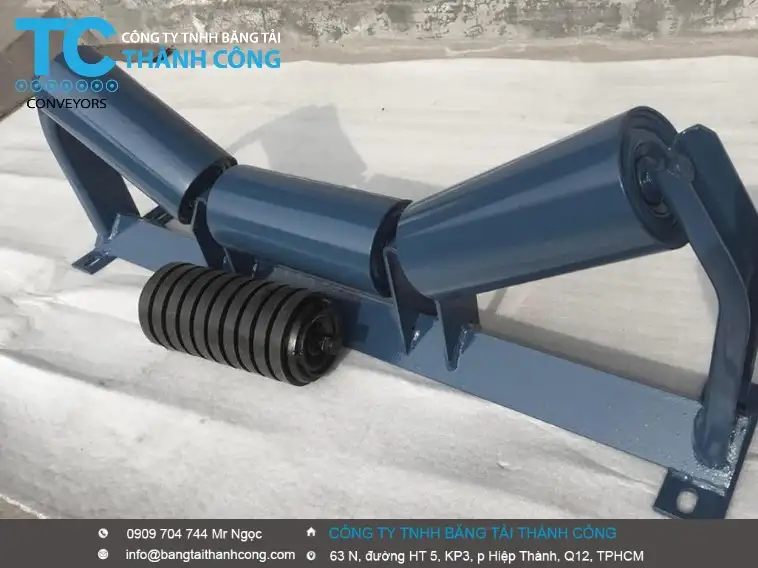
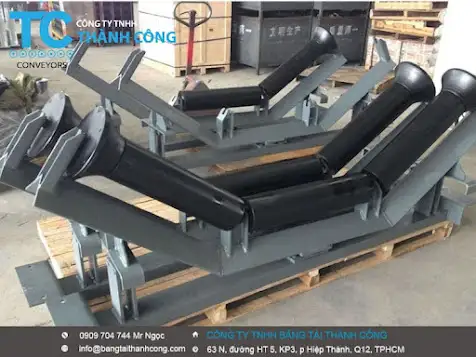
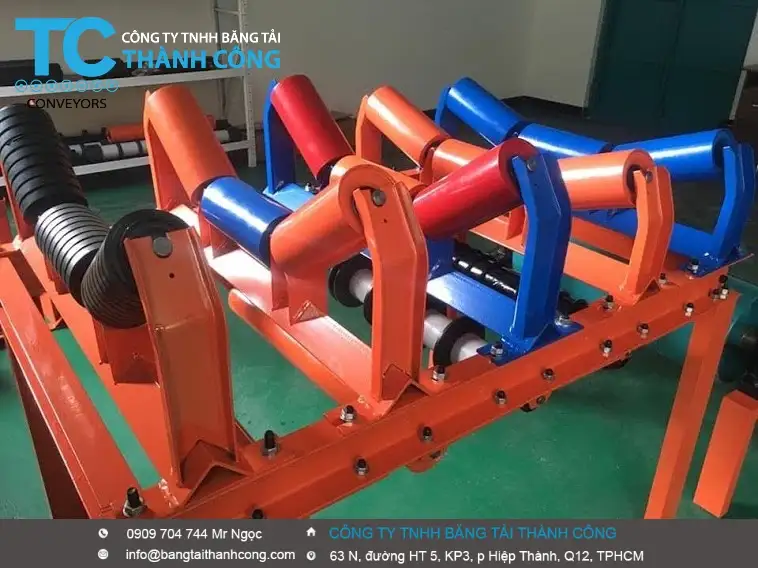
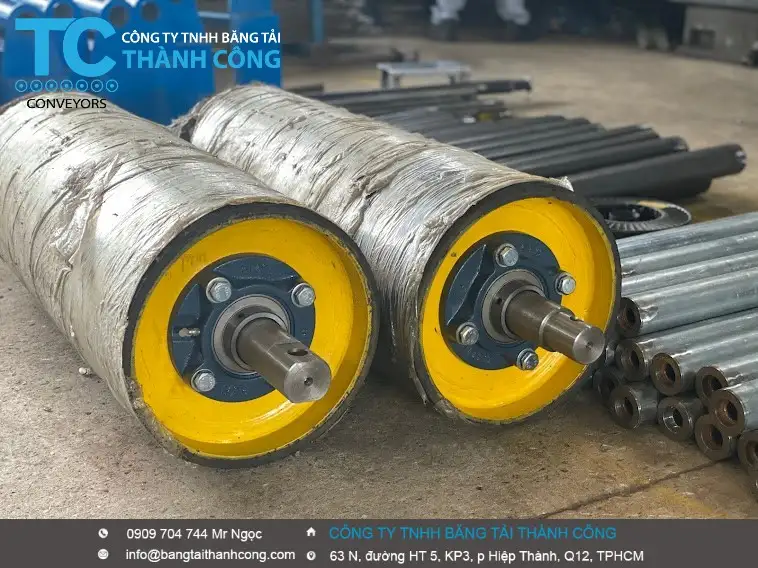
- Danh mục sản phẩm toàn diện và khả năng tùy chỉnh: Một nhà sản xuất uy tín phải cung cấp đa dạng các loại con lăn như con lăn đệm, con lăn xoắn ốc, con lăn côn, con lăn rãnh đơn, và nhiều loại khác. Quan trọng hơn, họ phải có khả năng sản xuất theo yêu cầu cụ thể của từng khách hàng, điều này chỉ có ở những doanh nghiệp có năng lực và kinh nghiệm chuyên sâu.
- Linh kiện chất lượng cao với kích thước tiêu chuẩn: Chất lượng của con lăn được quyết định bởi vật liệu và quy trình sản xuất. Sản phẩm chất lượng có lực cản quay thấp, tuổi thọ cao, ít cần bảo trì và khả năng chịu tải lớn. Ống thép được dùng phải là loại chuyên dụng cho con lăn, có độ tròn chính xác, còn trục phải được làm từ thép kéo nguội xử lý theo dung sai tiêu chuẩn.
- Đặc tính kỹ thuật vượt trội: Con lăn chất lượng cao phải có độ lệch hướng tâm thấp, tính linh hoạt cao, và khả năng vận hành êm ái. Hơn nữa, chúng phải đảm bảo các đặc tính chống bụi, chống nước, chịu tải dọc trục tốt, và chống va đập hiệu quả để đáp ứng các điều kiện làm việc khắc nghiệt.
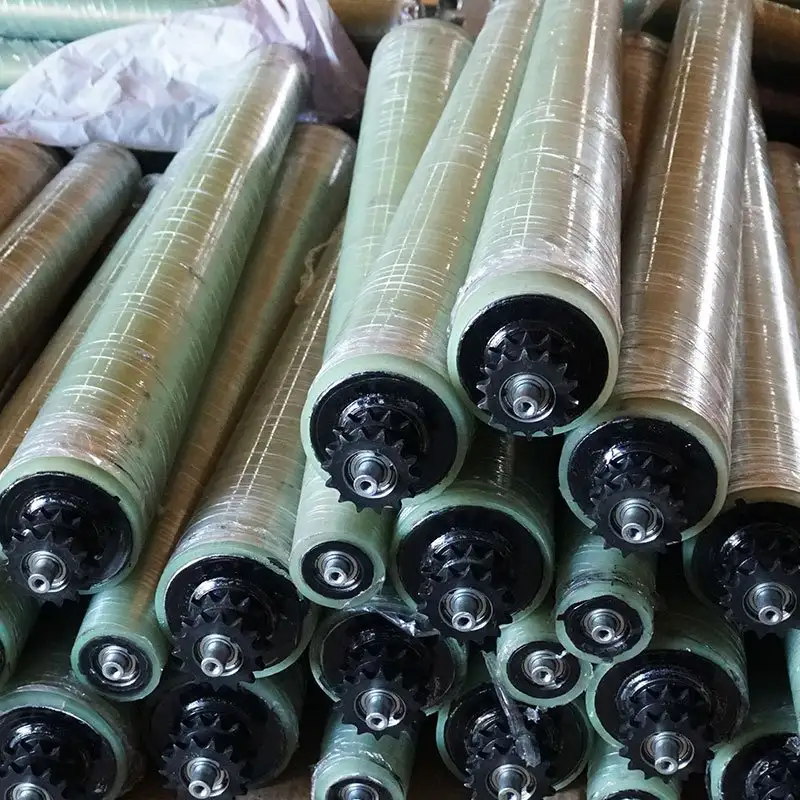
- Vật liệu và công nghệ sản xuất tiên tiến: Một số nhà sản xuất sử dụng vật liệu polymer chuyên dụng cho con lăn. Vật liệu này có trọng lượng nhẹ (chỉ bằng khoảng một phần bảy trọng lượng thép), giúp giảm quán tính quay và ma sát giữa con lăn và dây đai. Quá trình sản xuất này đòi hỏi công nghệ và thiết bị chuyên nghiệp mà các nhà máy nhỏ không thể đáp ứng.
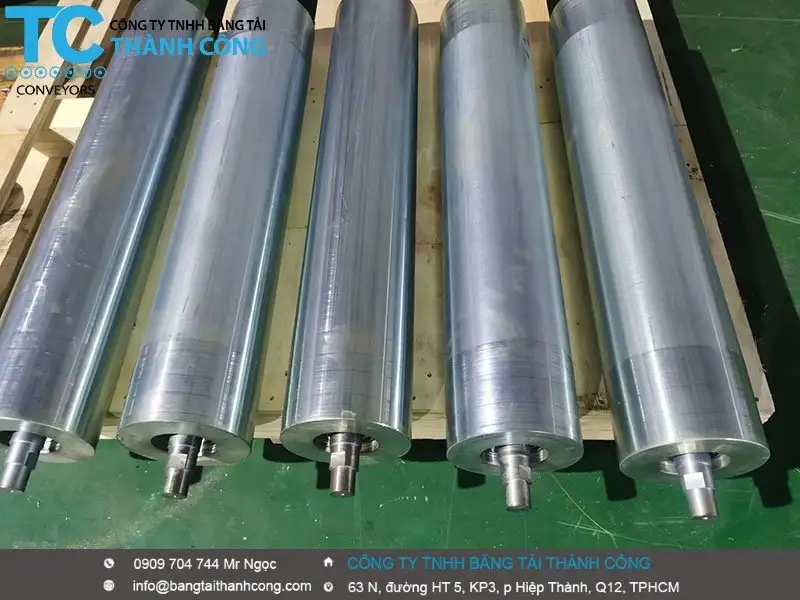
- Chế tạo con lăn băng tải đáp ứng các tiêu chuẩn cao (như dòng con lăn xuất khẩu, con lăn chạy tốc độ cao >2.5 m/s, hoặc phục vụ trong các môi trường khắc nghiệt như nhà máy hạt điều có mủ axit, nhà máy xi măng siêu bụi) là một thách thức lớn đối với các xưởng gia công cơ khí tại Việt Nam. Khi chuyển từ phân khúc con lăn phổ thông sang phân khúc tiêu chuẩn cao (High-Standard), độ khó không nằm ở vật liệu thô mà nằm ở độ chính xác hình học và công nghệ làm kín.
Dưới đây là 4 khó khăn cốt lõi trong chế tạo con lăn tiêu chuẩn cao và giải pháp khắc phục thực tế:
- Thách thức kiểm soát Độ Đồng Tâm và Độ Đảo Hướng Tâm (Radial Runout)
- Khó khăn: Tiêu chuẩn cao đòi hỏi độ đảo hướng tâm cực ngặt (≤ 0.3mm, thậm chí ≤ 0.2mm). Nếu con lăn bị lệch tâm dù chỉ bằng sợi tóc, khi băng tải vận chuyển tốc độ cao sẽ tạo ra lực ly tâm lớn gây rung giật toàn hệ thống, phá hủy vòng bi chỉ sau vài tháng và làm vẹt xước bề mặt dây băng tải cao su.
- Nguyên nhân lỗi: Do độ cong tự nhiên của ống thép thô thương mại khi mua về, hoặc do biến dạng nhiệt trong quá trình hàn cốc bi vào ống lõi.
- Giải pháp kỹ thuật:
- Bắt buộc phải đưa ống thép lên máy tiện chuyên dụng để móc lòng hai đầu ống cùng một lúc trên một lần gá phôi nhằm đảm bảo tính đồng trục tuyệt đối.
- Sử dụng máy hàn Rulo tự động hai đầu đồng thời (hàn MIG/CO2 có đồ gá thủy lực định vị chống biến dạng).
- Sự cố “Biến Dạng Nhiệt” lòng ổ bi khi hàn tự động
- Khó khăn: Cốc bi (ổ đỡ vòng bi) thường được dập sâu từ thép tấm dày 4mm – 5mm. Khi tiến hành hàn dính cốc bi vào vỏ ống thép, nhiệt lượng tập trung từ mỏ hàn rất lớn dễ làm lòng cốc bi bị co ngót hoặc méo vặn theo hình quả trứng (sai lệch hình học dạng Oval). Khi ép vòng bi vào gối đỡ bị méo, vòng bi sẽ bị bó chặt, sinh nhiệt cao khi chạy và gây kẹt chết con lăn.
- Giải pháp kỹ thuật: Sử dụng công nghệ hàn xung (Pulse TIG/MIG) để kiểm soát đầu vào nhiệt dòng hàn. Chế tạo đồ gá đồng (Copper chill blocks) áp sát vào lòng cốc bi để tản nhiệt cấp tốc trong lúc hàn, giữ nguyên biên dạng tròn chuẩn của ổ bi.
- Công nghệ làm kín Đa Tầng chống “Bụi siêu mịn” và Nước xịt rửa
- Khó khăn: 80% con lăn tiêu chuẩn cao bị hỏng sớm là do hệ thống phớt chặn bị vô hiệu hóa. Bụi cám hạt điều, bụi than đá, cát mịn hoặc nước từ vòi xịt áp lực cao khi vệ sinh nhà xưởng lọt qua phớt, làm khô mỡ bôi trơn và gây rỉ sét vòng bi.
- Giải pháp kỹ thuật:
- Không sử dụng phớt cao su đơn tầng thông thường. Phải chuyển sang chế tạo Phớt mê cung đa tầng (Labyrinth Seal từ 3 đến 5 lớp) bằng nhựa kỹ thuật cao cấp như Nylon6 hoặc POM.
- Thiết kế các rãnh phớt so le ngậm chặt lấy nhau, kết hợp bơm đầy mỡ bôi trơn kháng nước (Water-resistant grease) bên trong phớt để tạo thành màng chắn cơ học cô lập hoàn toàn vòng bi với môi trường ngoài.
- Dung sai lắp ghép Trục và Chọn mã Vòng bi chịu tải
- Khó khăn: Trục con lăn (thép C45) cần tiện đạt dung sai lắp ghép cực chính xác (thường là h6 hoặc j6) để khi ép vòng bi vào trục phải đạt độ “bó chặt” vừa đủ (Interference fit). Nếu tiện quá lỏng, vòng trong của bi sẽ bị xoay tròn trên trục gây mài mòn trục; nếu tiện quá khít, vòng bi sẽ bị ép chặt làm giảm khe hở hướng tâm của bi, gây nặng tải và nóng gối đỡ.
- Giải pháp kỹ thuật: Gia công trục hoàn toàn trên máy tiện CNC, sử dụng panme đo micromet để kiểm tra dung sai từng cây trục. Đồng thời, đối với con lăn tiêu chuẩn cao, bắt buộc phải chọn dòng vòng bi có khe hở bù trừ nhiệt lớn (ký hiệu dòng C3 hoặc C4 như SKF Explorer, NSK) để vòng bi không bị kẹt khi nhiệt độ vận hành tăng cao.
📋 Tóm tắt sự khác biệt trong chế tạo:
| Hạng mục cơ khí | Con lăn phổ thông (Chế tạo thủ công) | Con lăn Tiêu chuẩn cao (High-Standard) |
| Công nghệ gia công ống | Cắt đĩa thông thường, hàn vát mép tay | Tiện CNC móc lòng hai đầu đồng thời trên 1 tháp gá |
| Phương pháp hàn | Thợ hàn que/hàn khí từng đầu một | Máy hàn Rulo chuyên dụng quay tự động 2 đầu cùng lúc |
| Hệ thống phớt chặn | Nắp sắt hoặc phớt cao su đơn giản | Phớt mê cung nhựa POM 4-5 lớp kết hợp phớt mỡ |
| Độ đảo hướng tâm | Từ 0.8 mm – 1.5 mm | ≤ 0.3 mm (Kiểm tra nghiêm ngặt trên đồ gá đồng hồ đo) |
Nếu xưởng của bạn đang trực tiếp nâng cấp dây chuyền chế tạo loại con lăn này, hãy chia sẻ:
- Công đoạn nào trong xưởng đang gặp tỷ lệ lỗi cao nhất (bị lệch tâm, kẹt gối bi sau khi hàn, hay nhanh hỏng phớt chắn bụi)?
- Bạn có cần tôi tư vấn bản vẽ kết cấu chi tiết của phớt mê cung 4 lớp đang dùng cho các dòng con lăn xuất khẩu không?
Băng Tải Thành Công – Đối Tác Tin Cậy Tại Việt Nam
- Tại khu vực TP. Hồ Chí Minh và các tỉnh phía Nam, Công ty TNHH Băng tải Thành Công tự hào là đơn vị sản xuất và cung cấp con lăn chất lượng cao, đáp ứng tất cả các tiêu chí trên. Chúng tôi cam kết mang đến những sản phẩm con lăn đạt chuẩn, được chế tạo từ vật liệu tốt nhất và quy trình sản xuất hiện đại, đảm bảo hiệu suất và độ bền tối đa cho hệ thống băng tải của bạn.
CÔNG TY TNHH BĂNG TẢI THÀNH CÔNG
- Địa chỉ: 63 N, đường HT5, Khu phố 3, Phường Tân Thới Hiệp, Quận 12, TPHCM
- Hotline/Zalo: 0909 704 744 (Mr. Ngọc)
- Email: info@bangtaithanhcong.com
- Website: www.bangtaithanhcong.com
Xem thêm: Sự khác biệt giữa con lăn dẫn động và con lăn chuyển hướng

)