
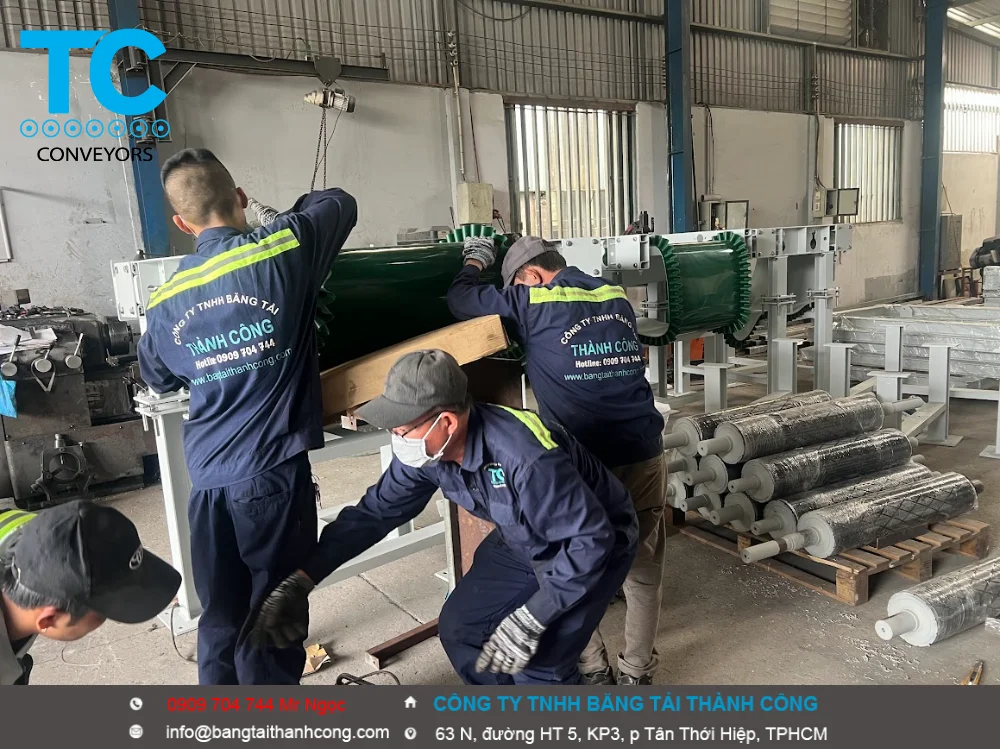
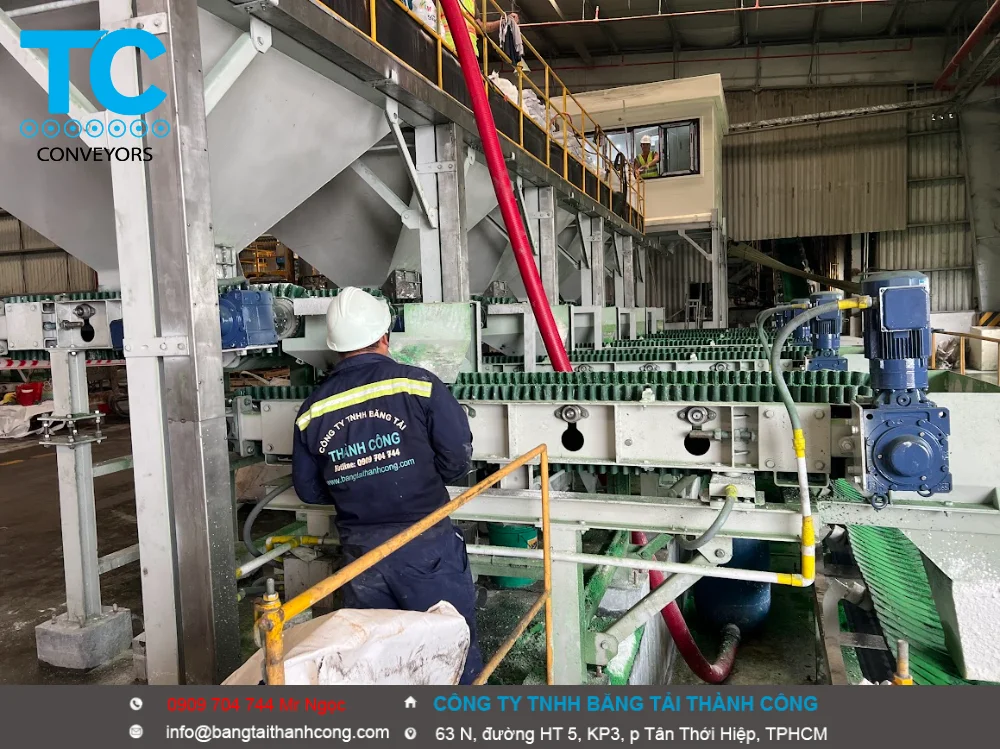
Cân băng tải phối trộn nguyên liệu
- “Cân băng tải phối trộn nguyên liệu” (hay còn gọi là hệ thống cân băng tải định lượng phối trộn) là một giải pháp công nghiệp tự động hóa, được thiết kế để cấp và trộn liên tục nhiều loại nguyên liệu khác nhau lại với nhau theo một tỷ lệ (công thức) đã được cài đặt trước.
- Hệ thống này đảm bảo độ chính xác cao, hoạt động liên tục với năng suất lớn, và là thành phần cốt lõi trong nhiều dây chuyền sản xuất hiện đại.
Sản xuất phân bón: Phối trộn các thành phần N, P, K và vi lượng.
Sản xuất xi măng: Định lượng clinker, thạch cao, và các chất phụ gia.
Vật liệu xây dựng: Trộn cát, đá, xi măng, phụ gia cho các trạm trộn bê tông.
Khai khoáng & Luyện kim: Phối trộn quặng, than đá, và các vật liệu khác trước khi đưa vào lò nung.
Thức ăn chăn nuôi: Trộn các loại ngũ cốc, cám, vitamin theo công thức.
- Cân định lượng phối trộn nhiều thành phần (Batching Scale / Blending System) là một trong những hệ thống cân phức tạp nhất trong công nghiệp. Khác với cân đóng bao thông thường, cân phối trộn sử dụng một phễu cân lớn duy nhất để cân lần lượt hoặc đồng thời nhiều loại nguyên liệu (vật liệu hạt, bột mịn, chất lỏng) theo tỷ lệ công thức cài đặt trước, sau đó xả xuống máy trộn.
- Do phễu liên tục chịu tải trọng thay đổi đột ngột, lực xả của vít tải, và sự chênh lệch tỷ trọng vật liệu, việc lắp đặt và bảo trì loadcell cho hệ thống này gặp những khó khăn rất đặc thù.
- Khó Khăn Đặc Thù Của Cân Định Lượng Phối Trộn
- Lực động lớn và dao động mạnh (Dynamic & Shock Loads): Khi các cửa xả, vít tải hoặc băng tải nạp nguyên liệu đổ ào ạt vào phễu, chúng tạo ra lực va đập đứng và lực xô ngang rất lớn. Lực này khiến kim dòng tín hiệu bị dao động mạnh, đầu cân khó bắt được điểm đứng yên để chốt khối lượng (gây lỗi nạp thiếu hoặc nạp thừa nguyên liệu).
- Nhiễu chéo từ thiết bị chấp hành: Hệ thống phối trộn bao gồm rất nhiều motor vít tải, van khí nén, và đặc biệt là máy trộn (Mixer) đặt ngay bên dưới hoặc bên cạnh. Rung động cơ khí từ máy trộn và nhiễu tần số từ các biến tần điều khiển vít tải là “kẻ thù” khiến số cân bị nhảy loạn.
- Sai số tích lũy từng thành phần (Accumulative Error): Cân phối trộn thường cân theo nguyên lý cộng dồn (thành phần A -> thành phần B -> thành phần C). Nếu loadcell bị trôi điểm không (Zero drift) hoặc phản ứng chậm do kẹt cơ khí, sai số của thành phần trước sẽ kéo theo sự sai lệch của toàn bộ mẻ trộn, làm hỏng chất lượng sản phẩm.
- Hiện tượng “Cột áp vật liệu” và ống nối mềm: Phễu phối trộn có rất nhiều đường ống dẫn nguyên liệu đi vào. Nếu các ống nối mềm (Flexible sleeves) tại đầu vào bị căng, bị nén, hoặc bị đóng cứng do bụi bẩn, chúng sẽ biến thành một chiếc “lò xo” đỡ phụ tải trọng, khiến loadcell không đo được cân nặng thực tế.
- Quy Trình Lắp Đặt Chuẩn Cho Cân Phối Trộn
Đối với cân phối trộn (thường dùng hệ 3 hoặc 4 loadcell dạng thanh – Shear Beam hoặc dạng nén – Compression), quy trình lắp đặt cần tuân thủ nghiêm ngặt các bước sau:
Bước 1: Gia công cơ khí & Đặt Tải giả (Dummy)
- Lắp đặt bản mã: Hàn cố định các mặt đế đỡ đảm bảo độ thăng bằng tuyệt đối bằng thước thủy.
- Sử dụng khối chặn/Tải giả: Trong suốt quá trình hàn xì kết cấu phễu chứa và đường ống, chỉ được lắp loadcell giả (khối sắt) hoặc chốt cứng module gá (nếu dùng bộ gá chuyên dụng như Mettler Toledo CWM, Keli hay dlin).
- Tuyệt đối không để dòng điện máy hàn đi qua loadcell.
Bước 2: Lắp loadcell thật & Cân bằng lực các góc (Corner Adjustment)
- Lắp loadcell & Căn chỉnh hướng: Thay thế loadcell thật vào. Đảm bảo mũi tên chỉ hướng lực trên thân loadcell hướng đúng theo chiều trọng lực (từ trên xuống). Sử dụng cờ-lê lực để siết ốc đồng đều.
- Thiết lập khớp lắc tự do: Các module gá của cân phối trộn bắt buộc phải có bi lắc hoặc khớp cầu để phễu có thể tự do co giãn tự nhiên khi vật liệu nóng/lạnh đi vào mà không làm vặn loadcell.
- Cân góc (Cân bằng tải các góc):
- Đấu nối các loadcell vào hộp nối (Junction Box).
- Đặt quả cân chuẩn (khoảng 20-30% tổng tải) lên vị trí trên cùng của từng góc chứa loadcell.
- Đo điện áp output (mV) của từng góc. Điều chỉnh các biến trở (potentiometer) trong hộp nối cho đến khi giá trị mV của các góc bằng nhau (sai lệch < 0.05%). Bước này cực kỳ quan trọng để khi vật liệu rơi vào bất kỳ góc nào của phễu, cân vẫn hiển thị đúng khối lượng.
Bước 3: Cách ly chống nhiễu & Kết nối điều khiển
- Xử lý ống nối mềm: Kiểm tra tất cả các cổ bạt, ống nối mềm dẫn liệu vào và ra khỏi phễu cân. Chúng phải có độ chùng, không được chạm vào thành cứng, không bị căng khi phễu đầy tải.
- Đi dây và Tiếp địa chống nhiễu:
- Dây tín hiệu loadcell phải bọc giáp (shielded) và đi riêng trong ống cách điện, cách xa dây nguồn motor ít nhất 30cm.
- Hàn dây đồng tiếp địa (Grounding strap) nối tắt qua thân loadcell (từ tấm gá trên xuống tấm gá dưới) để bảo vệ loadcell khỏi dòng điện rò từ các motor vít tải hoặc tĩnh điện sinh ra do ma sát vật liệu bột.
III. Quy Trình Bảo Trì Định Kỳ Cân Phối Trộn
Hệ thống phối trộn hoạt động liên tục với tần suất cao, do đó cần một lịch trình bảo trì nghiêm ngặt để tránh dừng máy đột ngột:
[BẢO TRÌ CÂN PHỐI TRỘN]
Hàng tuần: Xịt bụi, kiểm tra độ chùng ống mềm, kiểm tra thanh giằng chống xô
Hàng tháng: Kiểm tra hộp nối (chống ẩm), kiểm tra độ lặp lại bằng quả cân
Hàng quý: Kiểm tra điện trở cách điện, hiệu chuẩn lại (Calib) toàn bộ hệ thống
- Kiểm tra và Vệ sinh cơ khí (Hàng tuần)
- Thổi bụi khe hở: Dùng khí nén vệ sinh sạch sẽ bụi bẩn bám dính ở các khớp lắc, gối đỡ và khe hở của loadcell. Bột mịn bám lâu ngày gặp độ ẩm sẽ đông cứng như xi măng, làm kẹt cứng hệ thống cân.
- Kiểm tra thanh giằng chống xô (Stay rods): Cân phối trộn thường có thanh giằng để phễu không bị lắc lư khi vít tải xả hàng. Phải kiểm tra xem các đai ốc của thanh giằng có bị siết quá chặt không. Thanh giằng đúng kỹ thuật là phải có độ rơ lỏng nhẹ bằng tay, chỉ có tác dụng chặn khi phễu bị xô lệch quá mức.
- Kiểm tra kỹ thuật điện học (Hàng tháng)
- Sấy khô hộp nối: Do môi trường nhà máy thường ẩm hoặc có sự thay đổi nhiệt độ, hộp nối rất dễ bị tụ hơi nước bên trong làm lệch tín hiệu điện trở. Cần kiểm tra, bỏ thêm gói hút ẩm hoặc sấy khô định kỳ.
- Đo kiểm tra tình trạng “khỏe mạnh” của Loadcell (Đo nguội): Ngắt kết nối dây về hộp nối, dùng đồng hồ VOM ở thang đo điện trở:
- Đo trở kháng vào/ra: Giữa Ex+ và Ex- (thường là 350Ω hoặc 700Ω), giữa Sig+ và Sig- (thường là 350Ω hoặc 700Ω). Nếu lệch quá ±2Ω so với thông số của hãng, loadcell có nguy cơ bị biến dạng cơ học.
- Đo cách điện (Mega-Ohm): Đo giữa các lõi dây với vỏ thép của loadcell. Giá trị phải >5000 MΩ. Nếu sụt xuống thấp, loadcell đã bị ẩm, cần thay thế sớm vì số cân sẽ bị trôi (nhảy số liên tục) khi chạy tải.
- Kiểm định và Hiệu chuẩn lại (Hàng quý)
- Do lò xo của cảm biến bị co giãn hàng vạn lần mỗi tháng, hiện tượng “mỏi cơ học” chắc chắn xảy ra. Cứ sau 3 tháng, cần treo các quả cân chuẩn lên phễu để kiểm tra độ tuyến tính từ mức 0 cho đến mức Max tải, sau đó hiệu chuẩn lại (Calib) trên đầu hiển thị hoặc PLC để đưa sai số về mức cho phép (thường là ± 0.1% – 0.2%).
Để hỗ trợ bạn xử lý chi tiết hơn cho trạm trộn của mình, bạn có thể chia sẻ thêm:
- Hệ thống của bạn đang phối trộn nguyên liệu gì (bột mì, thức ăn gia súc, xi măng, hay hóa chất lỏng)?
- Bạn đang sử dụng bộ chỉ thị/đầu cân hãng nào (như Rice Lake, Mettler Toledo, Kingbird, hay kết nối trực tiếp qua module analog của PLC Siemens/Mitsubishi)?
- Hiện tại hệ thống cân phối trộn có đang gặp lỗi thực tế nào (như cân thành phần đầu thì đúng nhưng các thành phần sau bị lệch, hoặc cân bị chậm số) không?
Cài đặt công thức: Người vận hành nhập công thức phối trộn mong muốn vào hệ thống điều khiển, ví dụ:
Nguyên liệu A: 30% (tương đương 10 tấn/giờ)
Nguyên liệu B: 50% (tương đương 16.7 tấn/giờ)
Nguyên liệu C: 20% (tương đương 6.7 tấn/giờ)
Tính toán lưu lượng: Bộ điều khiển liên tục nhận tín hiệu trọng lượng (từ loadcell) và tốc độ (từ encoder) của từng băng tải. Nó sử dụng hai thông số này để tính toán lưu lượng thực tế đang chảy qua.
Tự động điều chỉnh (PID Control):
Hệ thống so sánh lưu lượng thực tế với lưu lượng cài đặt (Setpoint).
Nếu lưu lượng thực tế thấp hơn cài đặt, bộ điều khiển sẽ ra lệnh cho biến tần tăng tốc băng tải đó lên.
Nếu lưu lượng thực tế cao hơn cài đặt, biến tần sẽ giảm tốc băng tải đó lại.
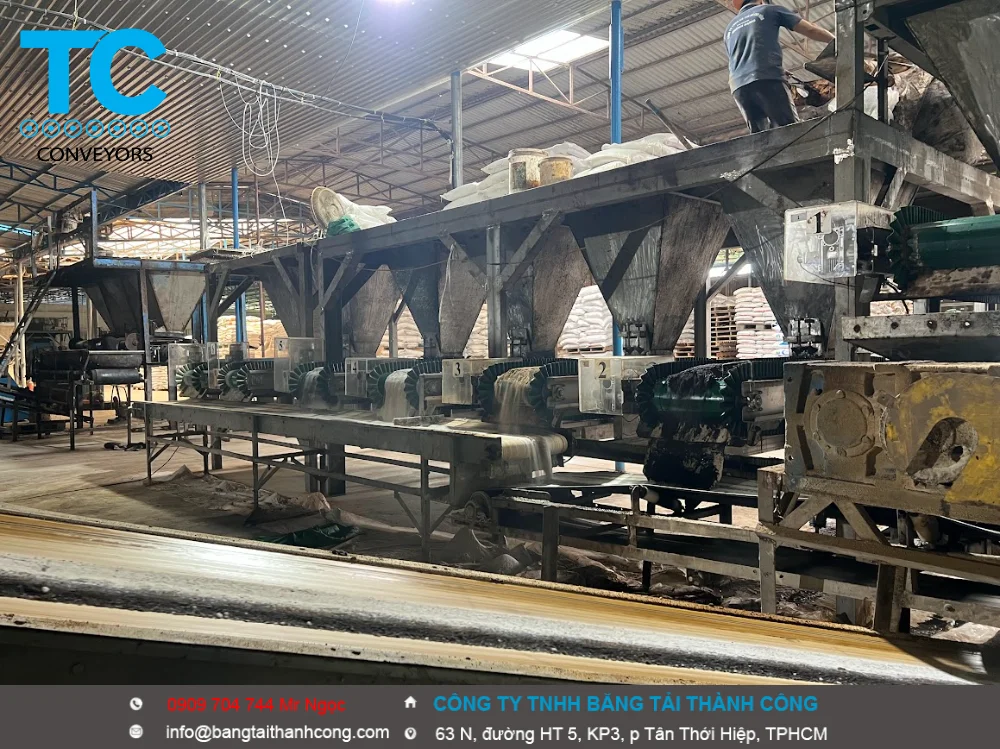
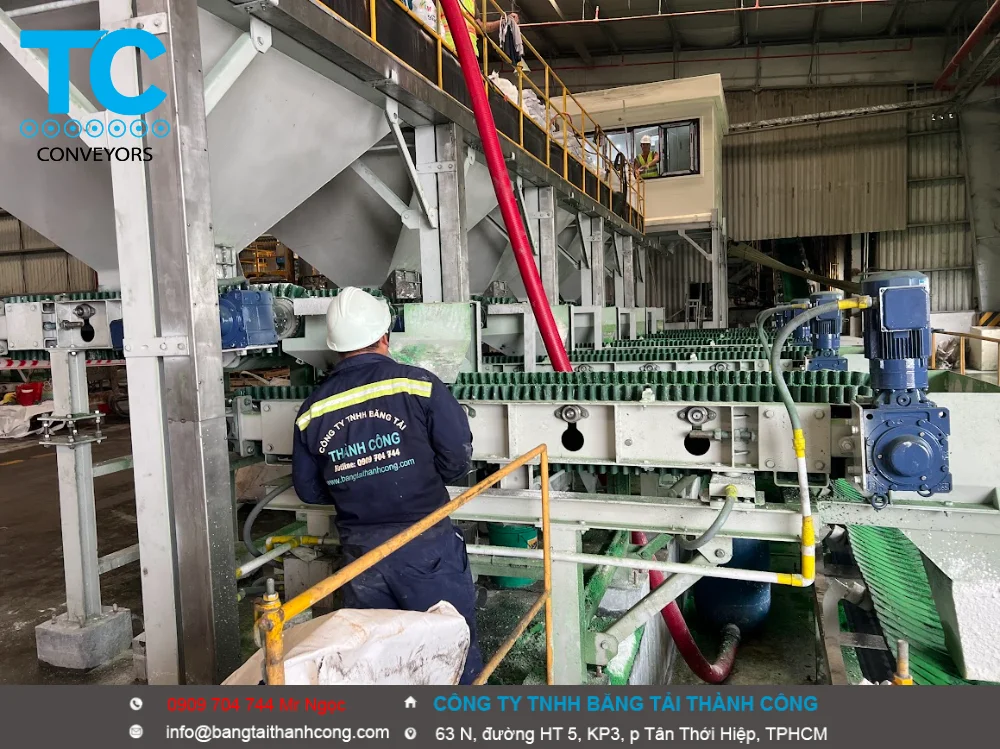
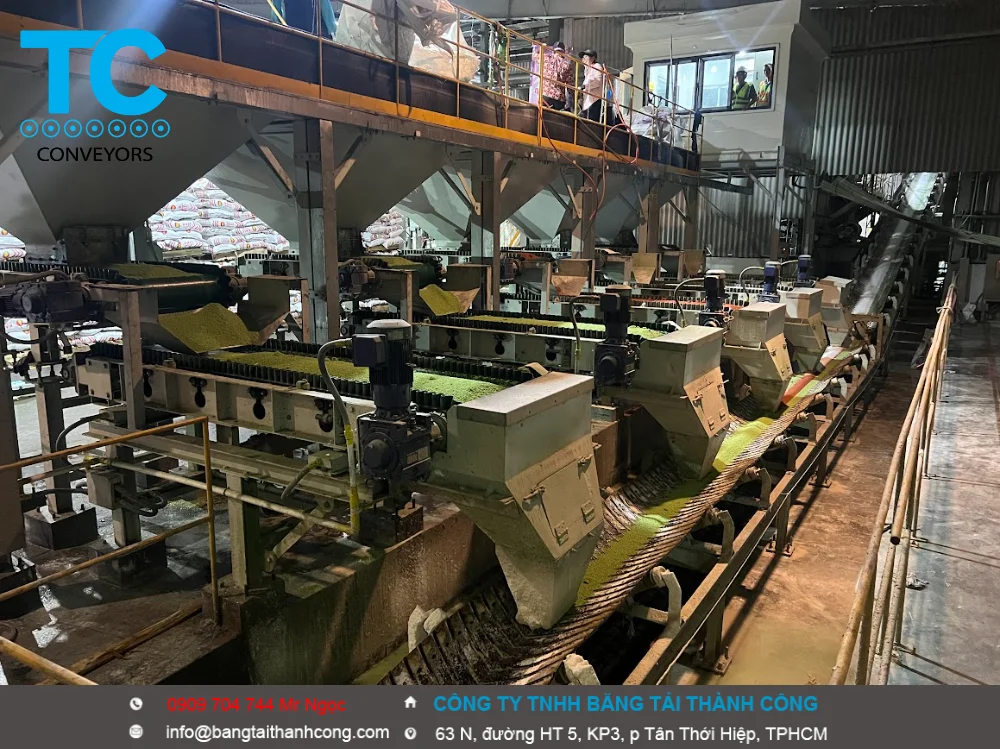
Phễu chứa nguyên liệu (Hopper): Mỗi loại nguyên liệu (ví dụ: thành phần A, B, C) sẽ có một phễu chứa riêng biệt.
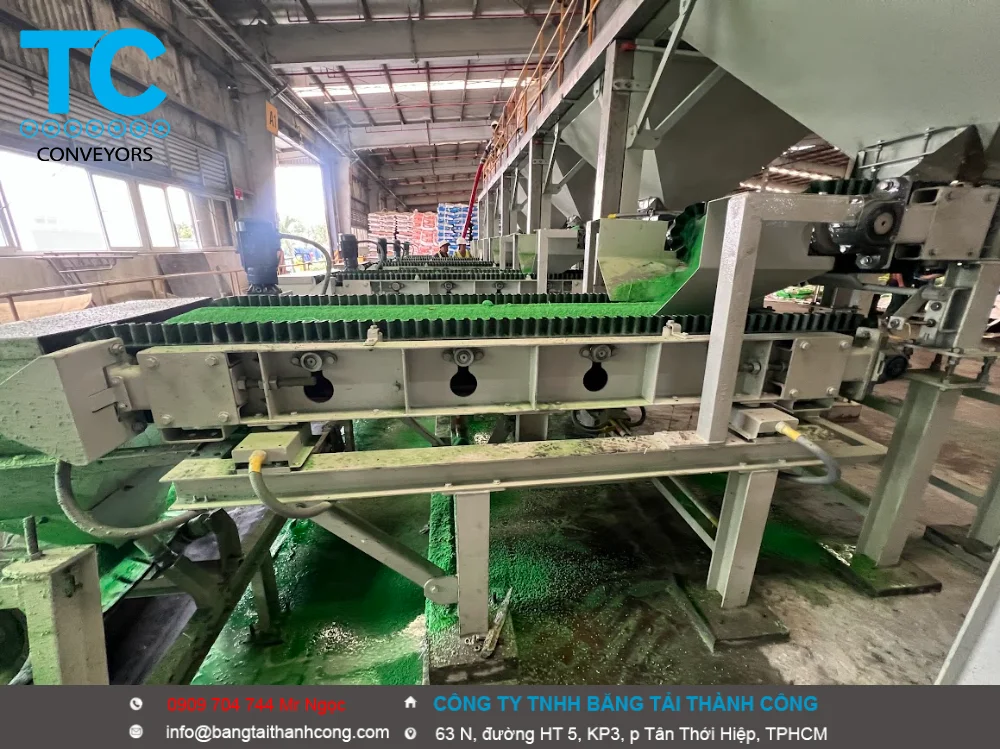
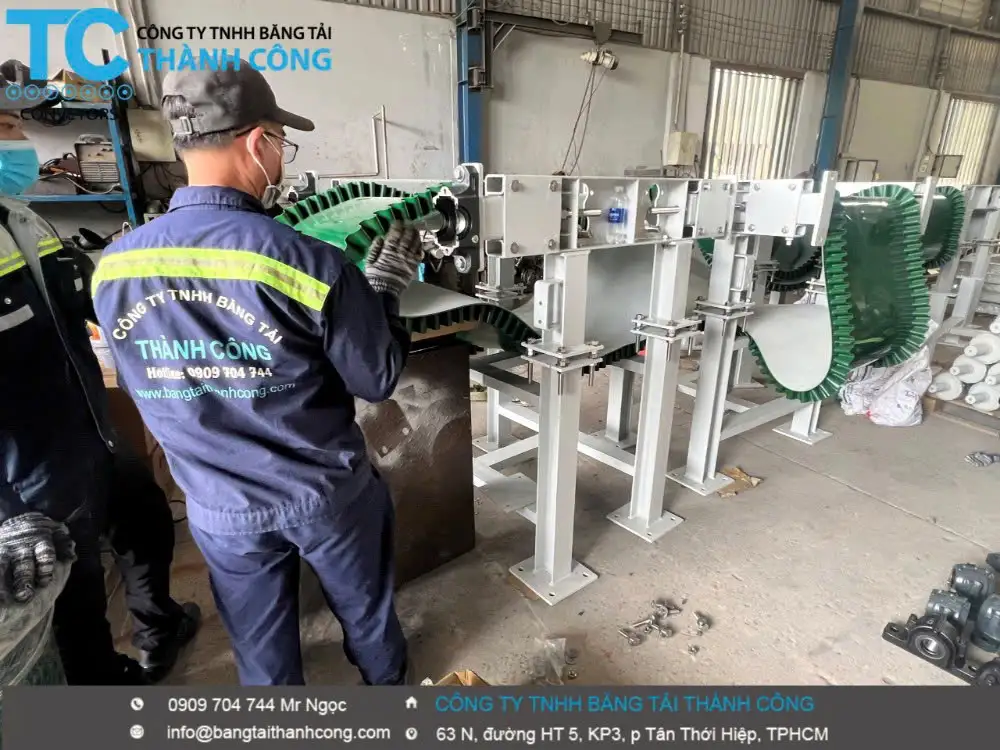
Cụm cân băng tải định lượng (Weigh Belt Feeder): Đây là “trái tim” của hệ thống, được lắp đặt ngay dưới mỗi phễu chứa. Mỗi cụm cân này bao gồm:
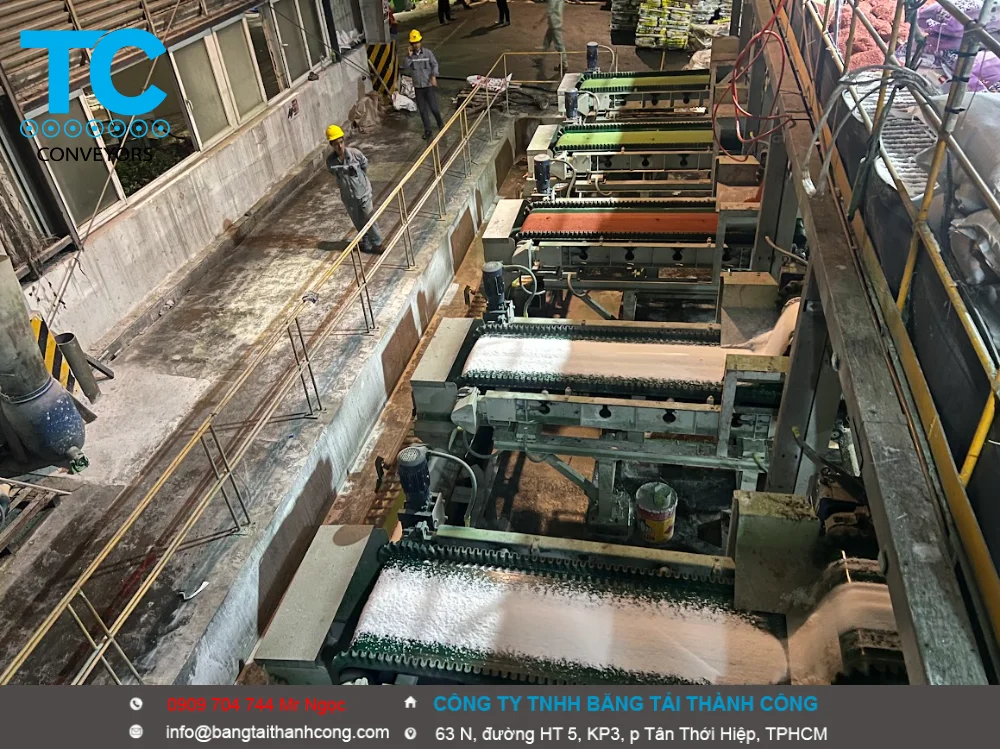
- Băng tải cấp liệu: Vận chuyển vật liệu từ phễu ra ngoài.
- Cảm biến tải trọng (Loadcell): Gắn dưới một đoạn băng tải để đo lường trọng lượng của vật liệu đang nằm trên băng tại một thời điểm.
- Cảm biến tốc độ (Speed Sensor/Encoder): Gắn ở con lăn để đo tốc độ di chuyển thực tế của băng tải.
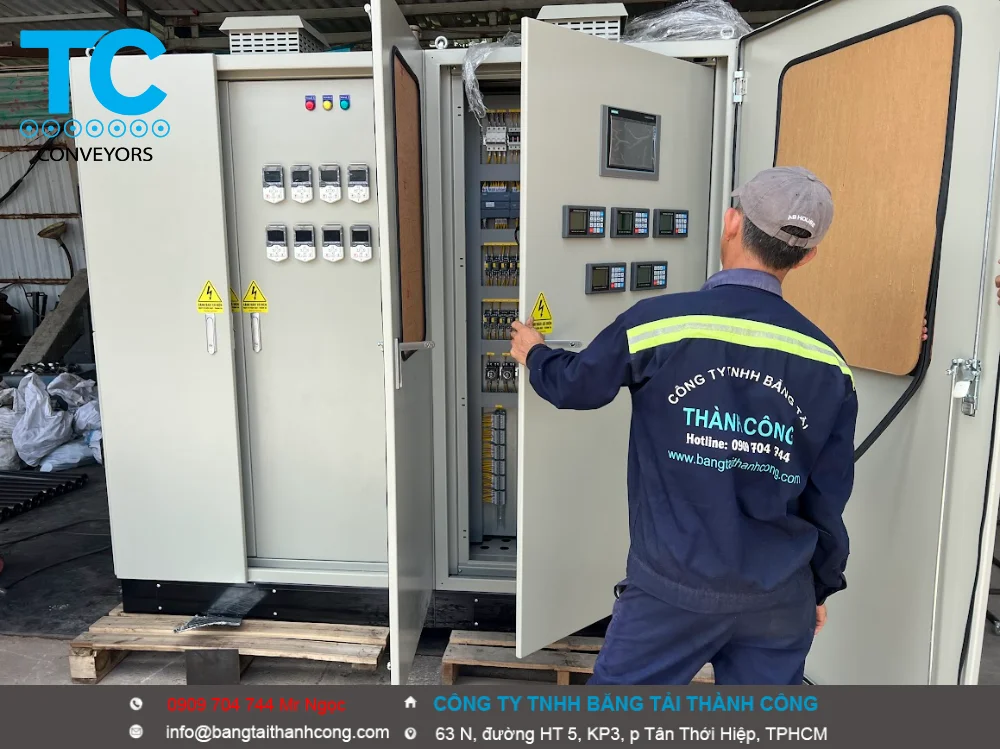
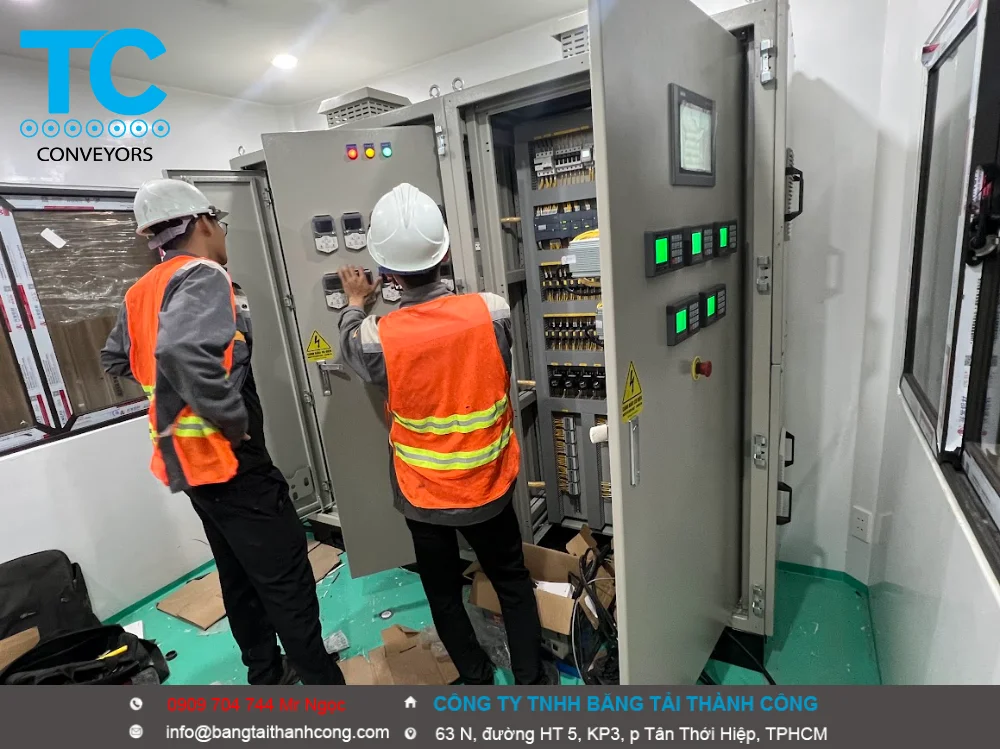
Tủ điều khiển trung tâm (Control Cabinet):
- Bộ chỉ thị cân/PLC: Nhận tín hiệu từ loadcell và cảm biến tốc độ để tính toán lưu lượng tức thời (ví dụ: tấn/giờ hoặc kg/phút).
- Biến tần (Frequency Inverter): Nhận lệnh từ bộ điều khiển để điều chỉnh tốc độ động cơ băng tải, qua đó tăng hoặc giảm lưu lượng vật liệu.
- Băng tải thu gom (Collection Conveyor): (Tùy chọn) Một băng tải chung nằm bên dưới tất cả các cụm cân định lượng để thu gom dòng vật liệu đã được phối trộn và chuyển đến công đoạn tiếp theo (như máy trộn, lò nung, v.v.).Phối trộn liên tục: Quá trình này diễn ra đồng thời và liên tục trên tất cả các cụm cân. Các dòng nguyên liệu với lưu lượng đã được kiểm soát chính xác sẽ đồng thời đổ xuống băng tải thu gom (hoặc máy trộn), tạo ra một dòng hỗn hợp đồng nhất, đúng tỷ lệ.Công nghiệp hóa chất: Định lượng các loại hóa chất dạng bột hoặc hạt.Chào bạn,”Cân băng tải phối trộn nguyên liệu” (hay còn gọi là hệ thống cân băng tải định lượng phối trộn) là một giải pháp công nghiệp tự động hóa, được thiết kế để cấp và trộn liên tục nhiều loại nguyên liệu khác nhau lại với nhau theo một tỷ lệ (công thức) đã được cài đặt trước.Hệ thống này đảm bảo độ chính xác cao, hoạt động liên tục với năng suất lớn, và là thành phần cốt lõi trong nhiều dây chuyền sản xuất hiện đại. Cấu tạo chính của hệ thống .Một hệ thống băng tải phối trộn điển hình không chỉ có một cân, mà thường bao gồm nhiều cụm cân băng tải định lượng hoạt động song song.
-
Để tối ưu hóa hệ thống cân định lượng phối trộn (Batching / Blending System), giải pháp tổng thể cần phải giải quyết triệt để 3 bài toán gốc: Độ chính xác cơ khí, Chống nhiễu tín hiệu điện, và Thuật toán điều khiển tự động.Dưới đây là các giải pháp công nghệ và kỹ thuật hiện đại nhất hiện nay được áp dụng trong các nhà máy sản xuất (thức ăn gia súc, xi măng, hóa chất, thực phẩm):I. Giải Pháp Cơ Khí & Gá Đặt (Phần Cứng)Cơ khí là cái gốc của độ chính xác. Nếu cơ khí bị kẹt hoặc rung lắc, không một thuật toán phần mềm nào có thể bù đắp được.
- Sử dụng Module gá cân chuyên dụng (Weigh Modules): Thay vì tự chế bản mã gá loadcell, hãy sử dụng các bộ gá nguyên khối của hãng (như Mettler Toledo, Rice Lake, Keli). Các module này tích hợp sẵn:
- Khớp lắc cầu hoặc bi: Giúp phễu tự do dịch chuyển theo phương ngang khi kim loại co giãn vì nhiệt, chỉ truyền lực chuẩn theo phương thẳng đứng.
- Chốt chống lật (Anti-tipping) và thanh chặn quá tải: Bảo vệ phễu cân không bị lật đổ khi có sự cố cơ khí hoặc lực xô ngang quá lớn.
- Cách ly rung động (Vibration Isolation):
- Nếu máy trộn (Mixer) đặt ngay dưới phễu cân tạo ra rung động lớn, phải thiết kế khung dầm chịu lực độc lập cho phễu cân, không bắt chung vào sàn thao tác của máy trộn.
- Sử dụng các miếng đệm giảm chấn cao su kỹ thuật cao tại các chân đế chịu lực nếu không thể tách rời khung.
- Chuẩn hóa các điểm kết nối mềm (Flexible Connections): Các đường ống nạp liệu vào phễu và xả liệu ra phải dùng cổ bạt mềm hoặc ống silicone có độ chùng lý tưởng. Tuyệt đối không được căng thẳng hoặc có vật tì đè vào phễu.
II. Giải Pháp Điện & Truyền Thông Chống NhiễuTín hiệu từ loadcell về bản chất là điện áp siêu nhỏ (mili-volt – mV), rất dễ bị méo tiếng hoặc nhảy số do sóng hài từ biến tần và motor xung quanh.- Chuyển đổi Số hóa ngay tại trạm (Digital Loadcell hoặc Digital Junction Box):
- Giải pháp tối ưu: Thay vì dùng các loadcell Analog truyền thống, hãy nâng cấp lên Loadcell kỹ thuật số (Digital Loadcell) hoặc sử dụng Hộp nối số (Digital Junction Box).
- Lợi ích: Tín hiệu điện áp mV được chuyển đổi thành tín hiệu số (RS485/Modbus) ngay tại phễu cân. Tín hiệu số có khả năng chống nhiễu tuyệt đối khi truyền đi xa và cho phép giám sát tình trạng của từng loadcell độc lập để phát hiện ngay con nào bị lỗi.
- Tiếp địa cách ly (Grounding Strap): Hàn các đoạn dây cáp đồng mềm nối tắt từ mặt trên xuống mặt dưới của từng module gá loadcell. Sợi cáp này đóng vai trò dẫn các dòng điện rò (từ motor, máy hàn, tĩnh điện do ma sát bột mịn) đi xuống đất, bảo vệ không cho dòng điện chạy qua lõi loadcell.
III. Giải Pháp Thuật Toán Điều Khiển (Phần Mềm & PLC)Để quá trình nạp – xả nhiều thành phần diễn ra nhanh nhưng vẫn chính xác đến từng gram, hệ thống điều khiển (PLC / Đầu cân chuyên dụng) bắt buộc phải tích hợp các thuật toán sau:1. Công nghệ Bù trừ rơi tự do (Auto-In-Flight Compensation / Spill Compensation)- Thực tế: Khi van nạp đóng lại, luôn có một lượng nguyên liệu đang “bay lơ lửng” trên không trung chưa rơi xuống phễu. Nếu đóng van đúng bằng cân nặng mục tiêu, lượng hàng lơ lửng này rơi xuống sẽ làm mẻ cân bị dư ký.
- Giải pháp: PLC/Đầu cân tự động tính toán khối lượng cột áp vật liệu lơ lửng này để đóng van sớm trước một khoảng. Thuật toán thông minh sẽ tự động cập nhật và thay đổi khoảng đóng van sớm này sau mỗi mẻ dựa trên độ mịn và độ ẩm thực tế của nguyên liệu (Auto-tuning).
2. Định lượng 2 cấp tốc độ (Thô và Tinh – Fast & Slow Feed)- Cách vận hành: Khi bắt đầu nạp một thành phần, vít tải/van xả sẽ mở tối đa 100% tốc độ để nạp nhanh (Fine/Fast Feed) nhằm tiết kiệm thời gian. Khi khối lượng đạt khoảng 85% – 90% mục tiêu, hệ thống tự động chuyển sang tốc độ chạy cực chậm (Coarse/Slow Feed) hoặc nhấp-nhả van để rải đều vật liệu vào cho đến khi đạt chính xác 100% mục tiêu.
3. Bộ lọc số thích ứng (Adaptive Digital Filtering)- Sử dụng các bộ lọc nhiễu phần mềm tiên tiến (như lọc Kalman, lọc thông thấp) tích hợp sẵn trong các đầu cân phối trộn chuyên dụng (như dòng Rice Lake 920i, Mettler Toledo IND780, hoặc Module SIWAREX của Siemens). Bộ lọc này giúp triệt tiêu các tần số rung động cơ học, giúp số cân đứng yên ngay lập tức để chốt khối lượng mà không cần chờ phễu hết lắc.
IV. Mô Hình Kiến Trúc Hệ Thống Phối Trộn Tiêu Chuẩn[Hệ thống Vít tải / Van xả nguyên liệu] (Điều khiển bằng Biến tần) │ ▼ ┌───────────────────┐ │ Phễu Cân Phối │ ◄─── Kết nối bằng Cổ bạt mềm (Flexible sleeves) └───────────────────┘ │ │ [Module Gá] [Module Gá] ◄─── Tích hợp chống lật & Chốt lắc cầu [Loadcell ] [Loadcell ] │ │ └───────┬───────┘ ▼ ┌───────────────┐ │ Hộp Nối Số │ ◄─── Chuyển đổi tín hiệu Analog thành RS485/Modbus └───────┬───────┘ │ (Truyền thông số chống nhiễu) ▼ ┌───────────────┐ │ Bộ hiển thị │ ◄─── Xử lý lọc nhiễu & Chạy thuật toán đóng van sớm │/ PLC Siwarex │ └───────┬───────┘ │ ▼ [Hệ thống SCADA / Máy tính điều khiển] ─── Quản lý Công thức (Recipe), Báo cáo mẻ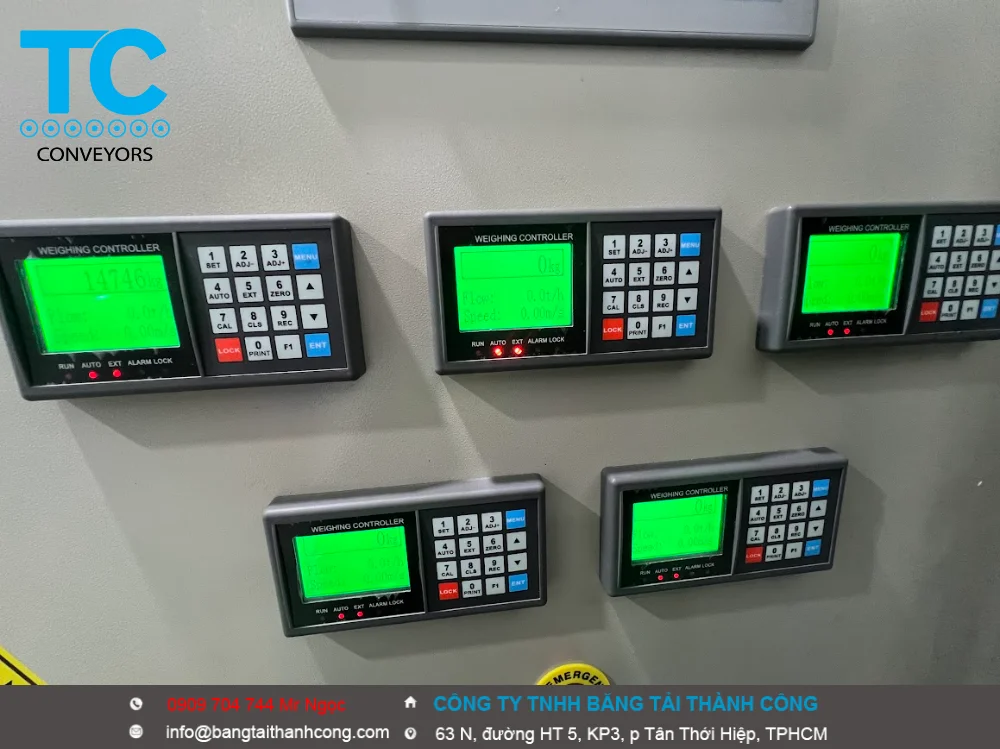 V. Các Thương Hiệu Cung Cấp Giải Pháp Uy TínNếu bạn đang tìm mua thiết bị hoặc đơn vị tích hợp hệ thống, có thể tham khảo các phân khúc sau:
- Phân khúc cao cấp (Chính xác tuyệt đối, nhà máy lớn): Mettler Toledo (Thụy Sỹ), Siemens Siwarex (Đức), Rice Lake (Mỹ), Minebea Intec (Đức).
- Phân khúc tiêu chuẩn (Hiệu quả kinh tế, phổ biến): CAS (Hàn Quốc), Yaohua (Trung Quốc), Keli (Trung Quốc – dòng loadcell số của Keli rất phổ biến ở các trạm trộn bê tông và thức ăn chăn nuôi tại Việt Nam).
Để có thể lên cấu hình chi tiết cho giải pháp của bạn, bạn có thể chia sẻ thêm:- Bạn đang cần thiết kế hệ thống phối trộn cho ngành công nghiệp nào và tổng khối lượng của một mẻ trộn lớn nhất là bao nhiêu ký?
- Số lượng thành phần cần phối trộn trong một công thức là bao nhiêu loại?
- Bạn muốn đầu tư hệ thống sử dụng linh kiện của châu Âu/Mỹ hay phân khúc kinh tế của châu Á (Hàn Quốc/Trung Quốc)?
- Sử dụng Module gá cân chuyên dụng (Weigh Modules): Thay vì tự chế bản mã gá loadcell, hãy sử dụng các bộ gá nguyên khối của hãng (như Mettler Toledo, Rice Lake, Keli). Các module này tích hợp sẵn:
Công ty TNHH Băng tải Thành Công
-
-
-
- Địa chỉ: 63 N, đường HT5, Khu phố 3, Phường Tân Thới Hiệp, TPHCM
- Hotline: 0909 704 744 (Mr. Ngọc)
- Email: info@bangtaithanhcong.com
- website : www.bangtaithanhcong.com
-
-

)