
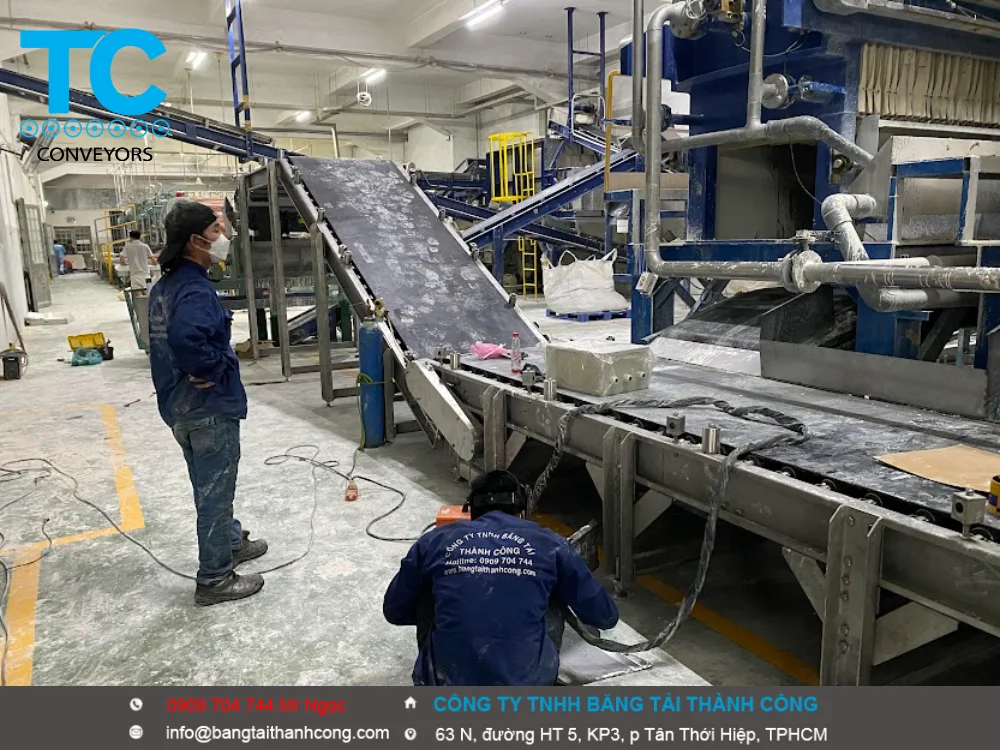
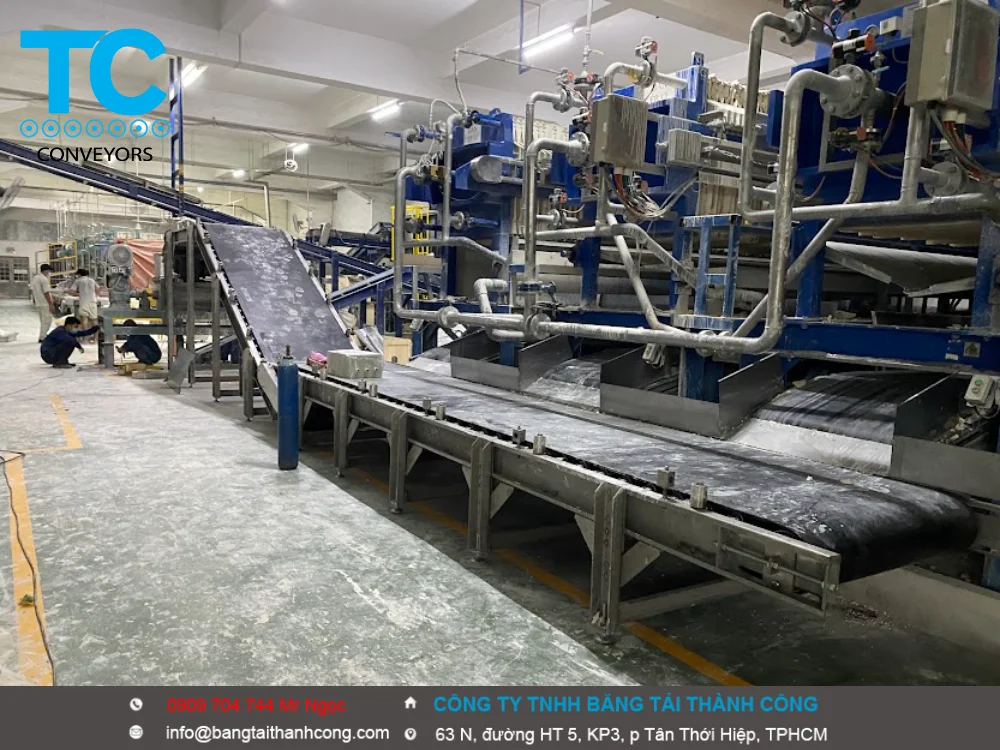
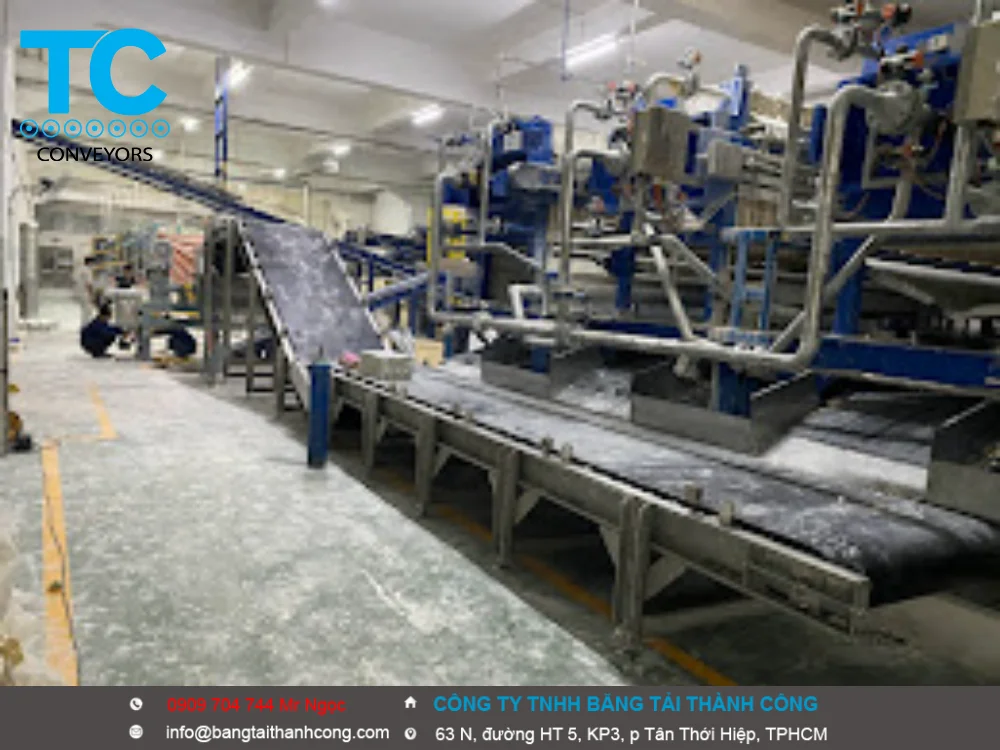
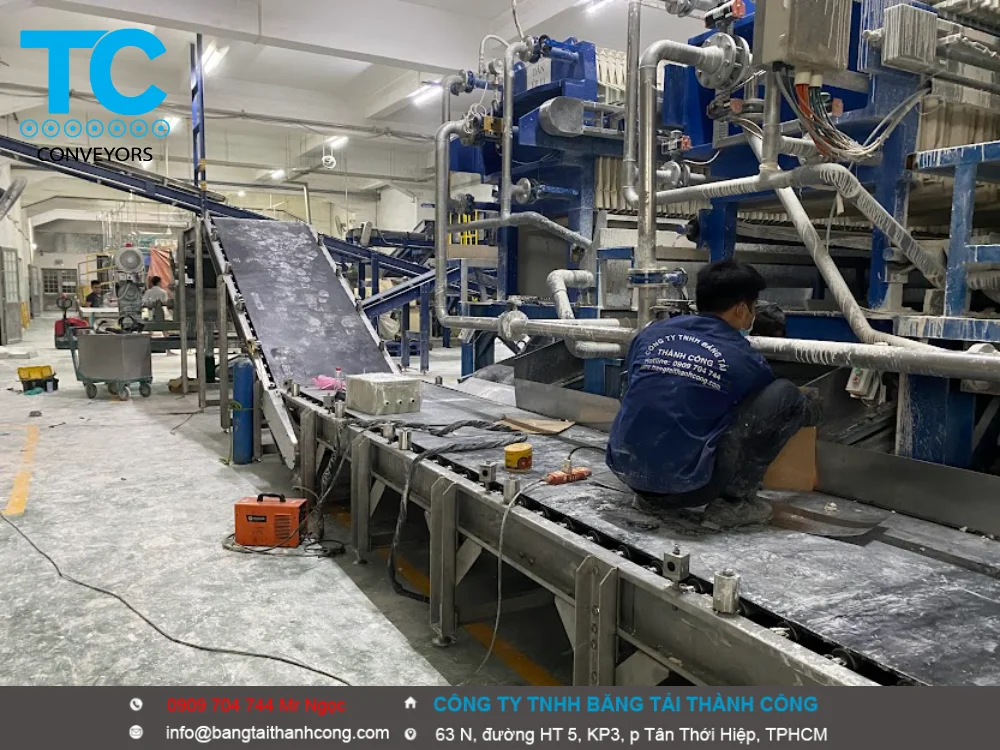
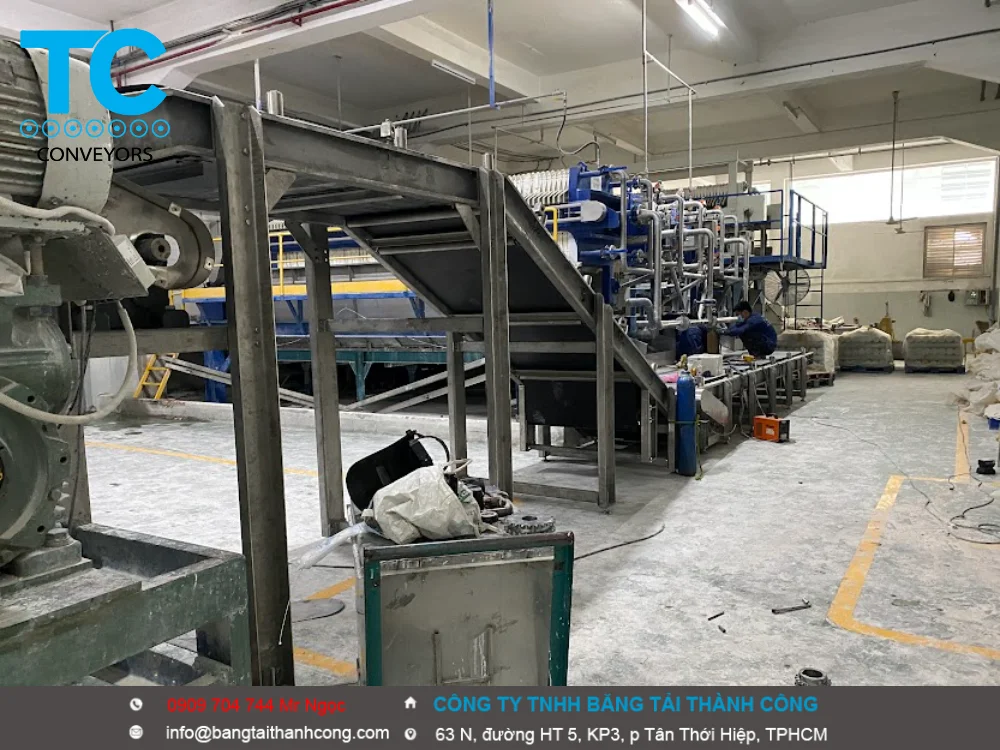
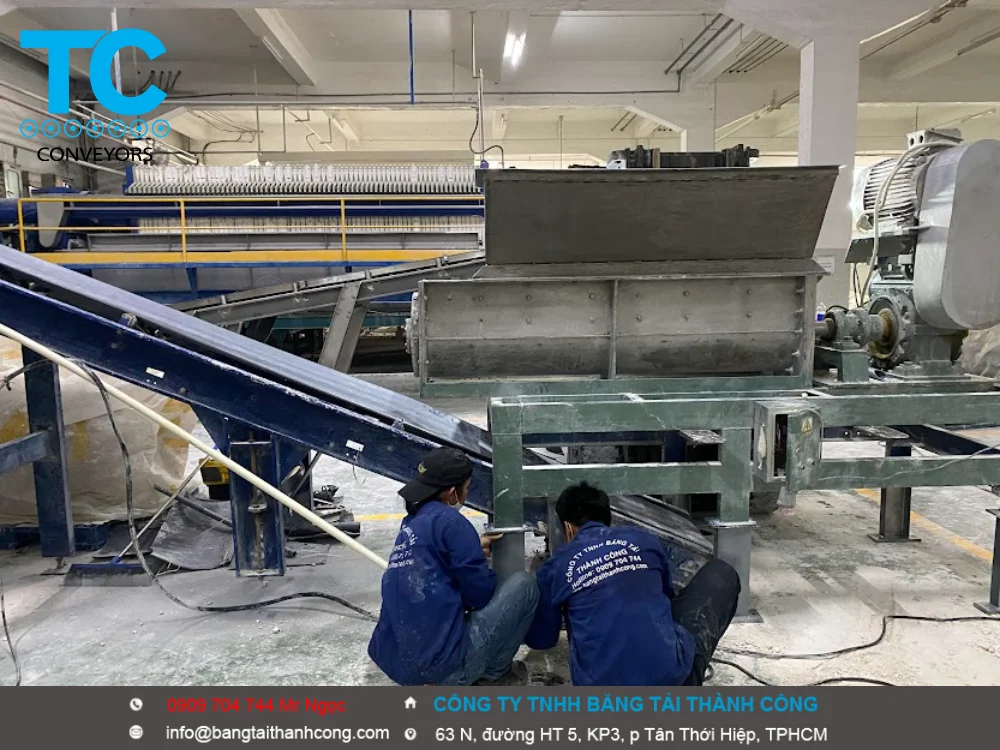
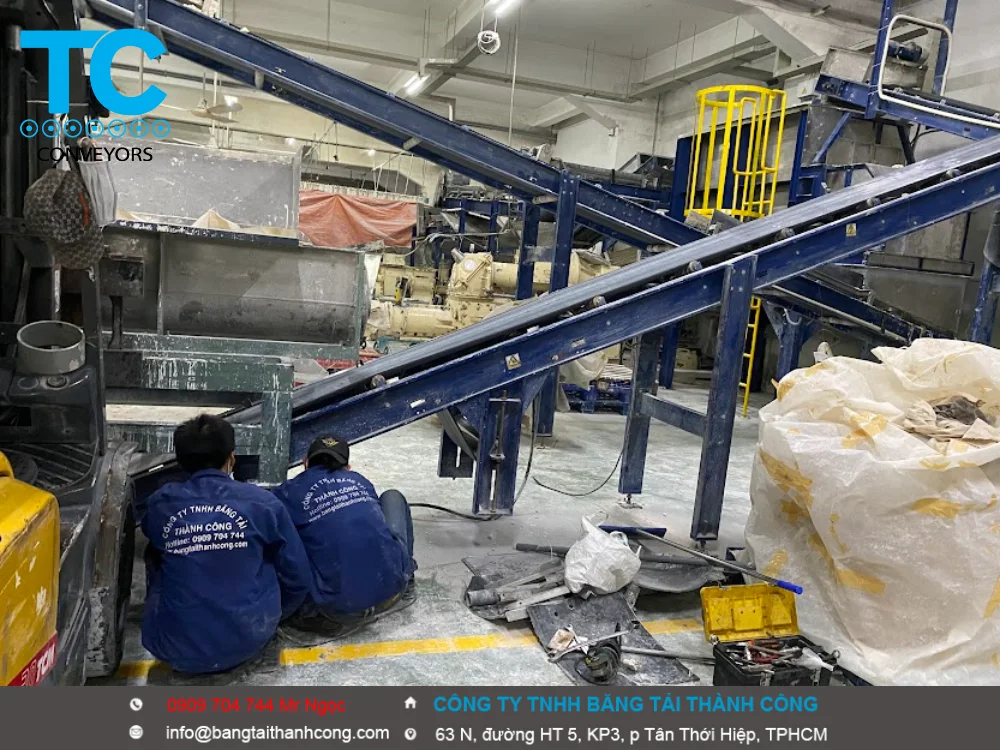
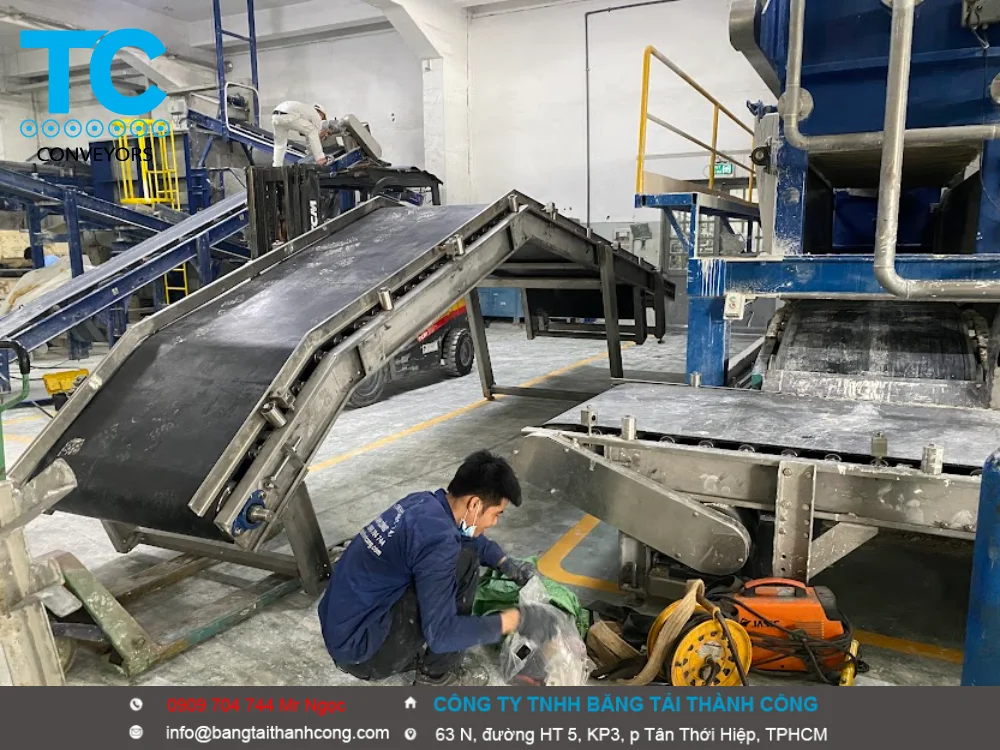
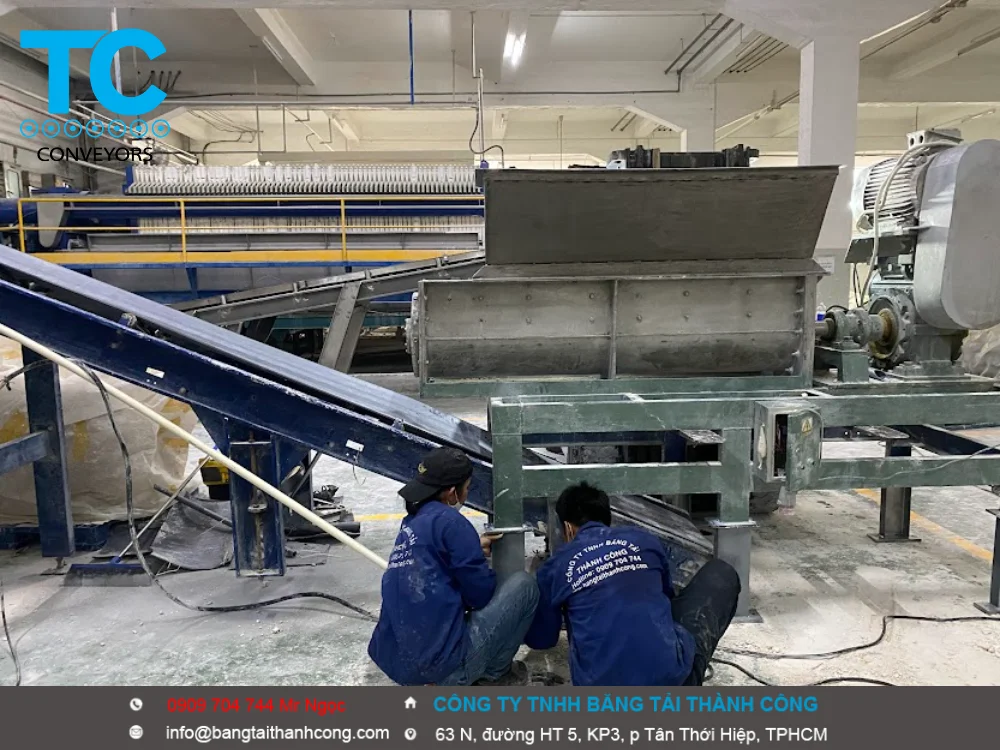
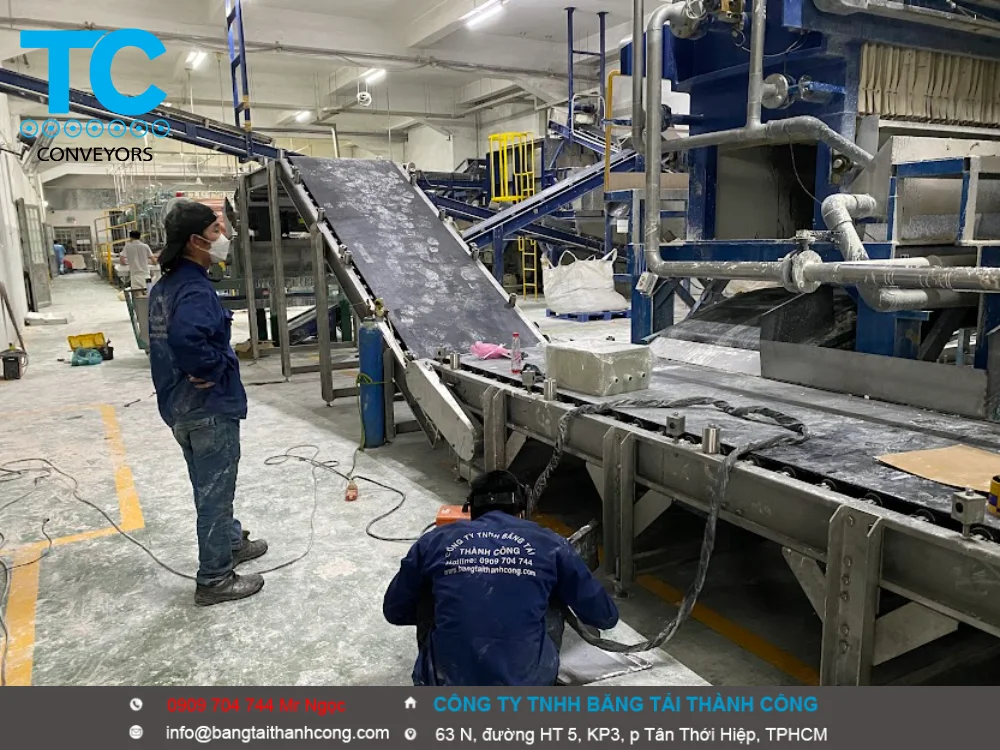
Băng tải gạch men gốm sứ
- Để chế tạo hệ thống băng tải ngành gốm sứ đạt độ bền cao và vận hành ổn định, quy trình thiết kế và gia công phải giải quyết được 3 thách thức lớn của ngành này: bụi bẩn ăn mòn cơ học, độ ẩm/hóa chất tráng men và yêu cầu chống nứt vỡ sản phẩm.
Dưới đây là giải pháp chế tạo chi tiết từ lựa chọn vật liệu, kết cấu cơ khí đến hệ thống điều khiển tự động hóa.
1. Giải pháp lựa chọn vật liệu và kết cấu cơ khí
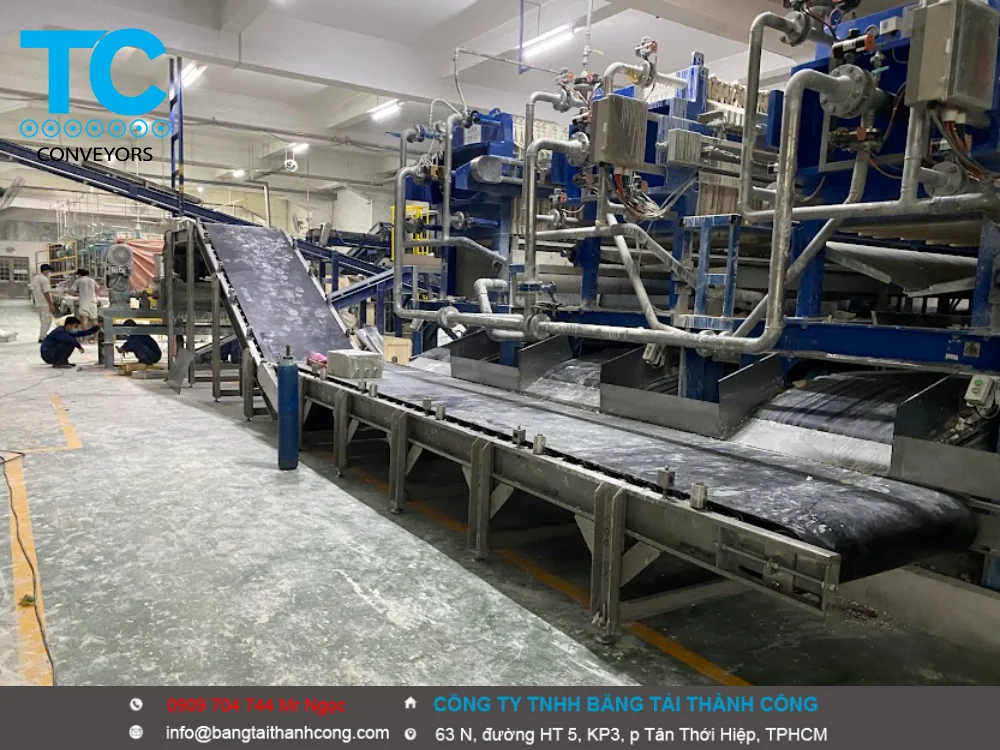
Khung sườn và các chi tiết cơ khí phải được chế tạo dựa trên đặc thù của từng phân xưởng:
-
- Vật liệu khung sườn:
-
- Khu vực tráng men, máy mài, máy đánh bóng: Bắt buộc chế tạo bằng Inox 304 dày từ 3mm – 5mm. Môi trường này liên tục tiếp xúc với nước làm mát và hóa chất men, nếu dùng thép thường sẽ bị rỉ sét rất nhanh.
- Khu vực ép phôi, đóng gói: Có thể sử dụng thép carbon (CT3, SS400) chấn định hình, bề mặt xử lý phun cát và sơn tĩnh điện epoxy dày để chống trầy xước và chống ăn mòn từ bụi gốm.
-
- Giải pháp cho hệ thống Rulo (Tang trống):
-
- Trục rulo chủ động cần được bọc gốm (Ceramic Lagging) thay vì bọc cao su thông thường. Bụi gốm có độ sắc và độ cứng rất cao, dễ làm mòn vẹt cao su gây ra hiện tượng trượt dây băng. Gạch gốm Alumina bọc trên rulo sẽ giúp tăng lực ma sát và kéo dài tuổi thọ trục lên gấp 3-4 lần.
-
- Hệ thống Con lăn đỡ (Idlers):
-
- Sử dụng con lăn có phớt làm kín chống bụi lò/bụi đá (Double/Triple labyrinth seal). Nếu bụi mịn lọt vào vòng bi, con lăn sẽ bị kẹt, tạo lực ma sát lớn làm rách mặt dưới của dây băng tải.
-
- Vật liệu khung sườn:
2. Giải pháp chọn loại dây băng tải theo công nghệ gia công
Khi chế tạo, việc lựa chọn và xử lý dây băng tải quyết định 80% độ bền của hệ thống:
-
- Gia công băng tải PVC nhám chuyên dụng:
-
- Sử dụng dây băng PVC độ dày từ 7mm – 9mm (loại 3-4 lớp bố vải chịu lực).
- Bề mặt chọn loại vân da rắn (Snake skin) hoặc nhám ca-rô sâu. Thiết kế này có tác dụng giữ chặt viên gạch khi đi qua các đầu mài áp lực lớn và tạo khoảng hở để thoát nước, thoát bụi men nhanh chóng.
-
- Gia công dán biên (V-guide) chống lệch băng:
-
- Đối với các băng tải gạch men khổ lớn (80x80cm, 60x120cm), mặt dưới dây băng cần được gia công dán thêm gờ cao su hình chữ V (chạy dọc tâm băng). Gờ này sẽ lọt vừa khít vào rãnh dẫn hướng trên bàn đỡ và rulo, giúp triệt tiêu hoàn toàn hiện tượng lệch băng khi tải nặng.
-
- Dây đai răng (Timing Belt) dán phủ lớp PU/Cao su:
-
- Dành cho các đoạn băng tải chạy qua máy in kỹ thuật số. Chế tạo hệ thống truyền động này bằng dây đai răng lõi thép giúp bước chạy của băng chính xác tuyệt đối, không bị trượt dù chỉ 0.1mm, đảm bảo hoa văn in không bị nhòe.
-
- Gia công băng tải PVC nhám chuyên dụng:
3. Giải pháp Tự động hóa và Điều khiển
Hệ thống điều khiển giúp băng tải kết nối mượt mà với các máy công nghiệp trong dây chuyền:
-
- Tích hợp biến tần (Inverter): Tốc độ băng tải phải thay đổi linh hoạt thông qua biến tần để đồng bộ với tốc độ ra phôi của máy ép hoặc tốc độ của lò nung.
- Hệ thống cảm biến (Sensor) chịu bụi: Sử dụng cảm biến quang học hoặc cảm biến tiệm cận có tiêu chuẩn kháng bụi nước từ IP67 trở lên. Cảm biến có nhiệm vụ phát hiện vị trí gạch để điều khiển các cơ cấu như:
-
- Cơ cấu lật/xoay gạch (Turning device): Xoay viên gạch 90 độ để mài đủ 4 cạnh.
- Cơ cấu gạt phân loại (Pusher): Gạt gạch lỗi ra khỏi line chính dựa trên tín hiệu từ máy quét chất lượng (QC).
-
- Hệ thống giảm chấn tại điểm trung chuyển: Khi gạch chuyển từ băng tải này sang băng tải khác, tại điểm rơi phải chế tạo các tấm dẫn hướng bọc cao su mềm hoặc mút xốp EVA để triệt tiêu lực va đập, bảo vệ các cạnh gạch không bị sứt mẻ.
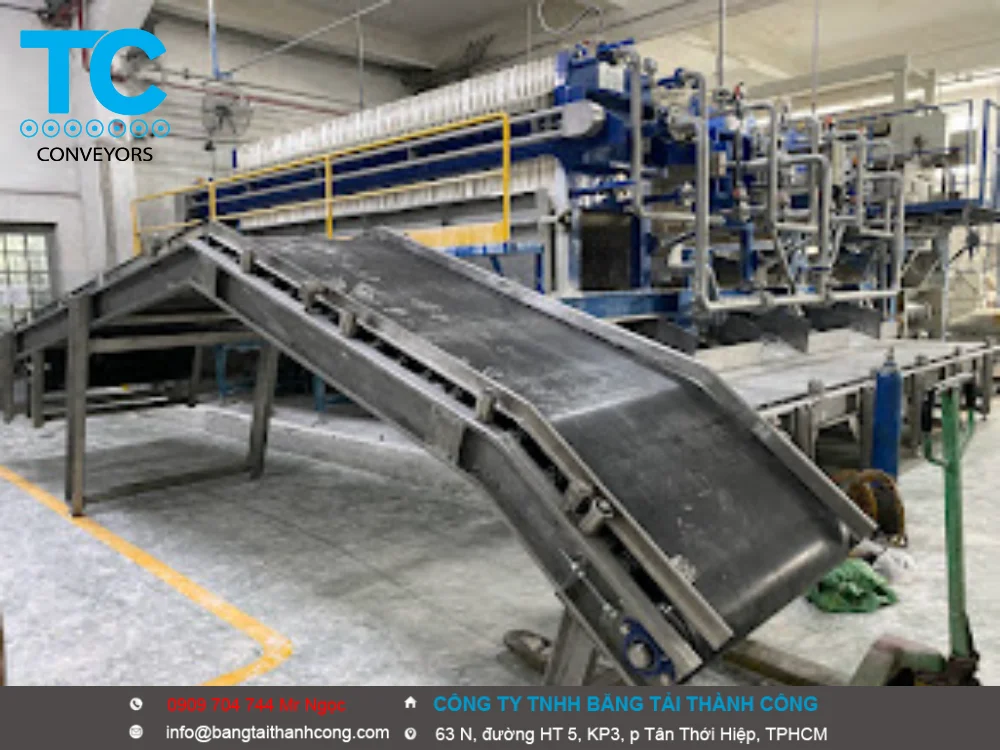
Quy trình các bước chế tạo tại xưởng
-
- Khảo sát & Thiết kế: Đo đạc kích thước mặt bằng, tính toán tải trọng (trọng lượng gạch/m2) để lên bản vẽ chi tiết 2D/3D bằng phần mềm (SolidWorks/AutoCAD).
- Gia công cơ khí chính xác: Cắt laser tấm khung, chấn dập định hình, tiện trục rulo, hàn hoàn thiện khung sườn.
- Lắp ráp phần thô: Lắp rulo, con lăn, gá động cơ và căng dây băng tải.
- Đi dây điện & Lập trình: Đấu nối tủ điện điều khiển, cài đặt biến tần và lập trình PLC (nếu có hệ thống phân loại).
- Chạy thử nghiệm (Test): Cho băng tải chạy không tải từ 4-8 tiếng để kiểm tra độ lệch băng, sau đó chạy thử nghiệm có tải với gạch thật trước khi bàn giao.
Để việc lên phương án thiết kế và bản vẽ kỹ thuật được chính xác, bạn có thể chia sẻ thêm:
- Đội ngũ của bạn đang tự chế tạo (cần tư vấn sâu về bản vẽ/chọn linh kiện) hay bạn đang tìm một đơn vị thầu chế tạo trọn gói?
- Hệ thống này cần chịu được nhiệt độ tối đa bao nhiêu (nếu đặt gần khu vực lò nung)?
- Công suất tải trọng tối đa trên một mét chiều dài băng tải dự kiến là bao nhiêu kg?
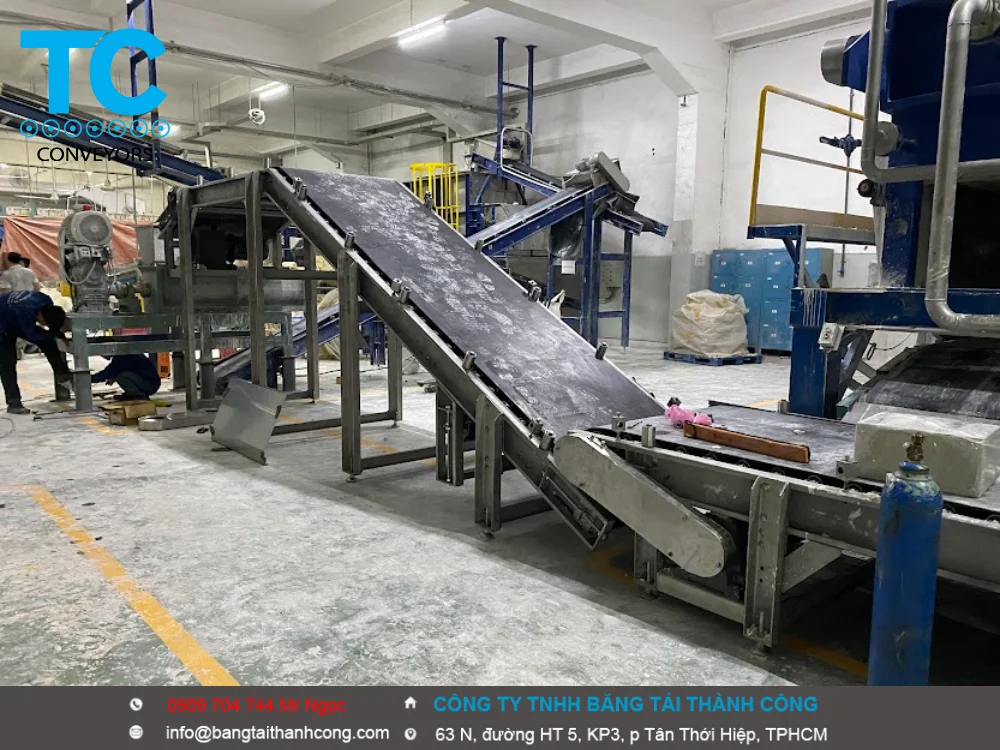
- Để tối ưu hóa quy trình sản xuất và cắt giảm tỷ lệ lỗi sản phẩm, giải pháp băng tải gạch men gốm sứ toàn diện cần được thiết kế đồng bộ theo từng phân xưởng và tính chất cơ lý của viên gạch tại khâu đó.
- Dưới đây là các giải pháp công nghệ băng tải tối ưu nhất được áp dụng cho từng công đoạn cụ thể trong nhà máy sản xuất gạch men.
1. Phân xưởng Nguyên liệu: Hệ thống băng tải cao su chịu lực
Giai đoạn tập kết, nghiền và phối trộn nguyên liệu thô (đất sét, đá, tràng thạch) yêu cầu hệ thống có sức bền cao và chịu va đập mạnh.
-
- Giải pháp: Sử dụng Băng tải cao su lòng máng (gá chữ V) có độ dày lớn (từ 3 đến 5 lớp bố vải EP).
- Đặc tính: Khung chịu lực bằng thép hình nặng (thép chữ U hoặc chữ I), có hệ thống rulo chặn để chống lệch băng khi tải đá hộc. Tích hợp bọc rulo bằng cao su rãnh hình quả trám để tăng độ ma sát và thoát nước dễ dàng.
2. Công đoạn Ép tạo hình & Sấy gạch mộc: Băng tải chịu nhiệt và Chuyển hướng
Sau khi ép, gạch mộc có độ ẩm cao, rất dễ biến dạng hoặc sứt mẻ cạnh khi đổi hướng dòng chảy.
-
- Giải pháp:
-
- Băng tải PVC phẳng màu xanh/trắng chịu nhiệt độ trung bình (đoạn sau máy ép).
- Băng tải chuyển hướng 90° / 180° (Curve Conveyor) sử dụng dây băng định hình chuyên dụng có con lăn dẫn hướng ở mép ngoài.
-
- Đặc tính: Vận hành êm ái tuyệt đối, không có độ trễ hoặc giật cục nhằm bảo vệ viên gạch mộc không bị nứt ngầm trước khi vào lò nung.
- Giải pháp:
3. Công đoạn Tráng men & In kỹ thuật số: Băng tải định vị chính xác
Khâu này yêu cầu viên gạch phải đi qua buồng phun men hoặc máy in phun kỹ thuật số với tốc độ đều, không bị xê dịch dù chỉ 1mm để đảm bảo hoa văn sắc nét.
-
- Giải pháp: Băng tải PVC mặt nhám sọc (gân dọc) kết hợp vách dẫn hướng hoặc sử dụng hệ thống Dây đai răng (Timing belt) đồng bộ.
- Đặc tính: Bề mặt nhám giúp gạch bám chắc, không trượt khi gặp men lỏng. Mặt dưới thường dán gờ cao su để ép băng chạy đúng rãnh dẫn hướng trên mặt bàn đỡ, triệt tiêu hoàn toàn hiện tượng sàn lắc (lệch ngang).
4. Công đoạn Mài cạnh & Đánh bóng (Polishing): Băng tải PVC siêu dày kháng nước
Đây là công đoạn khắc nghiệt nhất, băng tải vừa chịu tải trọng lớn, vừa liên tục tiếp xúc với áp lực mài, bột gạch và dòng nước làm mát tuần hoàn.
-
- Giải pháp: Băng tải PVC dày 7mm (3 lớp bố) hoặc 9mm (4 lớp bố) với bề mặt vân da rắn hoặc nhám ca-rô.
- Đặc tính:
-
- Chống mài mòn cơ học cực cao, kháng nước và hóa chất xử lý bề mặt.
- Mặt nhám sâu giúp giữ chặt viên gạch dưới lực đè của các đầu mài (đầu gá kim cương).
- Khung sườn bắt buộc phải làm từ Inox 304 để chống rỉ sét do ngập nước liên tục.
-
5. Khâu Phân loại & Đóng gói tự động: Băng tải tích hợp cảm biến
Gạch thành phẩm được phân cấp (Loại 1, 2, 3), dán nhãn, đóng thùng và xếp lên pallet bằng cánh tay robot.
-
- Giải pháp: Hệ thống băng tải con lăn (Roller Conveyor) tự do hoặc có truyền động bằng xích/dây đai.
- Đặc tính: Con lăn bằng thép mạ kẽm hoặc bọc cao su chịu tải cao, tích hợp hệ thống cảm biến quang (Sensor) để nhận diện vị trí gạch, tự động kích hoạt cơ cấu gạt (Pushers) phân loại gạch về đúng line đóng gói mà không làm xước bề mặt men sáng bóng.
Tóm tắt thông số kỹ thuật tối ưu cho hệ thống
-
- Vật liệu khung: Thép sơn tĩnh điện chịu lực cao (Khâu nguyên liệu/đóng gói) hoặc Inox 304 chống rỉ (Khâu mài/tráng men).
- Động cơ: Sử dụng động cơ giảm tốc thương hiệu mạnh, tích hợp Biến tần (Inverter) để dễ dàng tăng/giảm tốc độ băng tải đồng bộ với tốc độ của máy ép, máy in hoặc máy mài.
- Hệ thống bọc trục Rulo: Ứng dụng công nghệ Bọc rulo bằng gạch gốm (Ceramic Lagging) giúp chống mài mòn cho trục chủ động gấp 4-5 lần so với bọc cao su thông thường.
Để bên mình có thể tính toán công suất mô-tơ và tư vấn loại vật liệu dây băng tải tối ưu nhất cho nhà máy, bạn có thể cho biết:
- Dây chuyền của bạn đang chạy kích thước gạch phổ biến nào (ví dụ: 60x60cm, 80x80cm, hay gạch khổ lớn 60x120cm)?
- Năng suất dự kiến hoặc tốc độ vận chuyển mong muốn (mét/phút) là bao nhiêu?
- Bạn có cần tích hợp thêm các tính năng tự động như hệ thống lật xoay gạch hoặc cơ cấu gạt phân loại không?
Công ty TNHH Băng tải Thành Công
-
- Địa chỉ: 63 N, đường HT5, Khu phố 3, Phường Tân Thới Hiệp, TPHCM
- Hotline: 0909 704 744 (Mr. Ngọc)
- Email: info@bangtaithanhcong.com
- website : www.bangtaithanhcong.com

)