
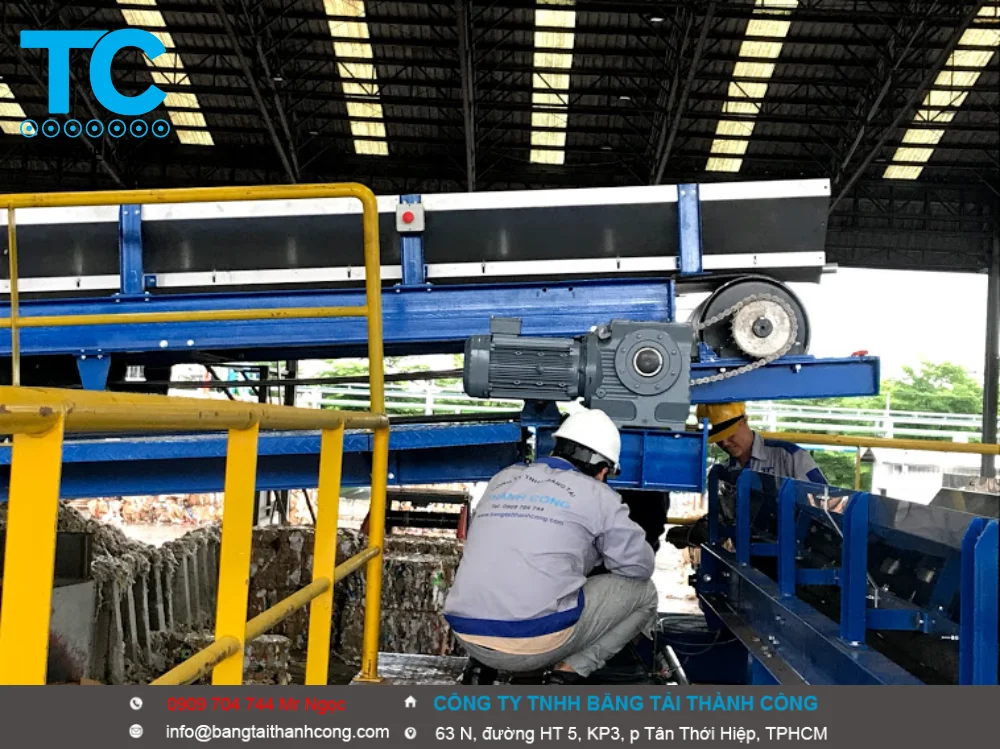
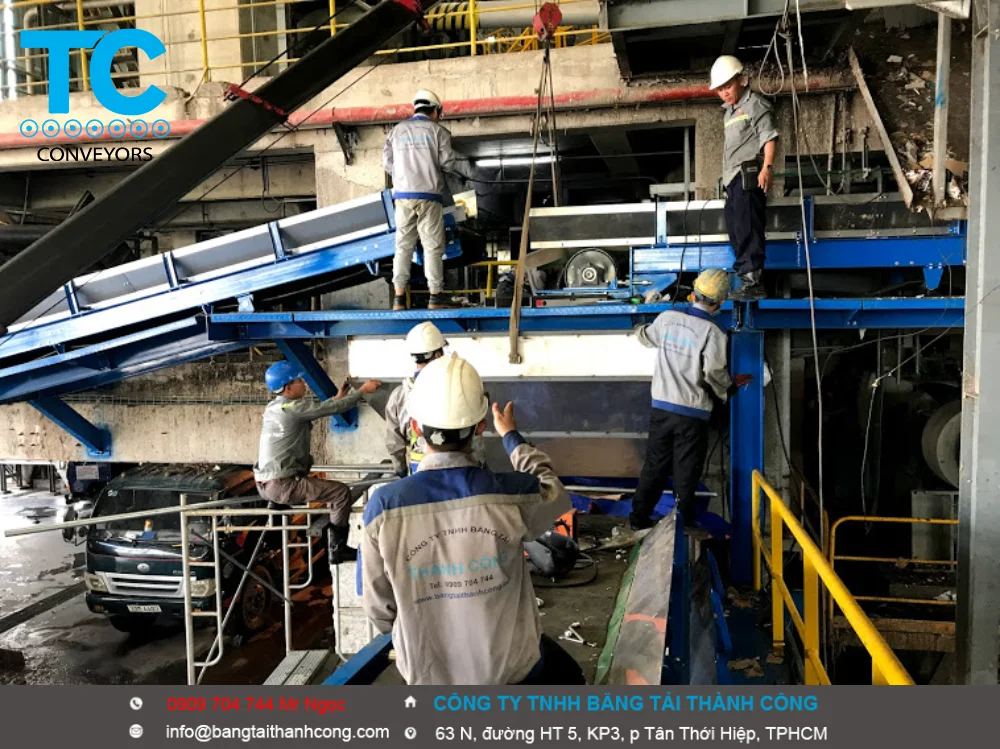
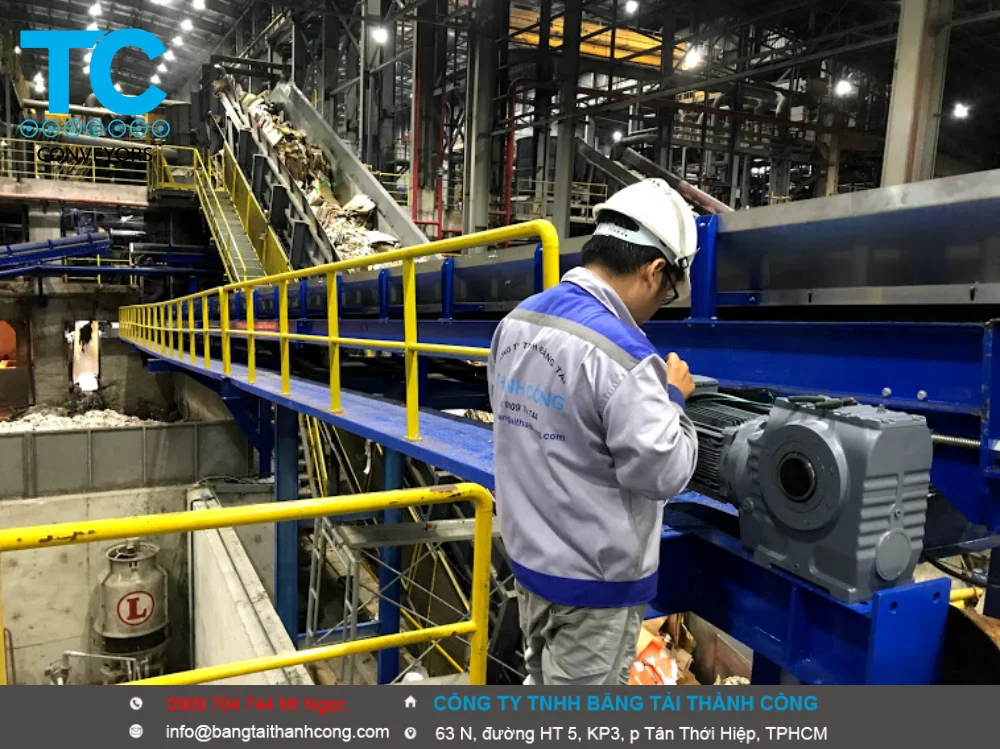
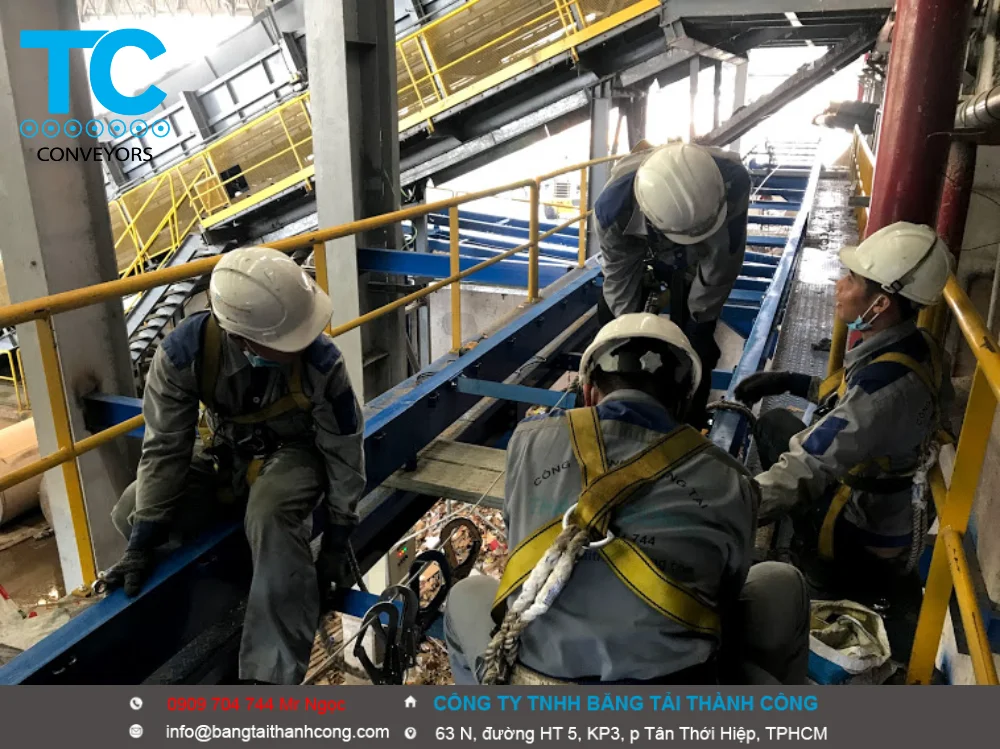
Dịch vụ tư vấn sửa chữa thay thế băng tải
- Một quy trình sửa chữa và thay thế băng tải, băng chuyền chuẩn kỹ thuật đóng vai trò quyết định đến độ bền của vật tư và sự an toàn khi tái vận hành. Quy trình này thường được chia làm 3 giai đoạn cốt lõi: Khảo sát chuẩn bị, Thi công tại hiện trường và Chạy thử nghiệm thu.Dưới đây là các bước chi tiết được áp dụng bởi các đội ngũ cơ khí chuyên nghiệp:Giai đoạn 1: Khảo sát, Đánh giá & Chuẩn bị An toànBước 1: Khảo sát và chẩn đoán bệnh (Inspection)
- Với lỗi dây băng (Belt): Xác định vết rách, độ mòn bề mặt, hoặc tình trạng bong tách mối nối cũ để quyết định vá đắp hay thay mới toàn bộ.
- Với kết cấu cơ khí: Kiểm tra độ mòn của rulo (quả lô), gối đỡ vòng bi (bạc đạn), các dàn con lăn đỡ xem có bị kẹt cứng do bụi bẩn hay không.
- Với hệ thống điện: Đo dòng điện motor, kiểm tra lỗi hiển thị trên biến tần (VFD).
Bước 2: Thiết lập an toàn (LOTO – Lockout/Tagout)
- Ngắt nguồn điện: Tiến hành ngắt cầu dao tổng của hệ thống băng tải, thực hiện khóa khóa an toàn và treo biển cảnh báo: “MÁY ĐANG SỬA CHỮA – KHÔNG ĐƯỢC BẬT”.
- Xả tải và cố định: Đảm bảo không còn vật liệu dồn ứ trên mặt băng. Với băng tải dốc, phải dùng xích hoặc vấu chặn cố định rulo để tránh băng tải bị trượt lùi tự do do trọng lực trong lúc thi công.
Giai đoạn 2: Thi công Sửa chữa & Thay thế (Execution)
Tùy vào hạng mục hư hỏng, kỹ thuật viên sẽ thực hiện các giải pháp chuyên biệt:
Trường hợp A: Thay thế hoặc dán nối dây băng tải (Belt Replacement)
- Xả trùng băng tải: Nới lỏng hệ thống tăng xích/tăng vặn vít me (Take-up) ở đầu hoặc đuôi băng tải để dây băng chùng xuống tối đa.
- Cắt/Tháo dây cũ: Cắt bỏ sợi băng tải cũ (hoặc tháo chốt nối đối với xích nhựa/xích cào). Sử dụng dây băng cũ làm dây mồi để kéo luồn sợi dây băng mới vào hệ thống khung sườn một cách dễ dàng.
- Thực hiện dán nối đầu dây (Splicing):
- Dạng cơ khí: Sử dụng ghim kẹp xương cá hoặc ghim bản lề bằng thép/inox (tiết kiệm thời gian, thay nhanh).
- Dán lưu hóa nhiệt (Ép chín): Dùng máy ép nhiệt chuyên dụng để nung chảy và kết nối hai đầu dây nhựa PVC/PU hoặc cao su, tạo mối nối phẳng mịn tuyệt đối (bắt buộc cho ngành thực phẩm).
Trường hợp B: Thay thế linh kiện cơ khí (Con lăn, Rulo, Vòng bi)
- Thay con lăn/Vòng bi kẹt: Dùng kích thủy lực nâng nhẹ dây băng tải lên, tháo các con lăn bị mòn hoặc vỡ vòng bi ra khỏi vai đỡ và thay thế con lăn chống bụi mới vào.
- Bọc lại cao su rulo: Nếu quả lô bị mòn mất lớp bọc, kỹ thuật viên sẽ tiến hành bọc lại lớp cao su lưu hóa trực tiếp tại chỗ hoặc mang về xưởng tiện lại để chống trượt dây băng.
Giai đoạn 3: Cân chỉnh, Chạy thử & Nghiệm thu (Testing)
Bước 1: Cân chỉnh chống lệch băng (Tracking & Tensioning)
- Tăng đều hai bên vít me đầu trục để đưa dây băng về độ căng tiêu chuẩn (thường độ trùng nhánh không tải đạt từ 1% – 2% khoảng cách trục).
- Cân chỉnh độ đồng tâm, độ vuông góc của rulo chủ động và bị động so với tâm khung sườn.
Bước 2: Chạy thử nghiệm không tải (Dry Run)
- Bật ngược nguồn điện, cho băng tải chạy không tải trong khoảng 15 – 30 phút.
- Quan sát sát sao: Xem dây băng có bị sàng (lệch) sang một bên hay không, mối nối có bị giật cục khi đi qua rulo không, vòng bi có phát ra tiếng động lạ hoặc bị quá nhiệt không. Nếu có lệch, tiến hành chỉnh thắt gá đỡ con lăn điều hướng.
Bước 3: Chạy thử có tải và bàn giao (Load Test)
- Cho vật liệu lên băng chuyền với năng suất tăng dần từ 50% đến 100% tải trọng thiết kế.
- Kiểm tra xem motor có bị đuối dòng hoặc trượt dây băng trên bề mặt rulo chủ động khi mang tải nặng hay không. Sau khi hệ thống vận hành mượt mà, tiến hành ký biên bản nghiệm thu bàn giao cho nhà xưởng.
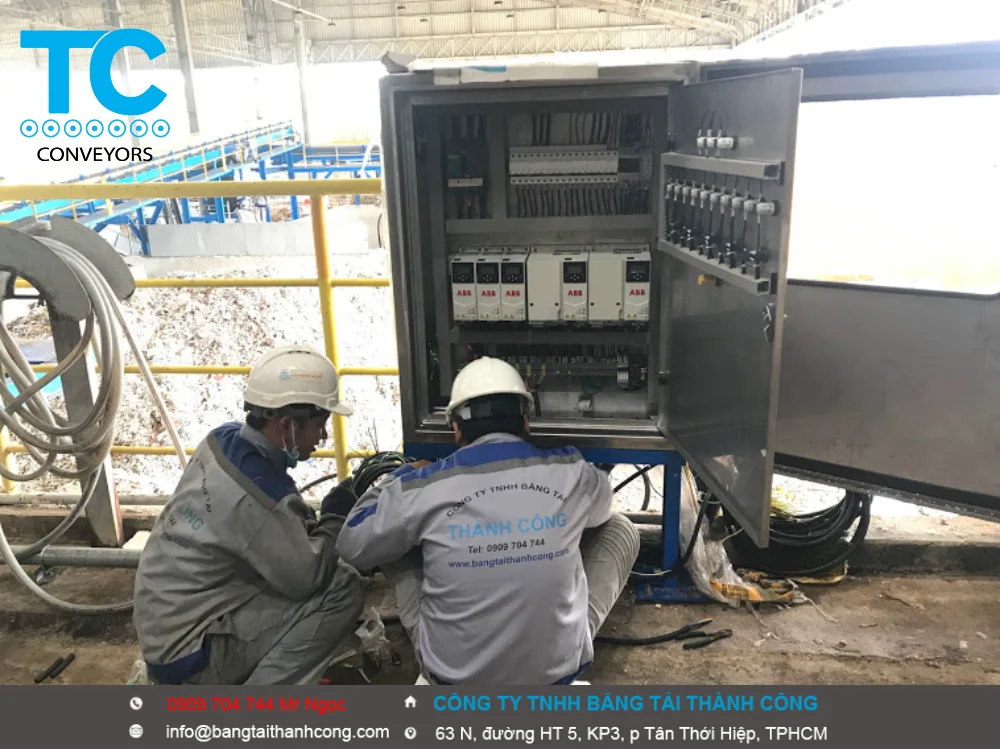
Các hạng mục xử lý nhanh tại hiện trường:
-
- Dây băng (Belt): Cắt nối, dán ép nhiệt đầu dây băng PU/PVC ngay tại nhà xưởng; vá đắp các vết rách trên băng tải cao su lòng máng, cao su tai bèo.
- Cơ khí & Kết cấu: Cân chỉnh rulo chủ động/bị động để trị dứt điểm lỗi lệch băng (sàng băng); thay thế các dàn con lăn chống bụi bị kẹt cứng; sửa chữa gá đỡ, máng cào.
- Hệ thống điện động lực: Thay thế motor giảm tốc cháy, cài đặt lại biến tần (VFD) điều tốc, đấu nối lại tủ điện điều khiển bị chập dòng.
Để tôi giúp bạn chọn đúng đội kỹ thuật phù hợp nhất với loại máy của nhà xưởng, hãy chia sẻ:
- Hệ thống đang bị sự cố gì cụ thể? (Ví dụ: Đứt dây băng, kẹt con lăn, motor không chạy, hay băng tải bị chạy lệch qua một bên?)
- Băng tải của bạn thuộc dòng nào? (Ví dụ: Băng tải cao su gân, xích nhựa thực phẩm, xích cào kim loại hay băng tải PVC xanh?)

- Công việc sửa chữa và thay thế băng tải, băng chuyền là một nghề cơ khí kỹ thuật đặc thù, đòi hỏi sự kết hợp giữa kiến thức cơ khí chính xác, kỹ thuật điện động lực và kỹ năng xử lý vật liệu (cao su, nhựa tổng hợp). Mục tiêu của công việc này là đảm bảo hệ thống logistics nội bộ và dây chuyền sản xuất của nhà máy luôn vận hành liên tục, giảm thiểu tối đa “thời gian chết” (downtime).
Dưới đây là mô tả chi tiết về thực tế công việc, các kỹ năng cốt lõi và lộ trình phát triển của một kỹ thuật viên bảo trì băng tải:
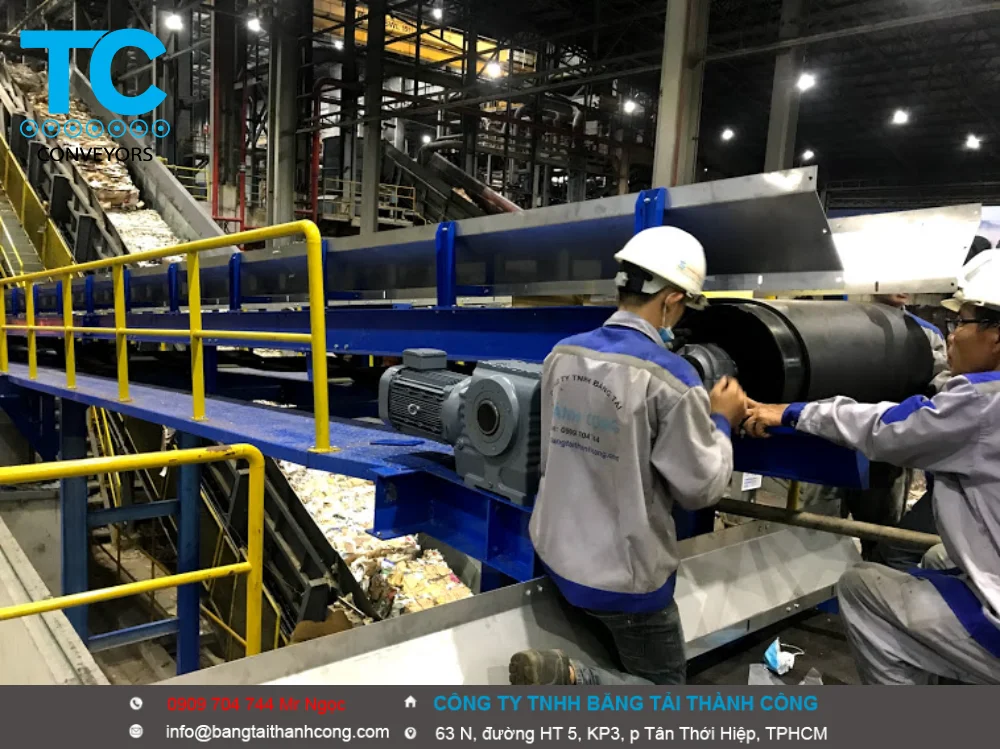
1. Chi tiết các đầu việc hàng ngày (Mô tả công việc)
Công việc của một thợ/kỹ thuật viên băng tải được chia làm hai dạng chính: Bảo trì phòng ngừa (Định kỳ) và Xử lý sự cố khẩn cấp (Sửa chữa).
-
- Kiểm tra và chẩn đoán: Sử dụng súng đo nhiệt độ để kiểm tra gối đỡ vòng bi, lắng nghe âm thanh lạ từ hộp số motor, dùng thước chuyên dụng đo độ mòn, độ dạt (lệch) của dây băng tải.
- Gia công và dán nối dây băng (Splicing): Đây là công việc mang tính “bí quyết nghề nghiệp”. Bạn phải biết cách lạng tầng đầu dây băng cao su, sử dụng máy ép nhiệt để lưu hóa (ép chín) mối nối dây PVC/PU, hoặc bắn ghim xương cá cơ khí sao cho mối nối phẳng, không bị giật khi đi qua rulo.
- Cân chỉnh cơ khí (Tracking): Chỉnh vít me tăng băng ở đầu/đuôi và điều hướng các dàn con lăn sao cho dây băng chạy chính tâm khung sườn, không bị sàng lệch quẹt vào thành vách gây rách rìa dây.
- Thay thế vật tư tiêu hao: Tháo lắp và thay thế các linh kiện bị hỏng như con lăn chống bụi, quả lô (rulo), xích cào, gối đỡ vòng bi, dây curoa truyền động.
- Bảo trì hệ thống truyền động: Kiểm tra mực dầu hộp số, thay dầu định kỳ cho motor giảm tốc, cài đặt lại thông số biến tần (VFD) để điều tốc dòng chảy vật liệu.
2. Những khó khăn và đặc thù của nghề
-
- Áp lực thời gian cực lớn: Khi một băng tải trong nhà máy xi măng, cảng biển hoặc nhà máy thực phẩm bị đứt, toàn bộ dây chuyền phía sau phải dừng lại. Kỹ thuật viên thường phải làm việc xuyên đêm, ép tiến độ từng phút dưới sự giám sát căng thẳng của ban giám đốc nhà máy.
- Môi trường làm việc khắc nghiệt: Tùy thuộc vào loại nhà máy, bạn có thể phải chui vào các máng cào tối tăm đầy bụi than, bụi xi măng, hoặc đứng trong kho lạnh -30°C của nhà máy thủy sản, hay xưởng băm dăm gỗ nóng bức.
- Đòi hỏi tính tỉ mỉ cao: Cơ khí băng tải nhìn có vẻ thô sơ nhưng lại yêu cầu độ chính xác rất cao. Chỉ cần hai trục rulo lệch nhau 1mm, hoặc mối dán nhiệt bị lệch mép, băng tải sẽ lập tức chạy sàng bên và phá hủy sợi dây băng mới thay trị giá hàng chục triệu đồng sau vài giờ chạy máy.
3. Các kỹ năng cốt lõi cần có
Để làm tốt công việc này, một kỹ thuật viên cần trang bị:
-
- Kỹ năng hàn và cắt kim loại (Hàn TIG/MIG/Que): Để gia cố khung sườn, chế tạo máng đổ liệu hoặc hàn cốc bi. Đối với ngành thực phẩm, bắt buộc phải biết hàn TIG Inox tiêu chuẩn không rỗ sỉ.
- Kỹ năng xử lý vật liệu polymer/cao su: Hiểu về đặc tính co giãn nhiệt của nhựa PU, PVC, POM, PE và kỹ thuật sử dụng keo dán công nghiệp (như keo SC2000, SC4000).
- Kiến thức điện – tự động hóa cơ bản: Biết đọc sơ đồ mạch điện tủ điều khiển, đấu nối đảo chiều motor 3 pha, đấu nối cảm biến tiệm cận chống đứt xích/báo đầy máng.


Công ty TNHH Băng tải Thành Công
-
- Địa chỉ: 63 N, đường HT5, Khu phố 3, Phường Tân Thới Hiệp, TPHCM
- Hotline: 0909 704 744 (Mr. Ngọc)
- Email: info@bangtaithanhcong.com
- website : www.bangtaithanhcong.com

)