
Giới thiệu Vấn đề & Giải pháp Hệ Thống Cân Định Lượng Phối Trộn Tự Động
- Để chế tạo một Hệ Thống Cân Định Lượng Phối Trộn Tự Động (ứng dụng phổ biến cho sản xuất phân bón, thức ăn gia súc, bê tông, hóa chất hay thực phẩm), giải pháp tối ưu nhất hiện nay là áp dụng mô hình điều khiển đa cấp (Cơ khí chính xác + Cảm biến Loadcell + Điều khiển PLC/SCADA).
- Hệ thống này cần giải quyết triệt để 3 bài toán: Cấp liệu đều – Cân chính xác – Trộn đều và xả sạch. Dưới đây là giải pháp kỹ thuật chi tiết cho từng cấu phần:
- Tùy thuộc vào đặc tính lý hóa của từng loại nguyên liệu (dạng hạt, dạng bột mịn, độ ẩm, tính ăn mòn), cơ cấu cấp liệu sẽ được lựa chọn phù hợp để dòng liệu chảy đều, không bị tắc nghẽn:
-
- Vít tải định lượng (Screw Conveyor): Chuyên dùng cho nguyên liệu dạng bột mịn hoặc hạt nhỏ (như bột đá, xi măng, hóa chất). Giải pháp là dùng vít tải cánh kép ở đầu ra để dòng liệu chảy đều, không bị xung động giật cục.
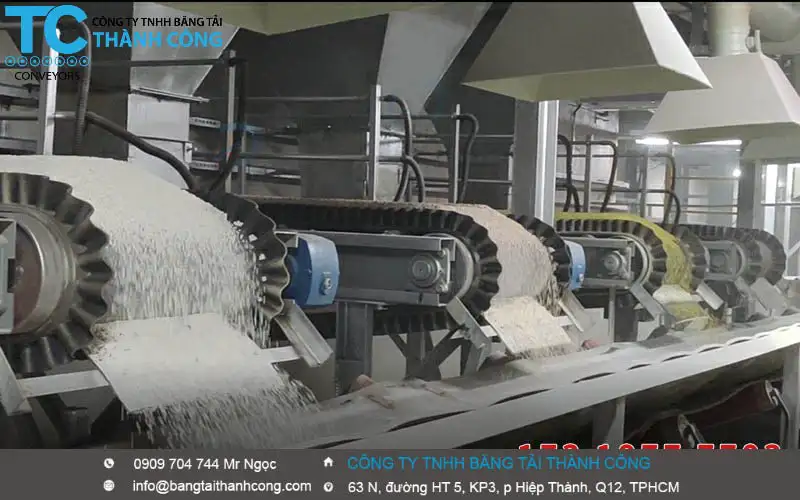
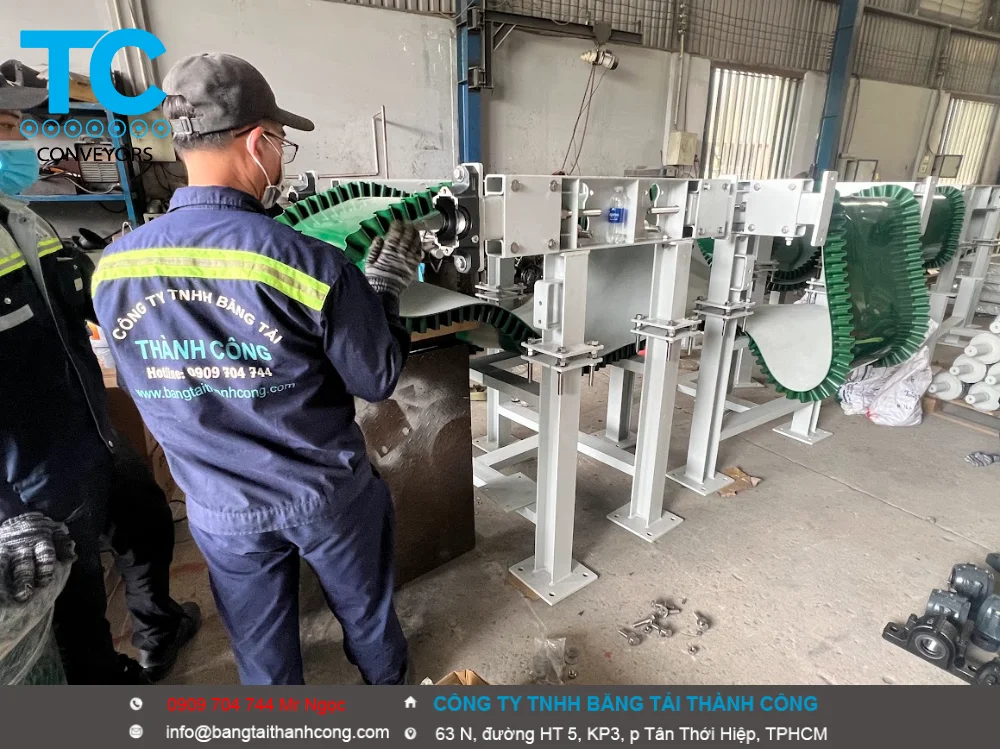
- Băng tải định lượng (Weight Belt): Chuyên dùng cho nguyên liệu dạng hạt lớn, dễ vỡ vụn hoặc có độ bám dính (như hạt phân bón, nông sản, đá sỏi).
- Cơ cấu rung / Van cổng xả (Vibratory Feeder / Butterfly Valve): Dùng cho vật liệu chảy tự do tốt. Van xả phải thiết kế loại đóng mở nhanh bằng khí nén để ngắt dòng liệu tức thời.
- Giải pháp chống vòm (Cầu liệu): Tại đáy các silo chứa nguyên liệu thô, bắt buộc lắp đầm rung (Vibrator) hoặc cánh cào phá vòm để tránh hiện tượng nguyên liệu bị nghẹt, không chảy xuống lòng cân.
-
- Cân mẻ (Batch Weighing – Phổ biến nhất): Gom các nguyên liệu vào một bồn cân chung (hoặc từng bồn riêng) theo thứ tự rồi xả vào máy trộn.
-
- Giải pháp cơ khí: Bồn cân được treo/đỡ bởi cụm 3 hoặc 4 cảm biến lực (Loadcell) dạng thanh (Shear Beam) để đảm bảo triệt tiêu mô-men xoắn, lực phân bổ đều.
- Tiêu chuẩn Loadcell: Sử dụng Loadcell làm bằng Inox, đạt chuẩn chống nước bụi IP68/IP69K và chuẩn chính xác OIML C3 trở lên để chống chịu môi trường ẩm, bụi bẩn.
-
- Giải pháp điều khiển 2 cấp tốc độ (Fast/Slow Feed):
-
- Khi bắt đầu cân, cơ cấu cấp liệu chạy với tốc độ tối đa (Cấp liệu nhanh) để đạt 90% khối lượng yêu cầu nhằm tiết kiệm thời gian.
- 10% khối lượng còn lại, hệ thống chuyển sang chạy nhấp nhả hoặc giảm tốc độ qua biến tần (Cấp liệu chậm/Định lượng tinh) để đạt độ chính xác cao nhất (sai số < 1% – 2%).
-
- Cân mẻ (Batch Weighing – Phổ biến nhất): Gom các nguyên liệu vào một bồn cân chung (hoặc từng bồn riêng) theo thứ tự rồi xả vào máy trộn.
-
- Xử lý tín hiệu lực: Tín hiệu từ các Loadcell được đưa về Bộ đầu cân (Weighing Indicator) hoặc các module cân chuyên dụng (như Siemens Siwarex) để lọc nhiễu thuật toán (nhiễu do rung động cơ khí của nhà máy), sau đó truyền về PLC qua chuẩn Modbus RTU, Profinet hoặc CANopen.
- Bộ điều khiển trung tâm (PLC): Sử dụng các dòng PLC mạnh mẽ (Siemens S7-1200/1500, Mitsubishi FX5U) để xử lý các thuật toán bù dòng liệu rơi tự do (Free Fall Compensation). Nghĩa là PLC sẽ tự động tính toán khoảng cách và thời gian từ lúc đóng van đến khi hạt liệu cuối cùng rơi hẳn xuống bồn cân để ngắt van sớm hơn, triệt tiêu sai số.
- Giao diện vận hành (HMI/SCADA):
-
- Màn hình HMI đặt tại tủ điện giúp công nhân chọn Công thức phối trộn (Recipe), cài đặt khối lượng, thời gian trộn, thời gian xả.
- Hệ thống SCADA trên máy tính giúp quản lý toàn bộ nhà máy, lưu trữ dữ liệu cân vào SQL, xuất báo cáo tiêu hao nguyên liệu theo ngày/tháng/năm và cảnh báo lỗi (lỗi thiếu liệu, lỗi quá tải, lỗi van không đóng…).
-
-
- Máy trộn (Mixer): Tùy yêu cầu để chọn máy trộn trục vít, máy trộn ruy băng (Ribbon Blender) hoặc máy trộn 2 trục paddle. Tốc độ trộn và thời gian trộn phải được lập trình chính xác bằng rơ-le thời gian trong PLC để đảm bảo các thành phần hòa vào nhau đồng đều nhất mà không làm nát nguyên liệu.
- Chống nhiễm chéo: Đáy bồn cân và đáy máy trộn phải thiết kế góc nghiêng xả tối ưu (thường > 60 độ) kết hợp van xả mở hoàn toàn (Full-port) để đảm bảo xả sạch 100% mẻ trước, không để lại cặn làm nhiễm chéo sang công thức của mẻ sau.
- Hệ thống này dùng cho nguyên liệu gì (phân bón, thức ăn chăn nuôi, hạt nhựa, hóa chất…)?
- Bạn cần phối trộn bao nhiêu thành phần nguyên liệu (bao nhiêu silo/phễu cấp)?
- Năng suất yêu cầu của hệ thống là bao nhiêu (ví dụ: tấn/giờ hoặc kg/mẻ)?
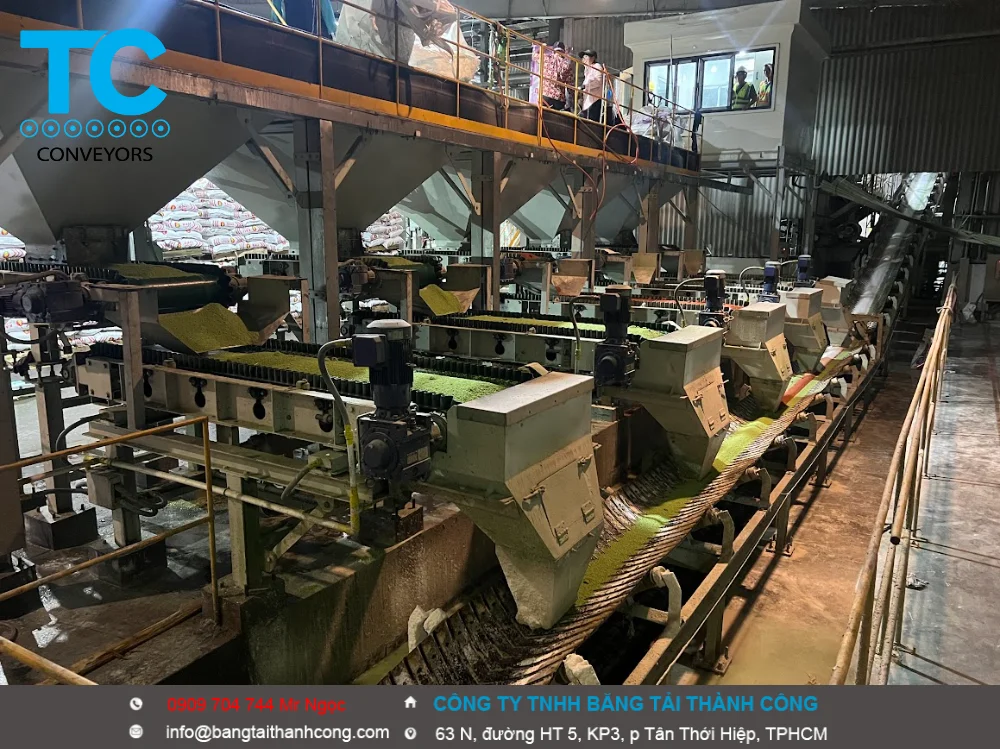
Trong các ngành sản xuất (phân bón, thức ăn chăn nuôi, xi măng, hóa chất), việc tuân thủ chính xác công thức phối trộn là yếu tố sống còn, quyết định chất lượng thành phẩm và lợi nhuận. Tuy nhiên, việc định lượng và phối trộn thủ công hoặc bán tự động luôn tiềm ẩn rủi ro:
- Sai số công thức: Dẫn đến sản phẩm cuối không đạt chuẩn, phải làm lại hoặc bị trả hàng.
- Lãng phí nguyên liệu: Cấp thừa hoặc thiếu, gây thất thoát chi phí khổng lồ.
- Năng suất thấp: Tốc độ chậm, phụ thuộc vào tay nghề và sức người, dễ tắc nghẽn dây chuyền.
- Môi trường làm việc khắc nghiệt: Bụi bẩn, độc hại, ảnh hưởng đến sức khỏe người vận hành.
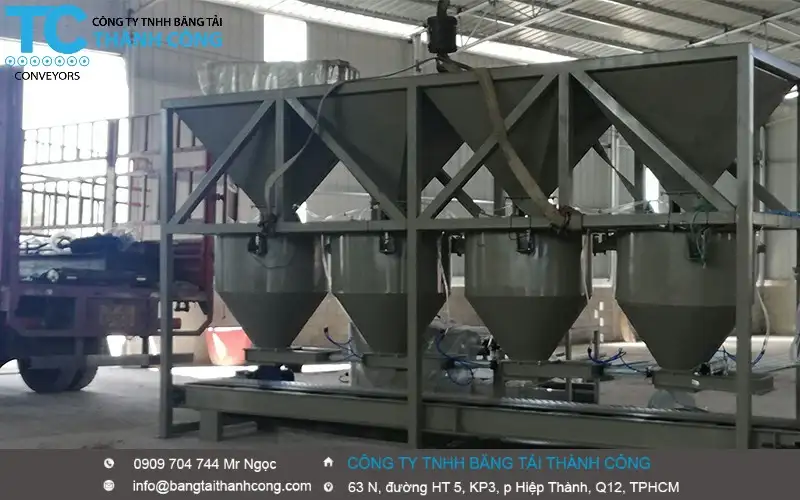
Cân Định Lượng Phối Trộn Tự Động Bằng Băng Tải
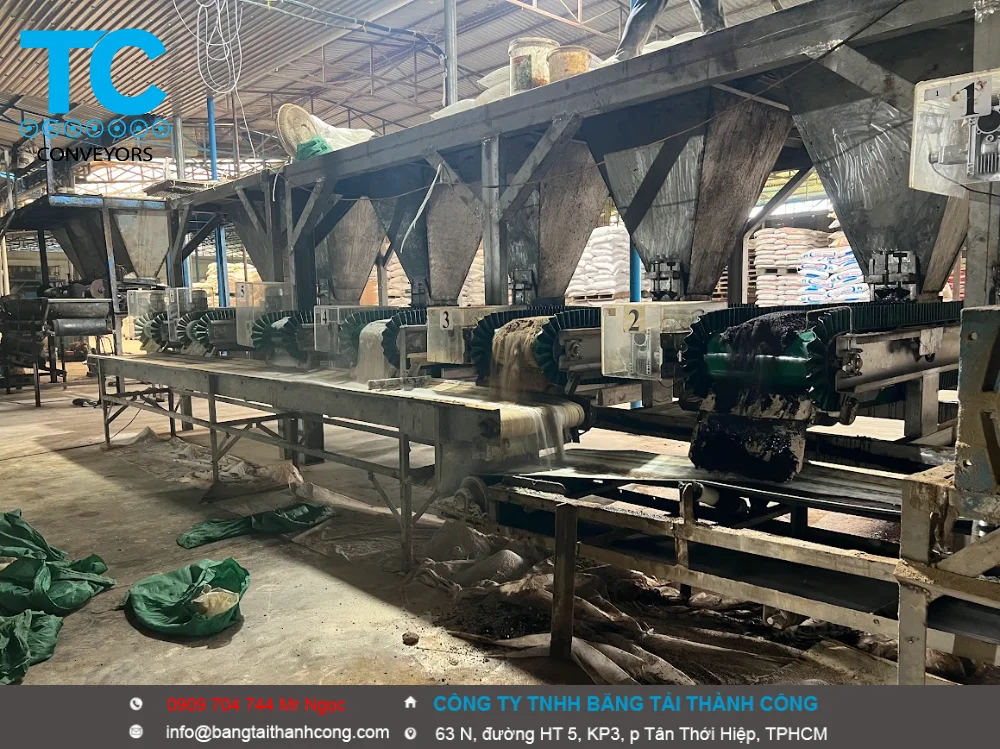
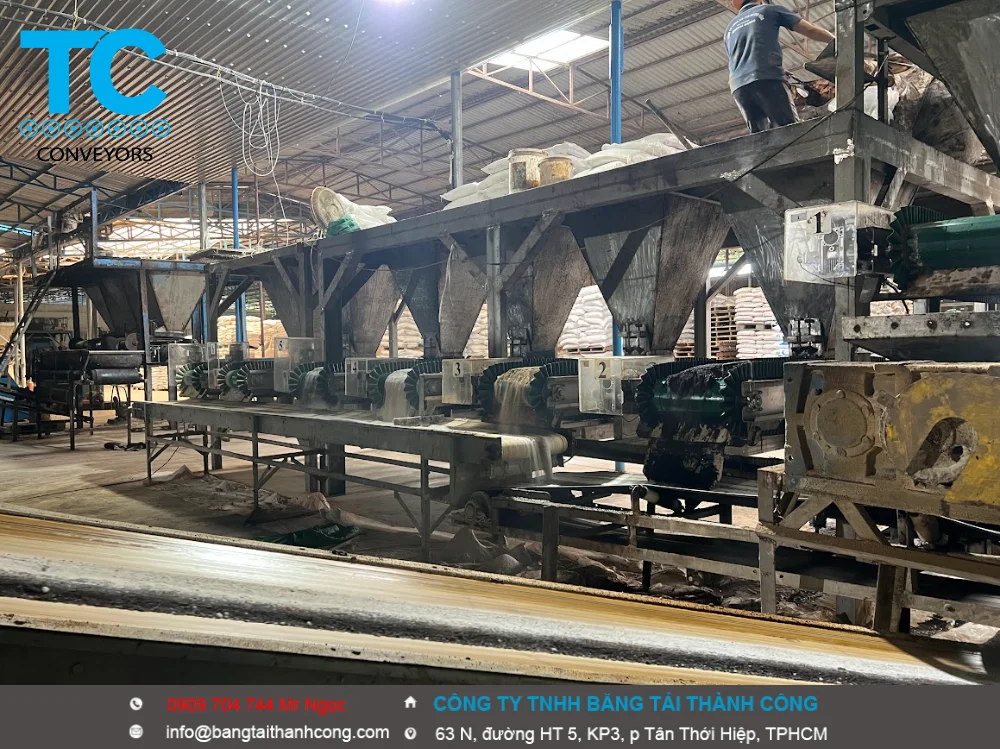
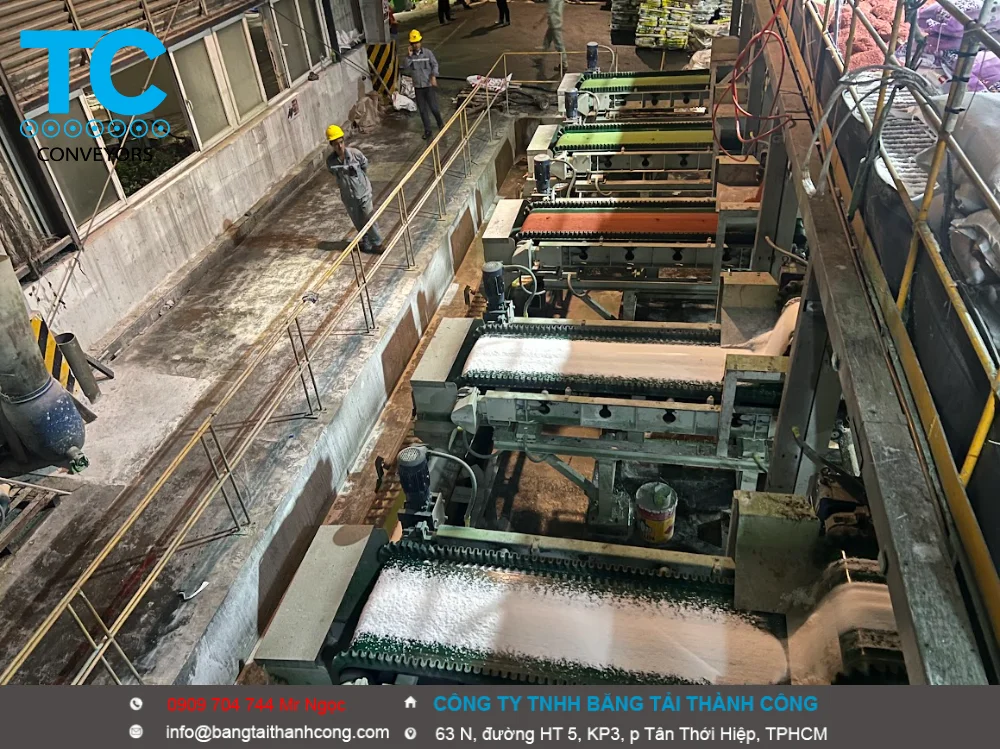
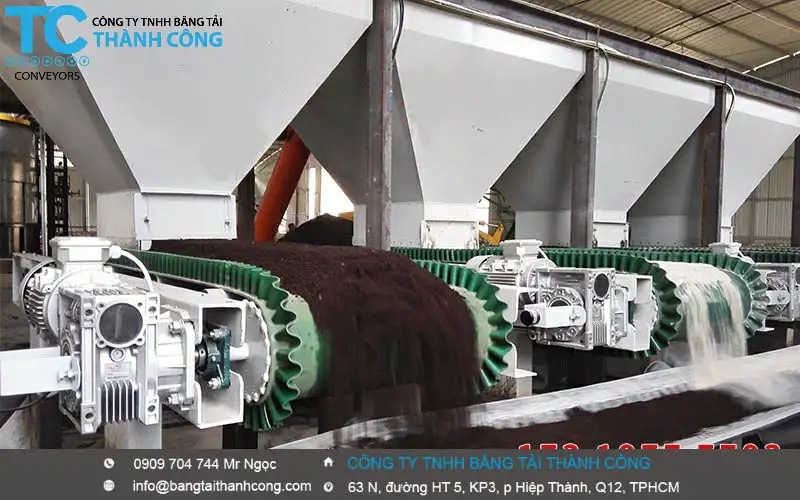
Hệ thống Cân Định Lượng Phối Trộn Tự Động của Băng tải Thành Công là giải pháp tích hợp toàn diện, được thiết kế để cân đo, kiểm soát lưu lượng và phối trộn nhiều loại nguyên liệu (bột, hạt, mảnh) một cách liên tục, hoàn toàn tự động theo công thức đã cài đặt, đảm bảo độ chính xác lên đến 99.5%.
(Lợi ích cốt lõi – Giá trị mang lại)
Tại Sao Hệ Thống Của Chúng Tôi Là Lựa Chọn Tối Ưu?
Đầu tư vào tự động hóa định lượng là đầu tư trực tiếp vào lợi nhuận và sự ổn định của doanh nghiệp.
✅ Đảm Bảo Chất Lượng Đồng Nhất Tuyệt Đối Loại bỏ hoàn toàn sai số của con người. Mọi mẻ trộn, mọi sản phẩm đều ra lò với một tỷ lệ thành phần chính xác như đã lập trình, nâng cao uy tín thương hiệu.
✅ Tối Ưu Hóa Năng Suất & Tiết Kiệm Nhân Công Hệ thống vận hành liên tục 24/7 với công suất cao, giải phóng sức lao động khỏi các công đoạn nặng nhọc, độc hại, cho phép bạn điều phối nhân sự cho các nhiệm vụ giá trị hơn.
✅ Kiểm Soát Chi Phí & Chống Lãng Phí Định lượng chính xác từng gram nguyên liệu. Bạn biết rõ đã sử dụng bao nhiêu, không còn tình trạng thất thoát hay cấp dư thừa, tối ưu hóa giá vốn hàng bán.
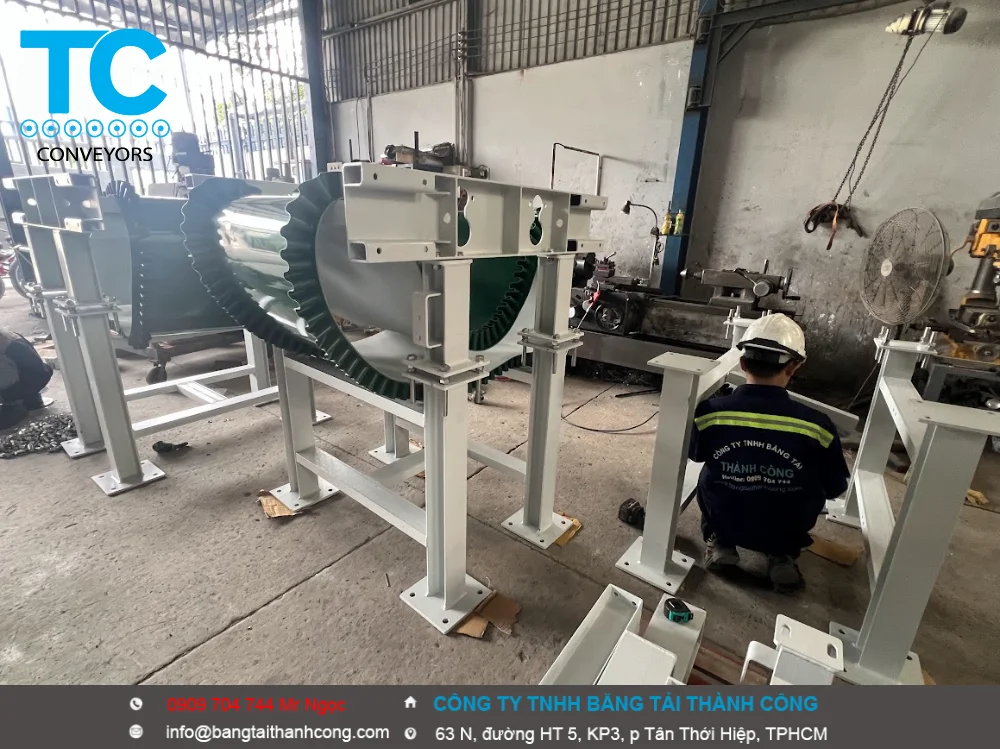
✅ Vận Hành Bền Bỉ Trong Môi Trường Khắc Nghiệt Thiết kế chuyên dụng với các tùy chọn (con lăn nhựa, sơn chống ăn mòn, dây đai váy) để chịu được môi trường bụi bẩn, hóa chất ăn mòn và cường độ làm việc cao.
✅ Quản Lý Thông Minh & Tích Hợp Toàn Diện Dễ dàng kết nối với hệ thống điều khiển trung tâm (PLC/DCS), giám sát dữ liệu thời gian thực, tự động cảnh báo (quá tải, thiếu liệu) và xuất báo cáo sản xuất chi tiết.
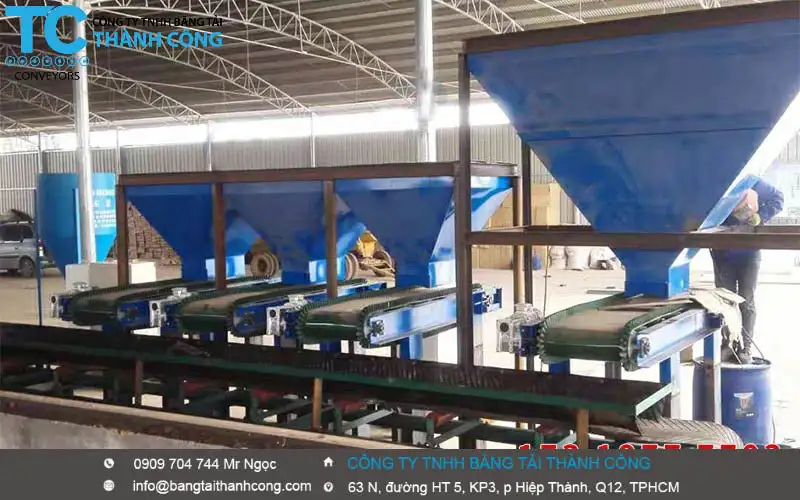
Cân Định Lượng Phối Trộn Tự Động Bằng Băng Tải
(Nguyên lý hoạt động – Đơn giản hóa công nghệ)
Công Nghệ Vận Hành Thông Minh
Hệ thống của chúng tôi hoạt động dựa trên một “vòng lặp phản hồi” (Feedback Loop) tự động và liên tục:
- Nhập Công Thức: Kỹ sư vận hành cài đặt tỷ lệ mong muốn (ví dụ: 30% A, 50% B, 20% C) và tổng lưu lượng (tấn/giờ) vào bộ điều khiển PLC.
- Đo Lường Thời Gian Thực:
- Cảm biến tải (Loadcell) dưới băng tải cân liên tục đo trọng lượng vật liệu (kg/m).
- Cảm biến tốc độ (Encoder) đo chính xác tốc độ băng tải (m/phút).
- Tính Toán Tức Thời: “Bộ não” (Đầu cân/PLC) nhân hai tín hiệu để tính ra lưu lượng tức thời (kg/phút) của mỗi dòng nguyên liệu.
- Tự Động Điều Chỉnh:
- PLC so sánh lưu lượng thực tế với lưu lượng đã cài đặt.
- Nếu thấp hơn, PLC tự động ra lệnh cho Biến tần tăng tốc độ băng tải cấp liệu.
- Nếu cao hơn, PLC tự động giảm tốc độ.
- Phối Trộn Đồng Nhất: Tất cả các dòng nguyên liệu (A, B, C…) sau khi được định lượng chính xác sẽ đồng thời rơi xuống băng tải thu gom chính, tạo thành một dòng hỗn hợp hoàn hảo đúng theo công thức.
Cân Định Lượng Phối Trộn Tự Động Bằng Băng Tải
(Điểm khác biệt – Giải pháp Kỹ thuật vượt trội)
Thiết Kế Theo Mọi Yêu Cầu
Chúng tôi không bán một cỗ máy, chúng tôi cung cấp một giải pháp được tùy chỉnh hoàn hảo cho nhà máy của bạn.
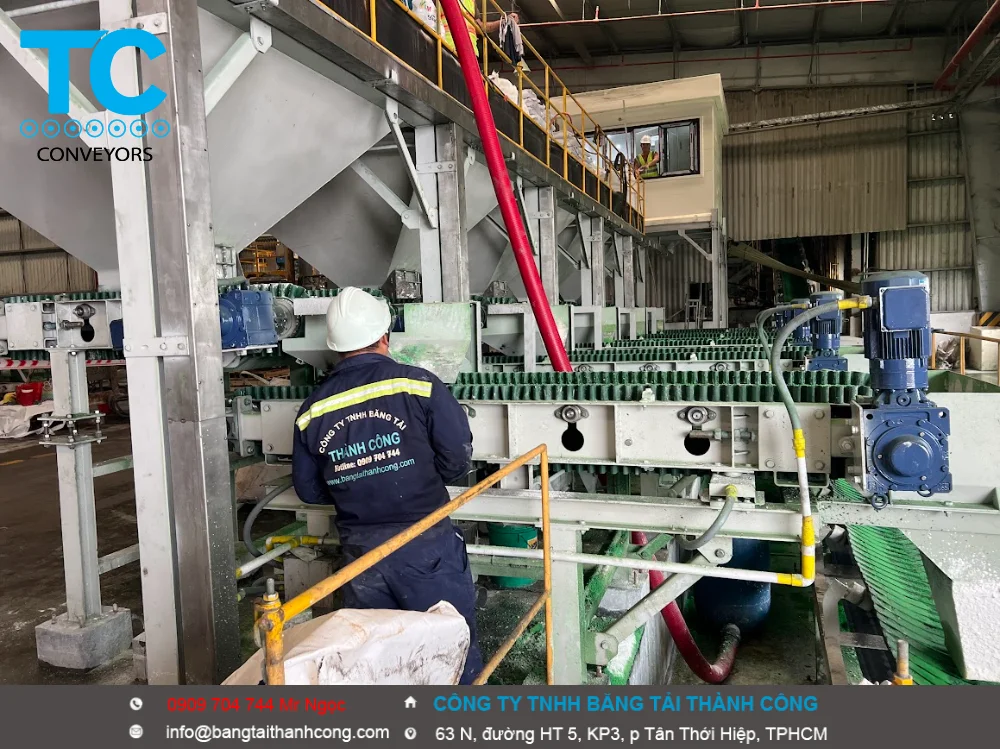
- Hệ Thống Cân Băng Kép (Dual Weigh Feeder): Đối với các ứng dụng đòi hỏi độ chính xác cực cao, chúng tôi sử dụng thiết kế băng kép (1 băng cấp liệu, 1 băng cân riêng biệt) để đạt độ ổn định và độ tin cậy vượt trội.
- Thiết Kế Chống Tắc Nghẽn: Cấu trúc phễu và silo dẫn hướng đặc biệt, kết hợp với máy nghiền khối (nếu cần), đảm bảo dòng chảy nguyên liệu luôn đồng đều, ngăn ngừa tắc nghẽn và trầy xước băng tải.
- Khả Năng Mở Rộng Linh Hoạt: Hệ thống mô-đun hóa, dễ dàng cấu hình từ 3 đến 10 (hoặc nhiều hơn) bộ cấp liệu cho các công thức phức tạp. Luôn có thiết kế dự phòng để chuyển đổi sản xuất linh hoạt.
- An Toàn Vận Hành 3 Cấp: Hệ thống được bảo vệ bởi máy tính, thiết bị đo lường và biến tần. Nếu có sự cố, hệ thống có thể chuyển ngay sang chế độ bán tự động hoặc thủ công để duy trì sản xuất.
Phục Vụ Đa Dạng Ngành Công Nghiệp
Hệ thống của chúng tôi là giải pháp lý tưởng cho bất kỳ ngành nào yêu cầu sự chính xác về tỷ lệ:
- Sản xuất Phân bón: Trộn N, P, K và vi lượng.
- Vật liệu Xây dựng: Phối trộn cát, đá, xi măng, phụ gia cho trạm trộn bê tông, sản xuất xi măng.
- Thức ăn Chăn nuôi: Trộn các loại ngũ cốc, bột cá, vitamin theo công thức.
- Khai khoáng & Luyện kim: Cấp than, quặng vào lò nung.
- Công nghiệp Hóa chất & Nhựa: Định lượng bột màu, hạt nhựa, phụ gia.
- Thực phẩm: Trộn bột mì, đường, ngũ cốc…
- Nhà máy điện: Cấp nhiên liệu sinh khối (biomass), than, rác vào lò đốt.
Hãy gọi ngay 0909 704 744 Mr Ngọc để được tư vấn về sản phẩm miễn phí
Đã Đến Lúc Tự Động Hóa Công Thức Của Bạn!
Đừng để sai số định lượng làm ảnh hưởng đến chất lượng và lợi nhuận. Hãy liên hệ ngay với đội ngũ kỹ sư của Băng tải Thành Công để được khảo sát, tư vấn miễn phí và nhận báo giá cho một hệ thống “may đo” riêng cho nhà máy của bạn.
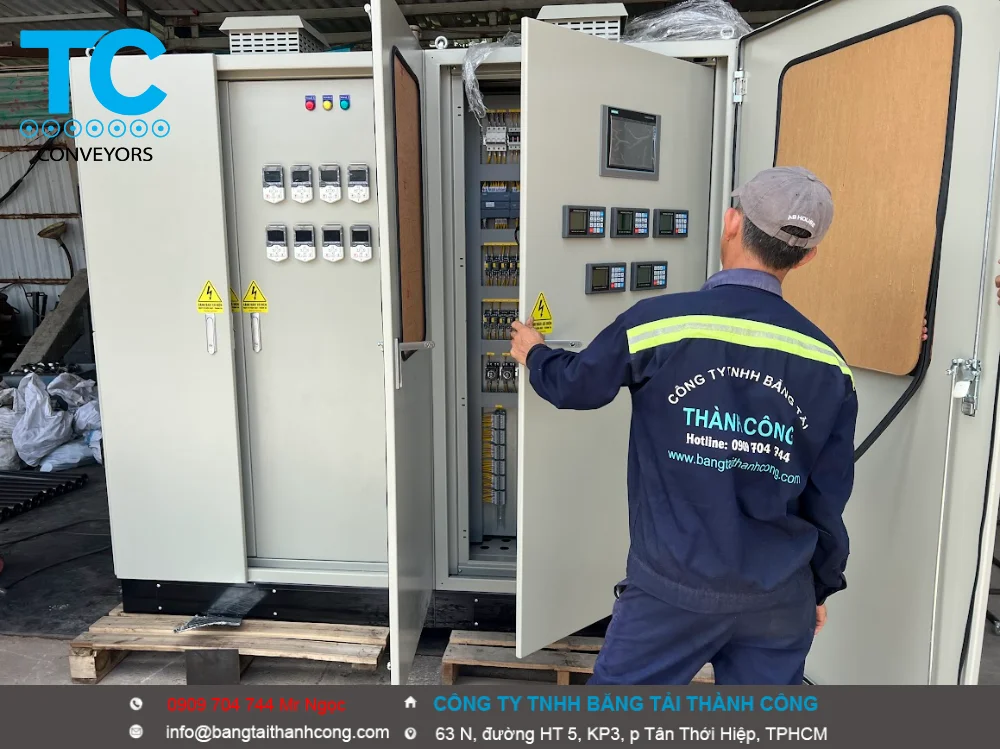
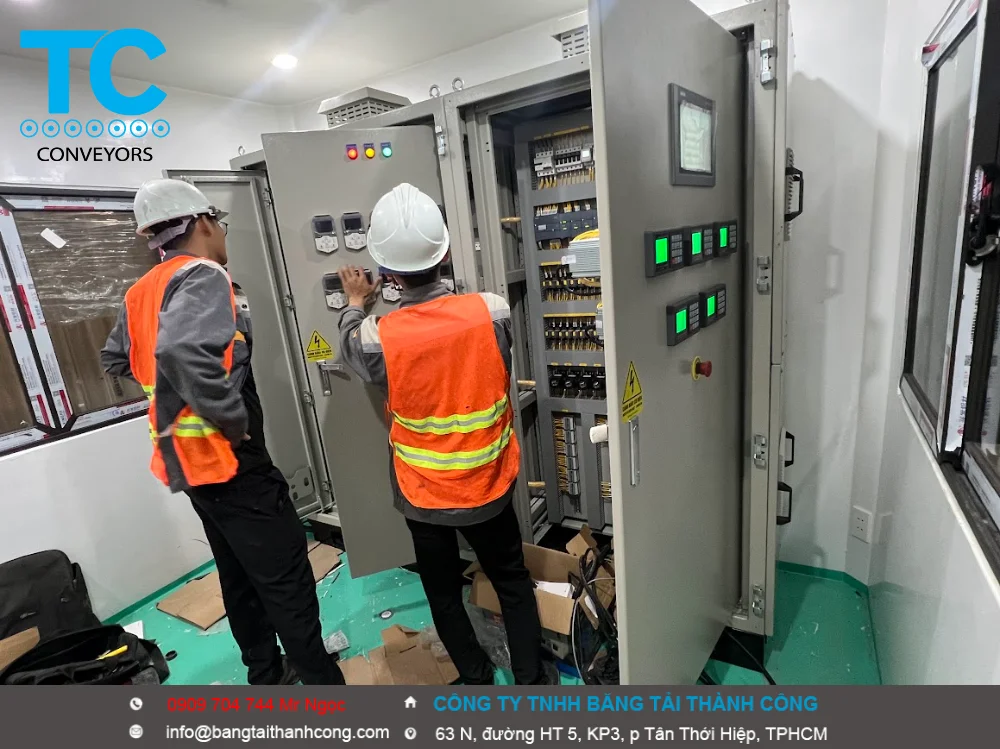
Để xây dựng một Hệ Thống Cân Định Lượng Phối Trộn Tự Động vận hành chính xác (sai số < 0.2%), hoạt động liên tục và không phụ thuộc vào tay nghề công nhân, giải pháp tự động hóa cốt lõi dựa trên kiến trúc 3 tầng chuẩn công nghiệp: Tầng Chấp hành (Cảm biến/Actuator) — Tầng Điều khiển (PLC) — Tầng Giám sát (HMI/SCADA).
Dưới đây là giải pháp tự động hóa chi tiết cho từng phân đoạn:
- Tầng Chấp Hành: Thu Thập Tín Hiệu Lực Và Lọc Nhiễu Kỹ Thuật Số
Sai số của hệ thống thường đến từ việc các máy móc xung quanh rung động làm lệch kết quả đọc của cảm biến lực.
- Module Cân Chuyên Dụng (Weighing Module): Thay vì dùng các bộ hiển thị cân (Indicator) rời rồi truyền thông về PLC dễ bị trễ tín hiệu, giải pháp tối ưu là sử dụng các module cân cắm trực tiếp vào backplane của PLC (ví dụ: Siemens SIWAREX WP231 cho S7-1200). Các module này có tần số lấy mẫu cực cao (lên tới 400Hz) giúp PLC cập nhật trọng lượng theo thời gian thực.
- Thuật Toán Lọc Nhiễu Kỹ Thuật Số (Digital Filtering): Kích hoạt các bộ lọc thông thấp (Low-pass filter) và thuật toán trung bình trượt (Moving Average) tích hợp sẵn trong module cân để triệt tiêu hoàn toàn nhiễu dao động cơ khí do máy trộn hoặc động cơ nhà máy gây ra.
- Kiểm Soát Thiết Bị Chấp Hành Tốc Độ Cao: Sử dụng van khí nén tác động kép kết hợp van điện từ (Solenoid Valve) có thời gian đáp ứng dưới 50ms để ngắt dòng liệu ngay lập tức khi đạt đỉnh cân.
- Tầng Điều Khiển (PLC): Thuật Toán Định Lượng Thông Minh
“Trái tim” của hệ thống tự động hóa là bộ điều khiển trung tâm PLC (Siemens S7-1200/1500, Mitsubishi FX5U hoặc Omron NX1P). PLC sẽ chạy các chương trình điều khiển đặc thù:
- Thuật Toán Cấp Liệu 2 Cấp Tốc Độ (Fast/Slow Feed):
- Giai đoạn 1 (Cấp thô): PLC điều khiển biến tần (Inverter) chạy động cơ vít tải/băng tải ở tần số cao (50Hz) để đẩy nhanh liệu vào bồn cân cho đến khi đạt 85% – 90% giá trị cài đặt.
- Giai đoạn 2 (Cấp tinh): PLC hạ tần số biến tần xuống 10Hz – 15Hz (hoặc chuyển sang chế độ nhấp nhả van khí nén), dòng liệu chảy nhỏ giọt để đạt độ chính xác đến từng gam.
- Thuật Toán Tự Động Bù Liệu Rơi Tự Do (Automatic Free-Fall Compensation): Khi van đóng lại, vẫn còn một lượng nguyên liệu đang bay lơ lửng trên không trung chưa rơi xuống bồn cân. PLC sẽ tự động tính toán khối lượng “đang rơi” này để phát lệnh đóng van sớm trước khi đạt đích. Ví dụ: Cần cân 50kg, lượng liệu rơi tự do là 0.5kg, PLC sẽ đóng van chính xác ở mức 49.5kg.
- Thuật Toán Khóa Chéo An Toàn (Interlock Logic): Lập trình bảo vệ hệ thống: Không cho phép xả bồn cân nếu máy trộn phía dưới chưa xả hết mẻ cũ; Không cho cấp liệu nếu bồn cân chưa về 0 (Zero interlock); Tự động dừng khẩn cấp nếu van xả bị kẹt mở.
- Tầng Giám Sát & Quản Lý Công Thức (HMI/SCADA)
Tầng này giúp số hóa toàn bộ quy trình sản xuất và loại bỏ việc ghi chép thủ công.
- Quản Lý Công Thức Sản Xuất (Recipe Management): Trên màn hình HMI hoặc phần mềm SCADA máy tính, kỹ sư có thể tạo và lưu trữ hàng trăm công thức phối trộn khác nhau (ví dụ: Công thức NPK 16-16-8, Công thức NPK 20-20-15…). Khi đổi loại hàng, công nhân chỉ cần ấn nút chọn tên công thức, PLC sẽ tự động nạp các giá trị cân mới mà không cần cài đặt lại từng phễu.
- Hệ Thống SCADA Thu Thập Dữ Liệu (Data Logging): Phần mềm SCADA (WinCC, Ignition, Wonderware Intouch) kết nối với cơ sở dữ liệu (SQL Server/MySQL) để tự động ghi lại:
- Khối lượng thực tế cân của từng thành phần trong mỗi mẻ.
- Thời gian bắt đầu, thời gian kết thúc và mã nhân viên vận hành.
- Biểu đồ xu hướng (Trend) của các mẻ cân để theo dõi độ ổn định của hệ thống.
- Hệ Thống Cảnh Báo Lỗi Thông Minh (Alarm System): Hiển thị trực quan và phát còi cảnh báo khi xảy ra sự cố: Lỗi thiếu liệu (Silo bị nghẹt/vòm liệu), Lỗi vượt ngưỡng (Overweight), Lỗi truyền thông (Loss of communication) giữa PLC và Loadcell.
Phác thảo Sơ đồ Truyền thông Hệ thống tự động hóa:
Hãy thận trọng khi sử dụng mã.
Để lựa chọn chính xác dòng PLC, Module cân và kiến trúc mạng truyền thông tối ưu nhất cho nhà máy, bạn có thể chia sẻ thêm:
- Hệ thống của bạn dự kiến phối trộn theo phương pháp cân mẻ (Batching) gom chung một bồn hay cân băng tải liên tục (Loss-in-weight)?
- Bạn có cần hệ thống tự động hóa này kết nối và đồng bộ dữ liệu lên phần mềm quản lý cấp cao hơn như MES hoặc ERP của công ty không?
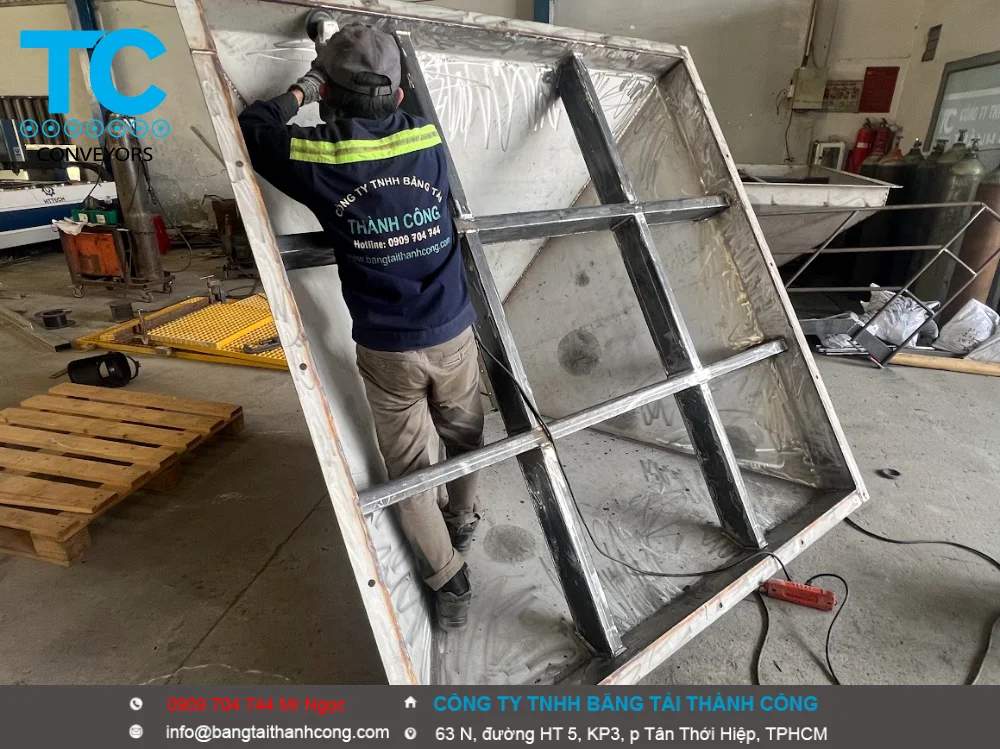
Chế tạo phễu cấp liệu (Hopper) cho hệ thống cân định lượng tự động là một công việc phức tạp trong cơ khí chế tạo dòng chảy vật liệu. Dù trông có vẻ đơn giản chỉ là một thùng chứa hình nón hoặc hình chóp, nhưng nếu thiết kế sai cấu trúc hình học hoặc chọn sai thiết bị trợ chảy, phễu sẽ lập tức biến thành “vùng nghẽn” phá hủy độ chính xác của cả hệ thống cân.
Dưới đây là 5 nhóm khó khăn cốt lõi và thực tế nhất khi chế tạo phễu cấp liệu cho cân định lượng:
- Hiện tượng nghẽn liệu, tắc nghẽn dòng chảy (Flow Problems)
Đây là lỗi phổ biến nhất do tính toán sai đặc tính động học của hạt/bột vật liệu:
- Tạo vòm liệu (Bridging/Arching): Vật liệu (đặc biệt là bột mịn hoặc liệu có độ ẩm như phân bón, thức ăn chăn nuôi) tự liên kết với nhau thành một vòm cứng ngay phía trên cửa xả, làm cho liệu dừng chảy hoàn toàn dù cửa xả đang mở.
- Tạo lõi chuột (Ratholing): Liệu chỉ chảy ở phần lõi thẳng từ trên xuống cửa xả, tạo thành một lỗ rỗng ở giữa. Phần liệu xung quanh bám chặt vào vách phễu, lâu ngày bị ẩm mốc, biến chất và làm giảm dung tích chứa thực tế của phễu.
- Sự cố “Dòng chảy lõi” gây sai số cân định lượng (Mass Flow vs. Funnel Flow)
- Không đạt dòng chảy khối (Mass Flow): Khi định lượng, yêu cầu bắt buộc là toàn bộ vật liệu trong phễu phải chuyển động đồng đều (vào trước ra trước). Nếu phễu bị hiện tượng “dòng chảy phễu” (Funnel Flow – chỉ có lõi giữa chuyển động), áp lực của lớp vật liệu phía trên nén xuống cửa xả sẽ thay đổi liên tục.
- Hệ lụy: Áp lực dòng chảy không đều khiến lượng liệu rơi tự do (Free-fall) biến thiên liên tục, thuật toán PLC không thể bù sai số, dẫn đến mẻ cân bị trồi sụt khối lượng liên tục.
- Khó khăn trong việc kiểm soát Áp lực động nén lên Cân (Headload)
- Khối lượng vật liệu bên trong phễu cấp liệu (có thể lên tới hàng trăm kg hoặc vài tấn) luôn sinh ra một áp lực nén rất lớn (Headload) hướng thẳng xuống cơ cấu định lượng phía dưới (như vít tải hoặc van xả).
- Nếu không có cơ cấu giảm tải cơ khí, áp lực này sẽ bóp nghẹt vít tải (gây kẹt motor khi khởi động) hoặc làm rò rỉ liệu qua các khe hở của van xả, gián tiếp truyền lực sai lệch xuống loadcell của bồn cân bên dưới.
- Ma sát bề mặt và Góc nghiêng vách phễu (Wall Friction & Hopper Angle)
- Mỗi loại nguyên liệu có một góc dốc tự nhiên (Angle of Repose) và hệ số ma sát khác nhau với bề mặt kim loại.
- Khó khăn khi gia công: Nếu thiết kế góc nghiêng của vách phễu quá dốc (để liệu dễ chảy) thì phễu sẽ quá cao, tốn không gian nhà xưởng. Ngược lại, nếu góc nghiêng quá thoải (thường < 60 độ đối với bột thô), lực ma sát vách sẽ thắng trọng lực, liệu sẽ bám chết trên vách phễu. Việc gia công các đường hàn góc bên trong phễu không nhẵn bóng cũng là nguyên nhân giữ liệu lại.
- Nhiễu động khí và Bụi mịn khi nạp liệu vào phễu
- Khi nguyên liệu được đổ từ trên cao vào phễu cấp, một lượng không khí lớn bị ép ra ngoài mang theo bụi mịn, gây tăng áp suất cục bộ bên trong phễu.
- Nếu phễu không có hệ thống thoát khí (Ventilation) hoặc bọc kín dòng khí, áp suất khí này sẽ dội ngược xuống bồn cân phía dưới, tạo ra “lực đẩy ảo” khiến cảm biến Loadcell đọc sai trọng lượng thực tế (biên độ dao động tín hiệu cân rất lớn).
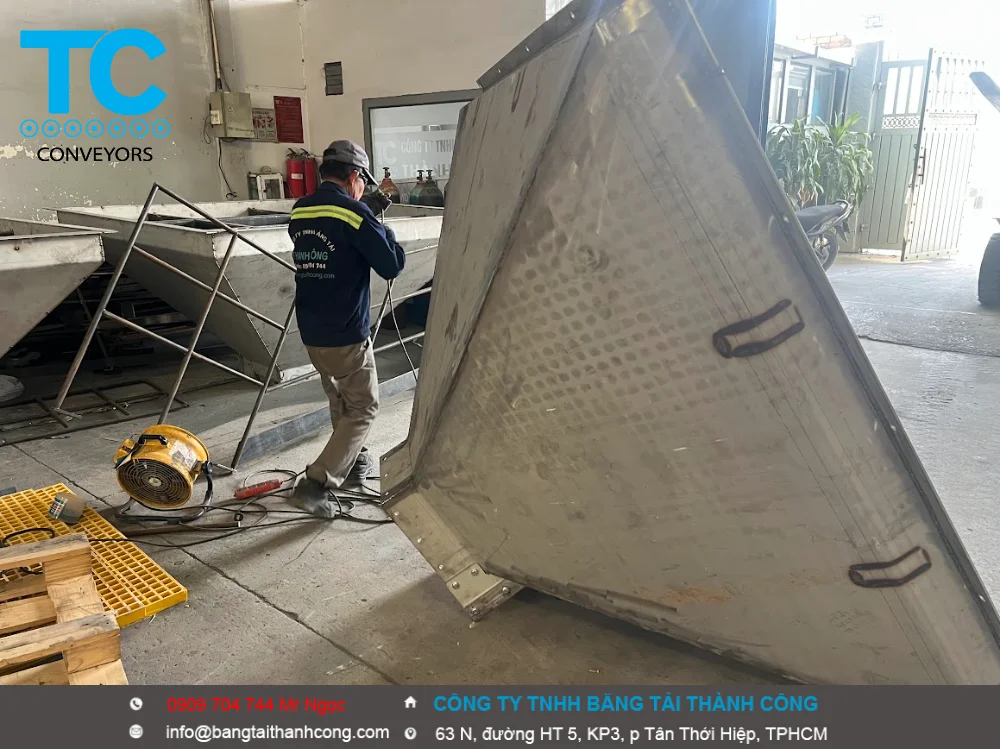
💡 Gợi ý giải pháp cơ khí nhanh để xử lý:
- Độ dốc vách phễu: Đối với vật liệu khó chảy (bột, phân bón), góc nghiêng phễu tối thiểu phải đạt 65° – 70°.
- Gia công: Bề mặt trong của phễu phải được mài nhẵn mối hàn, đánh bóng (nếu dùng Inox) hoặc lót tấm nhựa chống dính tấm chống mòn Teflon (PTFE).
- Thiết kế giảm tải: Lắp thêm một tấm vách chặn giảm tải (Inverted Cone / Baffle Plate) hình nón ngược ngay phía trên cửa xả để triệt tiêu áp lực đè nặng trực tiếp xuống cơ cấu định lượng.
- Trợ chảy chủ động: Thiết kế sẵn vị trí để lắp đầm rung khí nén (Pneumatic Vibrator) hoặc các vòi sục khí (Air Pad) ở góc phễu để phá vòm tự động khi PLC phát hiện dòng liệu bị ngắt.
Để xử lý chính xác bài toán phễu cấp liệu cho dự án của bạn, bạn có thể chia sẻ thêm:
- Nguyên liệu bạn đổ vào phễu là gì (dạng bột mịn dễ bám dính hay dạng hạt khô chảy tự do)?
- Bạn định cấp liệu từ phễu này xuống cân bằng cơ cấu gì (dùng vít tải, băng tải hay chỉ dùng van xả khí nén trực tiếp)?
Công ty TNHH Băng tải Thành Công
-
-
- Địa chỉ: 63 N, Đường HT5, Khu phố 3, Phường tân thới hiệp, TPHCM
- Hotline: 0909 704 744 (Mr. Ngọc)
- Email: info@bangtaithanhcong.com
- website : www.bangtaithanhcong.com
-

)