
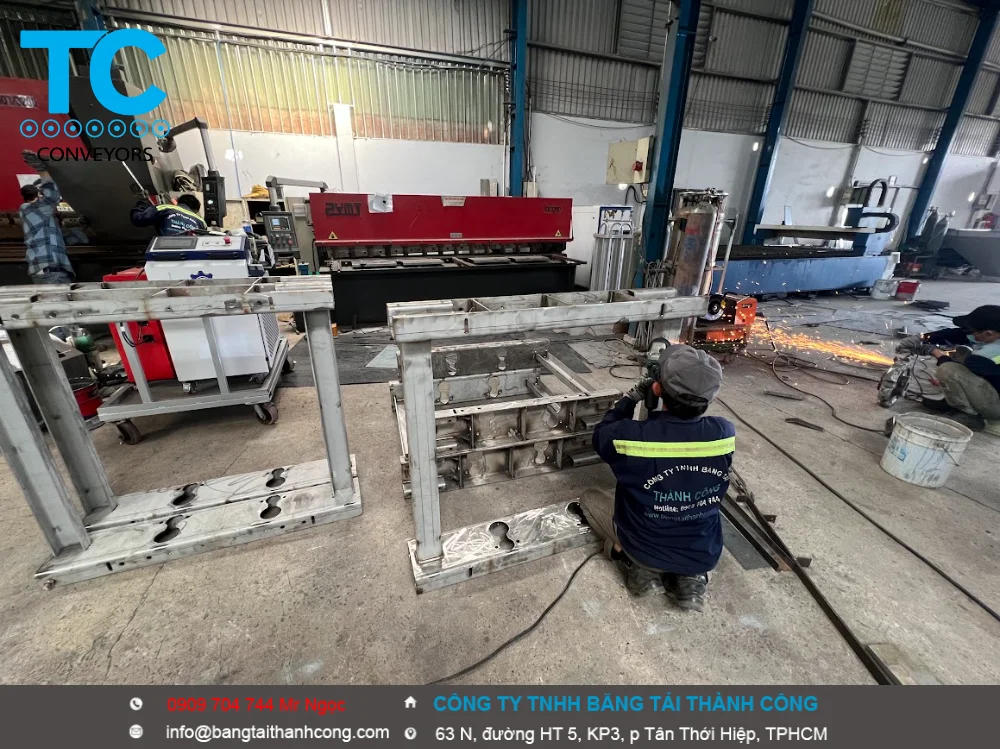
Giới thiệu sản phẩm cân phối trộn băng tải liên tục cho ngành phân bón
- Chế tạo cân phối trộn băng tải động liên tục (Continuous Belt Weighfeeder Systems) là một trong những đỉnh cao phức tạp nhất của ngành cơ điện tử sản xuất. Điểm khác biệt cốt lõi ở chữ “ĐỘNG” và “LIÊN TỤC”: Hệ thống vừa phải di chuyển hàng tấn nguyên liệu với vận tốc cao, vừa phải cân đo khối lượng chính xác từng gam, và phải tự động điều chỉnh tốc độ xả liệu theo thời gian thực để đảm bảo đúng tỷ lệ phần trăm công thức.Kỹ sư chế tạo hệ thống động liên tục này phải vượt qua 5 bài toán kỹ thuật cực khó sau:
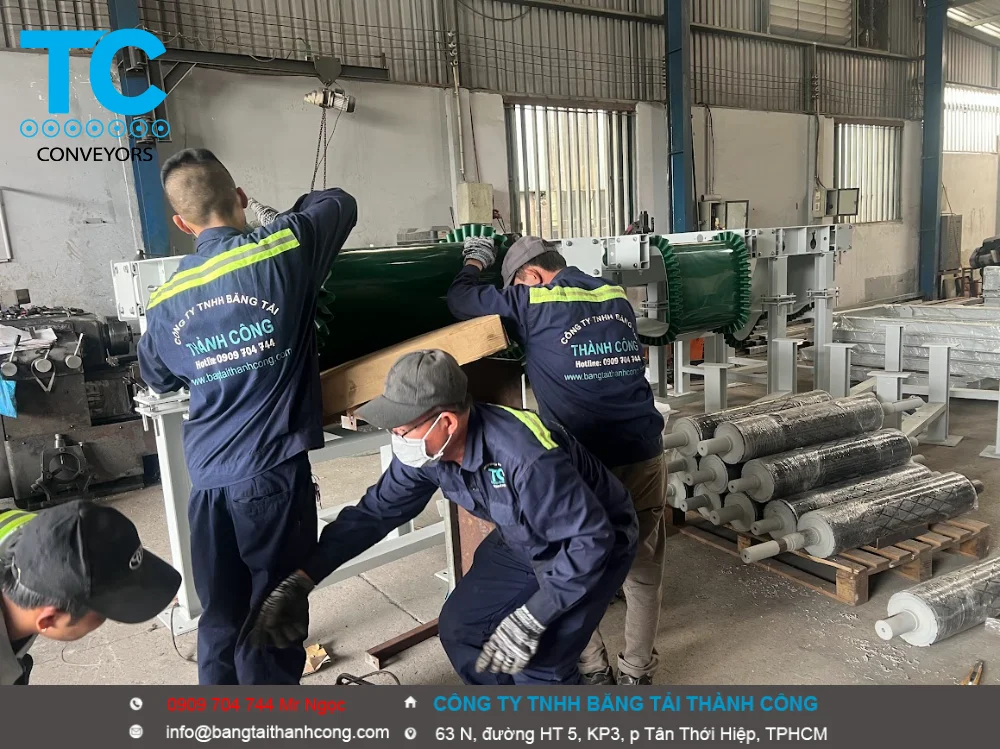
- Bài toán động lực học: Triệt tiêu lực quán tính và lực căng băng tải
Trong hệ thống động liên tục, lực nén xuống cảm biến không chỉ có trọng lượng của vật liệu, mà nó bị nhiễu loạn nghiêm trọng bởi các lực động lực học.
- Lực căng băng thay đổi: Khi băng tải khởi động, tăng tốc, giảm tốc hoặc khi lượng vật liệu đổ xuống đột ngột, sức căng của dây băng (Belt Tension) sẽ thay đổi liên tục. Lực căng này tạo ra một lực thành phần kéo căng hoặc ép xuống con lăn cân, làm sai lệch hoàn toàn kết quả của Loadcell.
- Lực quán tính ly tâm: Nếu các con lăn (rollers) trong vùng cân không đạt độ đồng tâm tuyệt đối (sai lệch chỉ cần 0.1mm), khi quay với tốc độ cao, chúng sẽ tạo ra lực ly tâm định kỳ đập vào Loadcell.
- Giải pháp chế tạo: Phải thiết kế hệ thống căng băng bằng đối trọng tự động (Gravity Take-up) để giữ lực căng không đổi trong mọi trạng thái chạy. Vùng cân (Weigh Bridge) phải được thiết kế độc lập cơ khí, cách ly hoàn toàn với rung động từ động cơ chính và phễu nạp liệu bằng các khớp nối mềm chống rung.
- Độ trễ điều khiển (Process Dead Time) và hiện tượng dao động PID
Đây là bài toán đau đầu nhất đối với các kỹ sư lập trình tự động hóa cho hệ thống liên tục.
- Vấn đề: Khi Loadcell phát hiện dòng vật liệu đang bị thiếu và ra lệnh cho biến tần tăng tốc độ xả, phải mất một khoảng thời gian (vài giây) để lượng vật liệu mới từ cổ phễu chạy đến được vị trí của Loadcell và điểm xả trộn. Khoảng thời gian này gọi là độ trễ chết (Dead Time).
- Hệ lụy: Nếu thuật toán PID thông thường không xử lý tốt độ trễ này, hệ thống sẽ rơi vào trạng thái “săn đuổi sai số” (Hunting) – băng tải liên tục tăng tốc quá đà rồi lại phanh gấp quá đà, khiến dòng vật liệu xả ra bị nhấp nhô, tỷ lệ phối trộn bị hỏng hoàn toàn.
- Giải pháp chế tạo: Lập trình viên bắt buộc phải sử dụng các thuật toán điều khiển nâng cao như PID thích ứng (Adaptive PID), thuật toán dự báo (Smith Predictor) để bù đắp khoảng thời gian trễ của dòng chảy vật liệu dựa trên tốc độ thực tế của băng.
- Kiểm soát độ trượt và đo tốc độ thực thời gian thực
Khối lượng liên tục được tính theo công thức tích phân: $Q \(=\int \)(q \(\times \) v) dt$ (trong đó $q$ là khối lượng trên một mét tới, $v$ là tốc độ băng). Nếu tốc độ $v$ sai, toàn bộ hệ thống phối trộn sẽ sai.
- Vấn đề: Băng tải động chạy liên tục trong môi trường công nghiệp rất dễ bị trượt (slip) trên quả lô chủ động do bụi bẩn, dầu mỡ hoặc do vật liệu quá nặng. Nếu lắp cảm biến tốc độ Encoder ở đuôi động cơ, hệ thống sẽ nhận diện sai tốc độ chạy thực tế của dây băng.
- Giải pháp chế tạo: Cảm biến tốc độ độ phân giải cao bắt buộc phải lắp vào quả lô bị động (quả lô không truyền động) hoặc thiết kế một con lăn đo tốc độ chuyên dụng tì trực tiếp lên mặt trong của dây băng tải.
- Hiện tượng bết dính và trôi điểm “Không” (Zero Drift)
- Vấn đề: Khi chạy liên tục các vật liệu có độ ẩm lớn hoặc tính chất bết dính (đất sét, quặng thô, mùn cưa, hóa chất ướt), vật liệu sẽ bám dần thành một lớp dày trên bề mặt dây băng và các con lăn. Lớp bám này làm tăng trọng lượng tự thân của băng tải, khiến cân hiểu lầm đó là vật liệu mới và làm trôi điểm “Không” (Zero) của hệ thống.
- Giải pháp chế tạo:
- Tích hợp hệ thống dao gạt liệu (scrapers) liên tục bằng polymer cao cấp để làm sạch cả mặt trong lẫn mặt ngoài của dây băng.
- Phần mềm điều khiển phải có tính năng tự động hiệu chuẩn điểm Không động (Automatic Dynamic Zero Calibration) khi băng tải chạy không tải.
- Sự không đồng đều của nguyên liệu đầu vào (Vật liệu “Cháo” hoặc “Nghẹn”)
- Vấn đề: Nguyên liệu thô đổ xuống băng tải liên tục không bao giờ đồng đều; lúc thì xả ra ào ạt (flood), lúc thì bị nghẹt tạo khoảng trống (arch thích). Sự thay đổi đột ngột này bắt buộc hệ thống cân động phải có khả năng đáp ứng cực kỳ nhạy bén.
- Giải pháp chế tạo: Cửa xả liệu (Gate) từ phễu chứa xuống băng tải phải được tính toán biên dạng cơ khí chính xác để định hình lớp vật liệu có độ dày tương đối đều nhau (profiling gate) trước khi đi vào vùng cân, giảm tải áp lực điều chỉnh cho hệ thống điện tử.
Để hỗ trợ bạn xử lý chính xác bài toán kỹ thuật này, bạn có thể chia sẻ:
- Bạn đang gặp khó khăn ở khâu xử lý độ chính xác cơ khí cơ bản hay cấu hình thuật toán điều khiển PID trên PLC?
- Hệ thống của bạn sử dụng phương pháp điều khiển thay đổi tốc độ băng tải (Weighfeeder) hay băng tải chạy tốc độ cố định kết hợp xả liệu bằng vít tải/van vòm
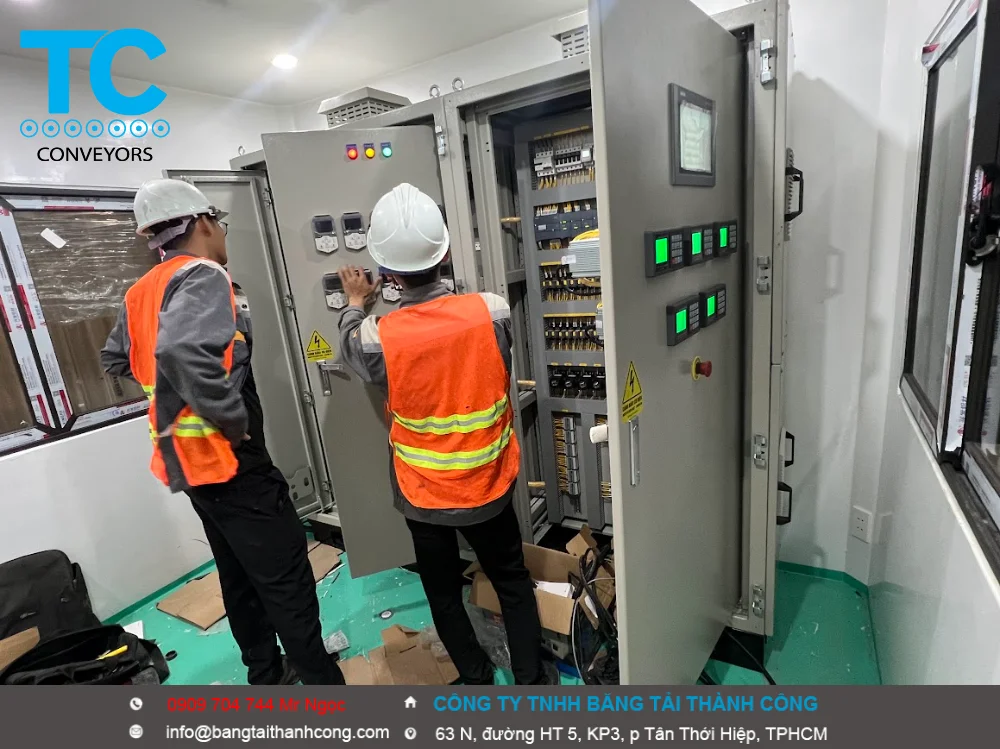
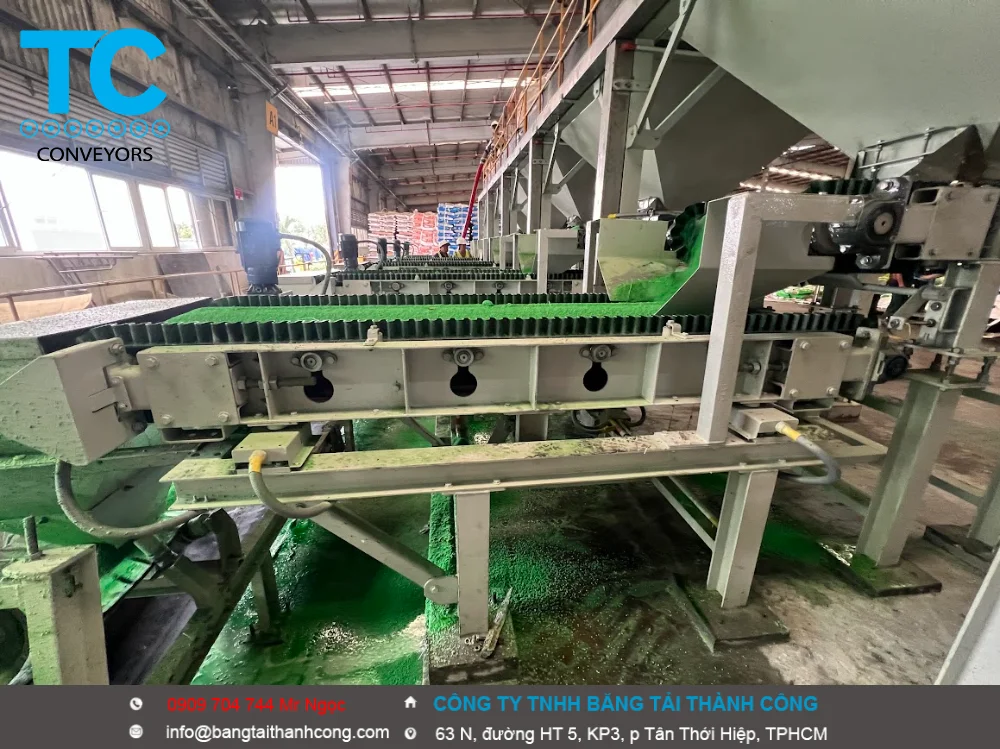
- Cân định lượng băng tải là một sản phẩm công nghệ cao tích hợp vận chuyển, đo lường trọng lượng và kiểm soát định lượng. Nó có thể thích ứng với các môi trường sản xuất khác nhau, liên tục nạp và đo các vật liệu dạng khối, dạng hạt khác nhau (như đá vôi, bột sắt, đất sét) và các vật liệu dạng bột (như tro bay, xi măng), v.v., và phù hợp với các khu công nghiệp khác nhau. Kiểm soát và quản lý cung cấp dữ liệu đo lường chính xác.
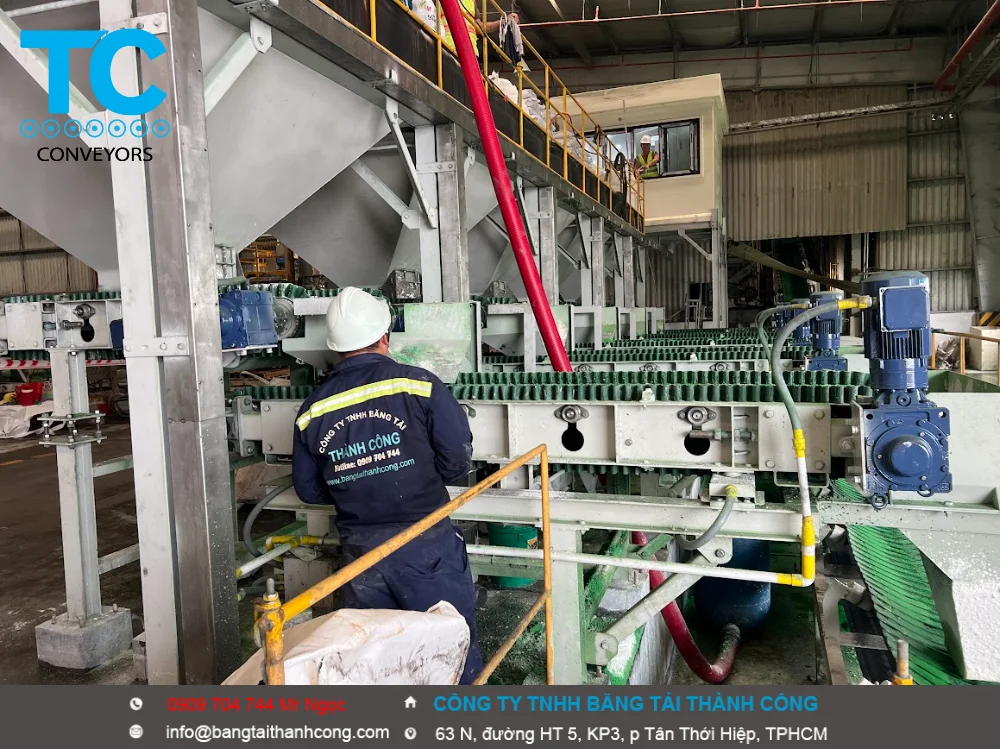
Nguyên tắc làm việc cân phối trộn băng tải
- Máy sử dụng toàn bộ khung cân, vật liệu rơi từ phần tiếp nhận ở đuôi và đi qua phần cân của thân cân dưới sự chạy của dây đai, cảm biến tải trọng và cảm biến tốc độ lần lượt đo trọng lượng tức thời và chạy tốc độ của vật liệu và gửi nó đến bộ phận cân Bộ điều khiển xử lý để thu được dòng chảy tức thời của vật liệu và xuất tín hiệu điều khiển PID sau khi phần mềm tính toán.Thông qua điều chỉnh chuyển đổi tần số, tốc độ của thiết bị cấp liệu hoặc trạm trộn tỷ lệ được kiểm soát để làm cho dòng chảy của vật liệu đáp ứng các yêu cầu đặt ra.
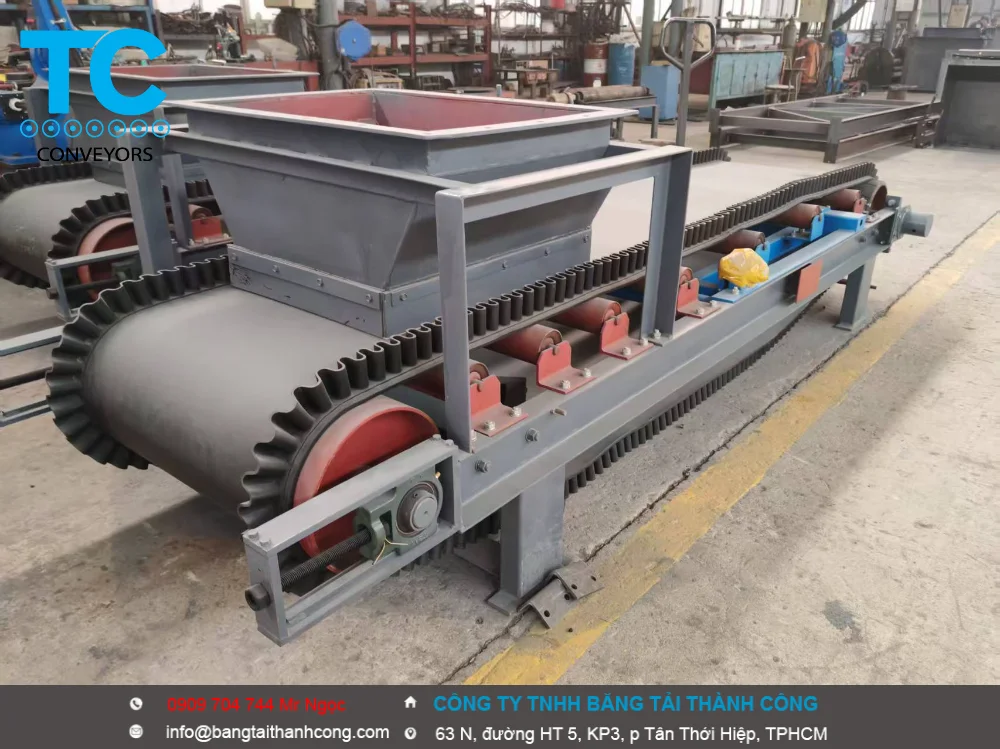
Cấu hình cơ bản cân phối trộn băng tải
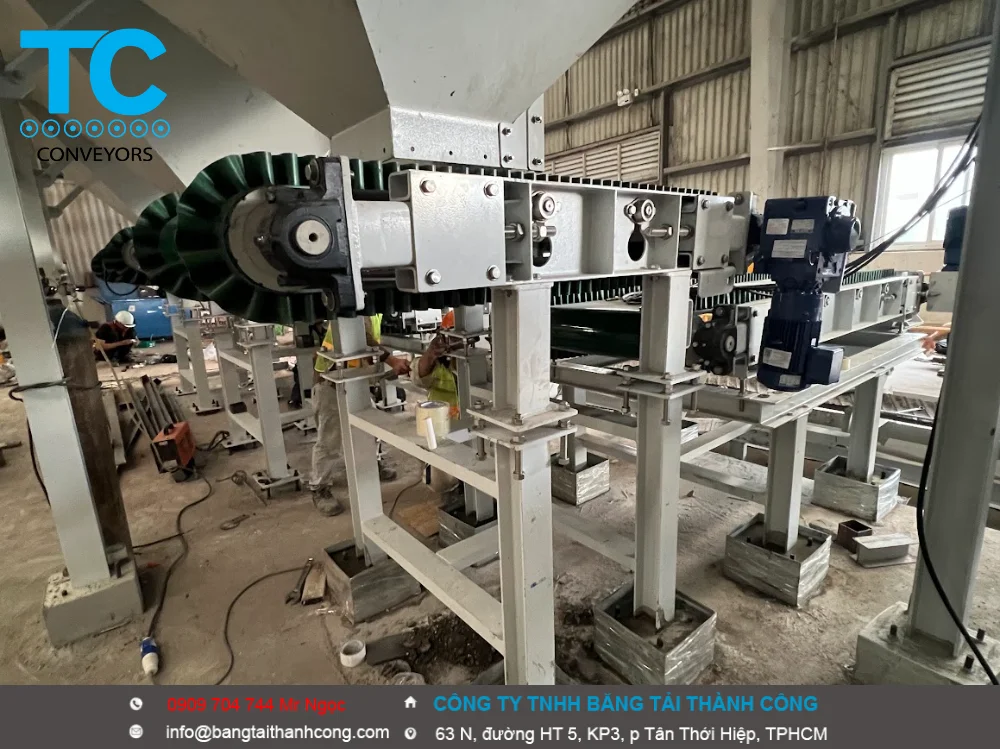
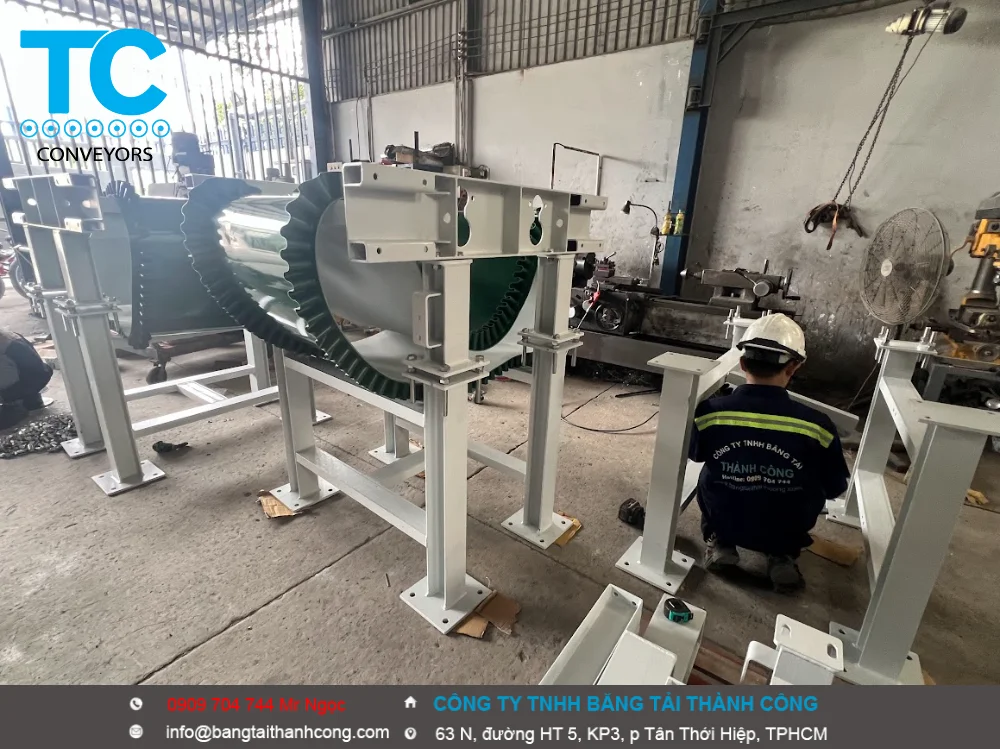
①Khung tỷ lệ, dây đai ②Bộ chuyển đổi tần số, bộ hiệu chỉnh độ lệch
③Tốc độ và cảm biến lực ④Động cơ giảm tốc
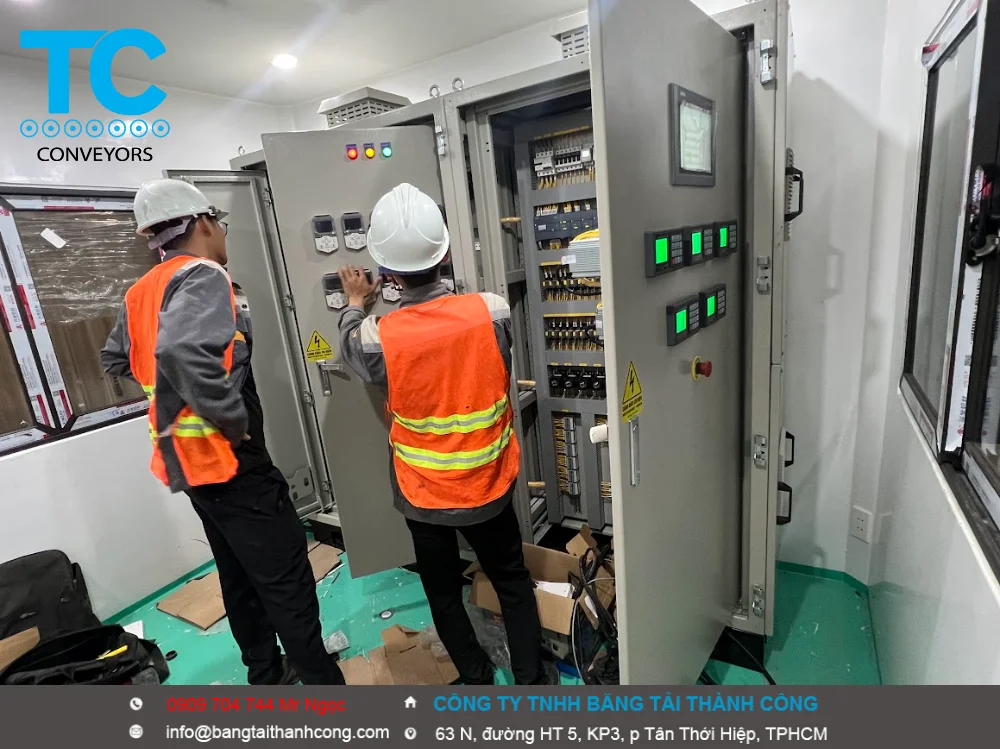
⑤Tủ điều khiển, dây tín hiệu ⑥Trục truyền động, con lăn truyền động
⑦Con lăn ⑧Dọn dẹp bên trong và bên ngoài
Phạm vi ứng dụng cân phối trộn băng tải
- Nó có thể được sử dụng trong xi măng, luyện kim, công nghiệp hóa chất, thực phẩm, vật liệu xây dựng và các ngành công nghiệp khác .
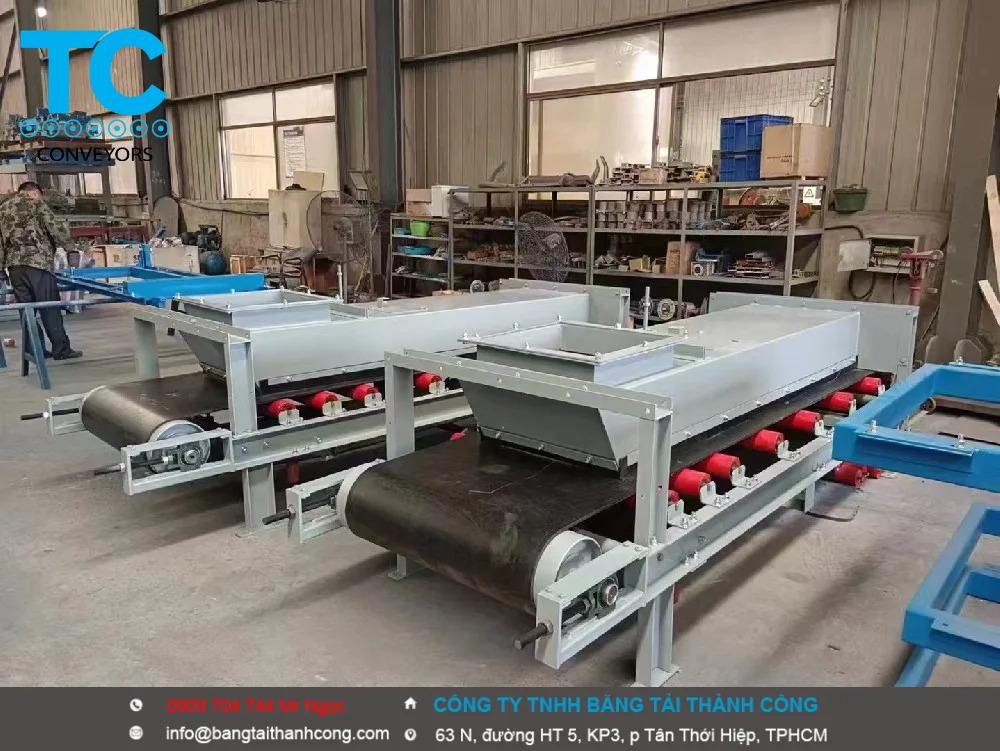
Thông số kỹ thuật cân định lượng phối trộn
1 Độ chính xác kiểm soát đo lường: độ chính xác đo động ± 1,0% ; độ chính xác đo tĩnh ± 0,5% 2 Chế độ làm việc: tự động liên tục
3 Điện áp làm việc: 380VAC ± 10 % 50Hz ± 2Hz
4 Nhiệt độ môi trường: -10 ℃~45 ℃
7 chiều rộng vành đai: 300-1800MM
8 Phạm vi đầu ra: 0,1-1600T/H
5 tín hiệu giao diện: 0 ~ 10V hoặc 4 ~ 20mA
6 có thể giữ giao diện truyền thông: RS485/RS232
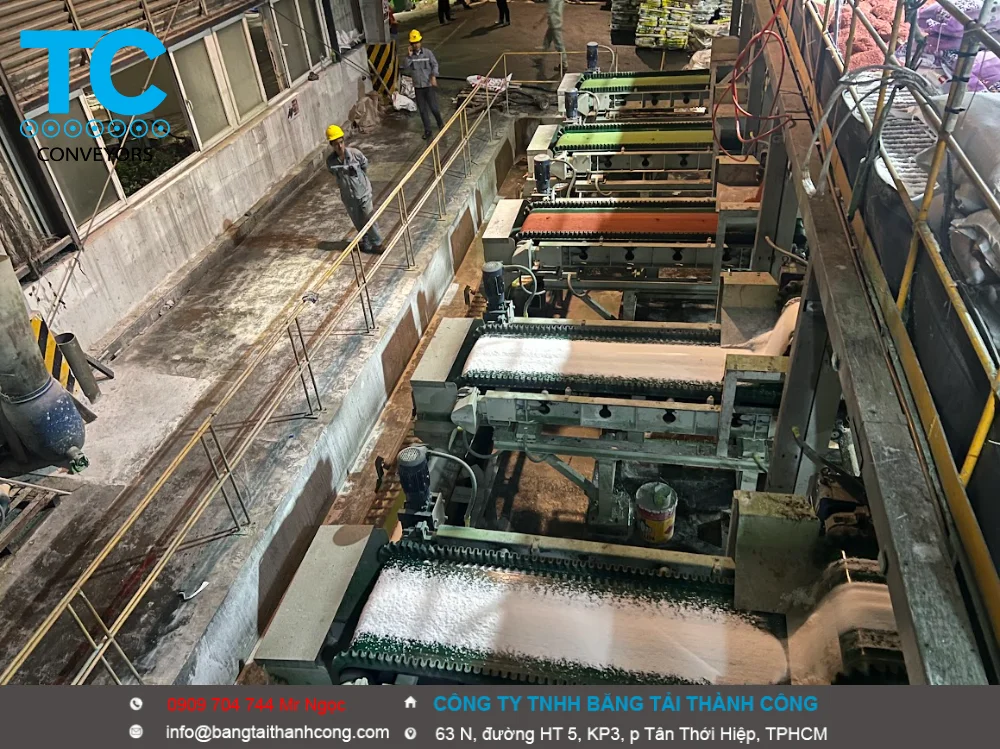
Cân định lượng phối trộn băng tải
- Hiện nay việc sản phẩm có đạt chất lượng và khối lượng có đạt không rất quan trọng đối với các doanh nghiệp do đó yêu cầu đặt ra cho mỗi sản phẩm phải đồng đều. Hệ thống cân bang tải định lượng sẽ kiểm soát chặt chẽ trong việc nguyên liệu đầu vào chính xác. Đặc biệt trong sản xuất nguyên liệu rời như bột , đá , cám …. và vận chuyển nguyên liệu tới buồng pha chế nó cực kì quan trọng nó đánh giá chất lương sản phẩm. Người ta sự dụng hệ thông cân băng tải định lượng để chi phối nguyên liệu cho các sản phẩm.
- Cân định lượng phối trộn băng tải là một sản phẩm công nghệ cao tích hợp vận chuyển, đo lường trọng lượng và kiểm soát định lượng. Nó có thể thích ứng với các môi trường sản xuất khác nhau và liên tục nạp và đo các vật liệu dạng hạt và dạng khối khác nhau (như đá vôi, bột sắt, đất sét) và các vật liệu dạng bột (như tro bay, xi măng, v.v.). Cung cấp dữ liệu đo lường chính xác để kiểm soát và quản lý sản xuất của các khu công nghiệp khác nhau. Nó có thể được sử dụng trong xi măng, luyện kim, công nghiệp hóa chất, thực phẩm, vật liệu xây dựng và các ngành công nghiệp khác.
- Cân định lượng phối trộn còn được gọi là máy cấp liệu định lượng và toàn bộ máy được sử dụng để cân. Vật liệu rơi xuống phần tiếp nhận ở cuối và đi qua phần cân của thân cân trên băng tải. Cảm biến tải trọng và cảm biến tốc độ lần lượt đo trọng lượng tức thời và tốc độ chạy của vật liệu, rồi gửi đến thiết bị cân thiết bị xử lý để thu được tốc độ dòng chảy tức thời của vật liệu.Và sau khi tính toán phần mềm, tín hiệu điều khiển PID xuất ra, thông qua điều chỉnh chuyển đổi tần số, điều khiển tốc độ của thiết bị cấp liệu hoặc cân trộn, để dòng vật liệu có thể đáp ứng các yêu cầu đã đặt.
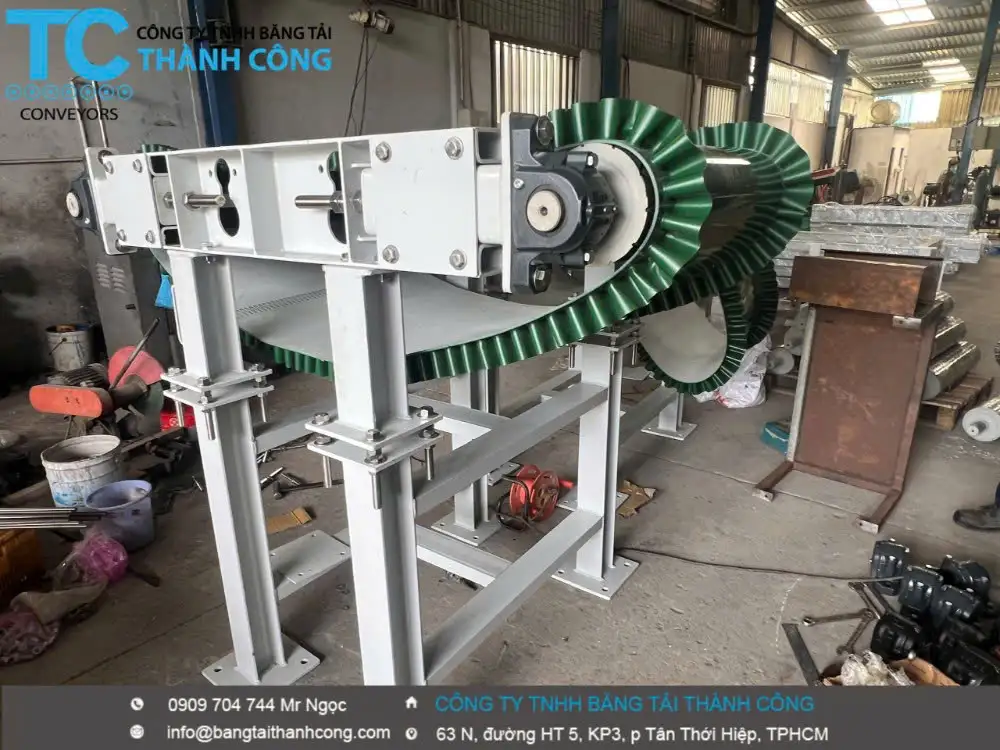
Hệ thống cân phối trộn định lượng băng tải
- Hệ thống điều khiển phối trộn chủ yếu bao gồm ba phần: bộ nạp cân, hệ thống điều khiển điện và hệ thống quản lý máy tính. Hệ thống sử dụng dạng giao diện tương tác giữa người và máy tính của máy tính công nghiệp nói chung và nó có các chức năng thu thập dữ liệu, điều khiển, báo động, đồ họa và hiển thị dữ liệu, v.v. Hoàn thành kiểm soát tỷ lệ vật liệu và quản lý dữ liệu khác nhau trong quy trình sản xuất theo yêu cầu đã đặt.
Các chức năng và tính năng chính hệ thống cân phối trộn băng tải
- Chế độ tự động: Bằng cách chọn một công thức được thiết lập sẵn trên máy tính công nghiệp, hệ thống sẽ được khởi động sau khi công thức được xác nhận. Hệ thống trộn tự động điều khiển hoạt động của từng bộ cấp liệu cân theo cài đặt công thức.
Chế độ bán tự động/chế độ thủ công: cài đặt thủ công tỷ lệ công thức trên bộ điều khiển, khởi động bộ điều khiển theo cách thủ công và bộ điều khiển điều khiển bộ biến tần và bộ cấp liệu cân để cấp liệu.
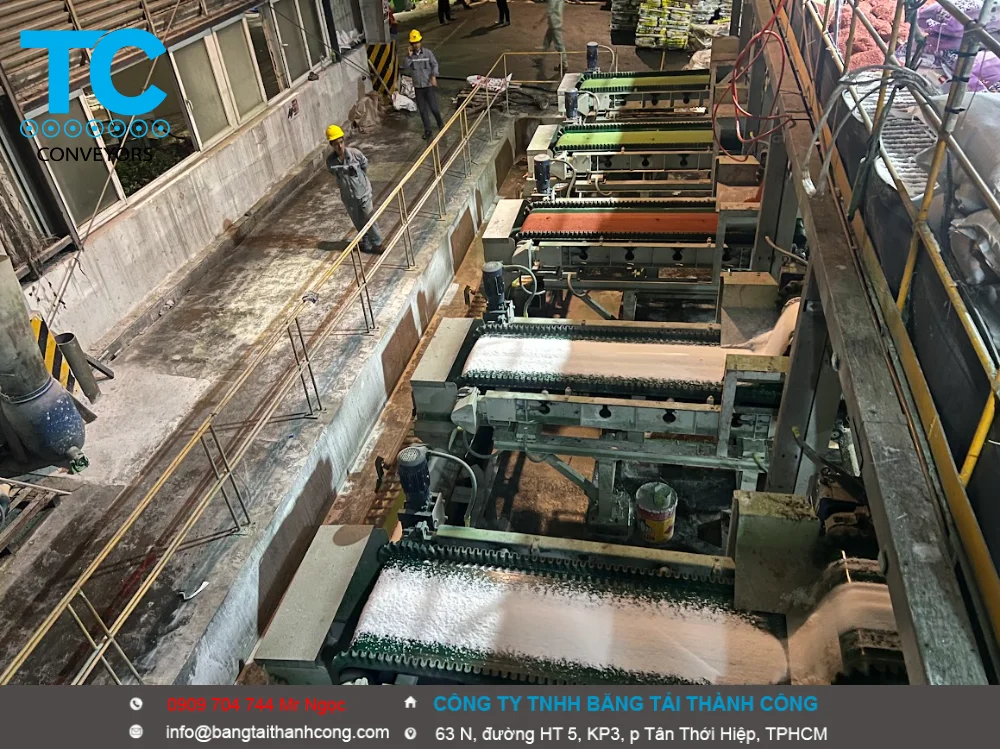
Chức năng điều khiển và thu thập dữ liệu của hệ thống trộn
- Hệ thống thu thập dữ liệu được gửi dưới dạng số lượng kỹ thuật số từ các thiết bị hiện trường và thực hiện các chức năng giám sát và điều khiển thông qua hoạt động của dữ liệu thời gian thực. Cung cấp cơ sở dữ liệu thời gian thực giúp theo dõi quá trình sản xuất.
- Hệ thống cung cấp màn hình thiết bị hiển thị dữ liệu cập nhật theo thời gian thực, đồng thời cung cấp màn hình lớn hiển thị toàn bộ quá trình vận hành giúp bạn dễ dàng quan sát toàn bộ quá trình sản xuất. Dữ liệu được hiển thị bao gồm chế độ vận hành, lưu lượng, bộ tổng, điểm đặt, độ lệch và các dữ liệu tương tự khác. Màn hình hiển thị hệ thống trộn mô phỏng bảng điều khiển phía trước của thiết bị cân theo mẻ trên màn hình, cho phép người vận hành giám sát và thiết lập thiết bị từ xa trong phòng điều khiển.
- Dữ liệu và bản ghi lịch sử: (nhật ký dữ liệu, ghi lại khối lượng tích lũy, tốc độ dòng chảy, mức vật liệu và/hoặc dữ liệu liên quan khác) Bộ
ghi dữ liệu của hệ thống thu thập dữ liệu của từng thiết bị và tiếp tục chạy các bản ghi sự kiện và khối lượng tích lũy. Các nhật ký dữ liệu này giữ lại dữ liệu hiện tại và lịch sử, chạy liên tục và cung cấp truy vấn bất cứ lúc nào. Tùy chọn thống kê cung cấp biểu đồ và chức năng cảnh báo dựa trên dữ liệu xử lý thời gian thực và người vận hành có thể theo dõi và điều chỉnh toàn bộ quy trình sản xuất.
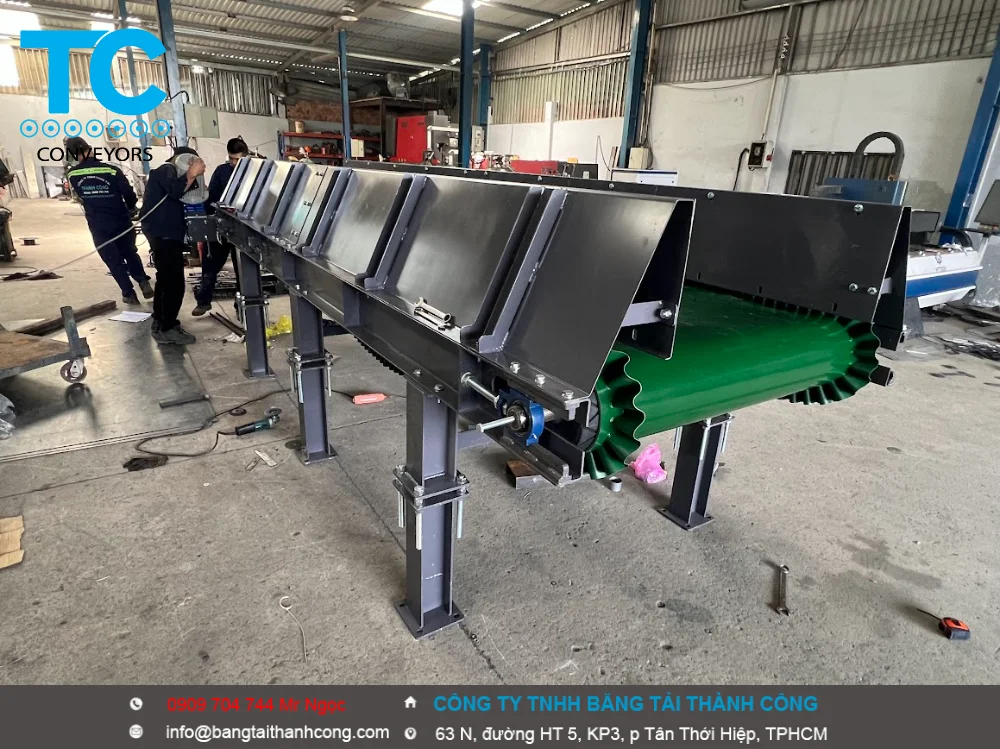
Giao diện hệ thống cân phối trộn băng tải
- Cung cấp một cách đồ họa cho cấu hình điều khiển hệ thống. Làm cho hệ thống ứng dụng dễ phát triển và bảo trì. Các thuộc tính riêng lẻ và thuộc tính hiển thị của chúng có thể được chọn và đặt trên màn hình thông qua danh sách mở rộng. Màn hình do người dùng xác định có thể được hiển thị ngay lập tức trên màn hình. Những gì bạn thấy là những gì bạn nhận được. Kiểm soát và quản lý báo động của cân/máy cấp liệu theo lô
- Giám sát liên tục quy trình sản xuất và cảnh báo kịp thời cho các liên kết sự cố tiềm ẩn. Người dùng có thể xác định giới hạn cảnh báo trên và dưới cần thiết thông qua cấu hình cảnh báo. Thông tin báo động có thể được soạn thông qua màn hình, máy in, WEB, v.v. Và tạo thành một tệp báo động và lưu trữ nó trong cơ sở dữ liệu, đồng thời tự động ghi lại thông tin hoạt động. Màn hình vận hành của hệ thống kiểm soát cân theo mẻ cung cấp công cụ phân tích trực quan và nhanh chóng cho quy trình sản xuất. Theo đó, người vận hành có thể nhanh chóng xác nhận, phân tích và phán đoán cảnh báo, thực hiện thao tác điều chỉnh và điều khiển quy trình cần thiết, đồng thời giám sát và điều khiển thiết bị trực tiếp từ máy tính theo hình ảnh.
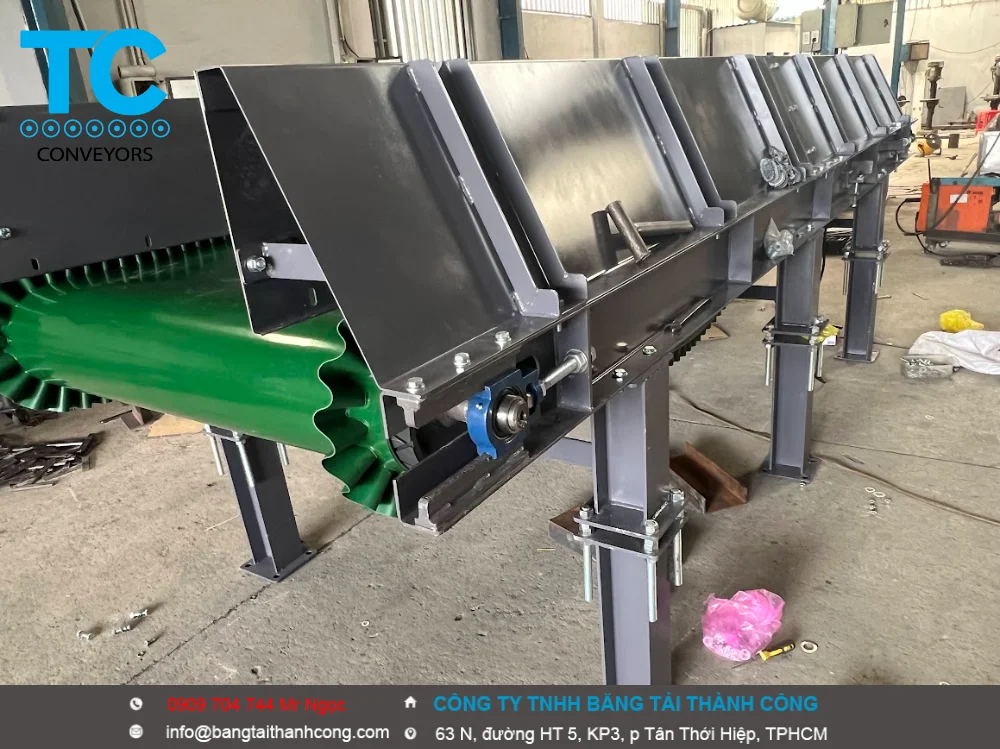
Xu hướng lịch sử cân định lượng phối trộn
- Biểu đồ xu hướng lịch sử có thể hiển thị các bản ghi lịch sử của dữ liệu thay đổi liên tục. Dữ liệu lịch sử và chức năng hiển thị xu hướng do hệ thống điều khiển cung cấp có thể được sử dụng để phân tích dữ liệu ngoại tuyến. Chức năng hiển thị xu hướng lịch sử có thể biểu thị các xu hướng khác nhau ở dạng đường cong và có thể biểu thị mối quan hệ động giữa các biến khác nhau. Các tệp lịch sử được hình thành bởi dữ liệu lịch sử cũng có thể được xuất sang các chương trình quản lý khác để phân tích chi tiết hơn.
Theo các phương pháp điều khiển khác nhau, nó có thể được chia thành các phương pháp phân tán và tập trung. Thường được sử dụng trong than cốc, chuẩn bị than và các dịp khác. - Hệ thống cân định lượng phối trộn bột quy mô băng tải BCS là sản phẩm của sự kết hợp giữa công nghệ máy tính, công nghệ truyền thông và công nghệ hiển thị đồ họa, theo quy trình thực tế của quy trình trộn, nó phản ánh linh hoạt trạng thái làm việc và các thông số của thiết bị cấp liệu, lưu trữ, trộn và các thiết bị liên quan. Để hình thành hai hệ thống thiết kế “điều khiển phân tán” và “điều khiển tập trung”, độ tin cậy của hệ thống được tăng lên rất nhiều và là lựa chọn tốt nhất cho hệ thống trộn của luyện kim, vật liệu xây dựng, công nghiệp hóa chất, xi măng và các ngành công nghiệp khác.
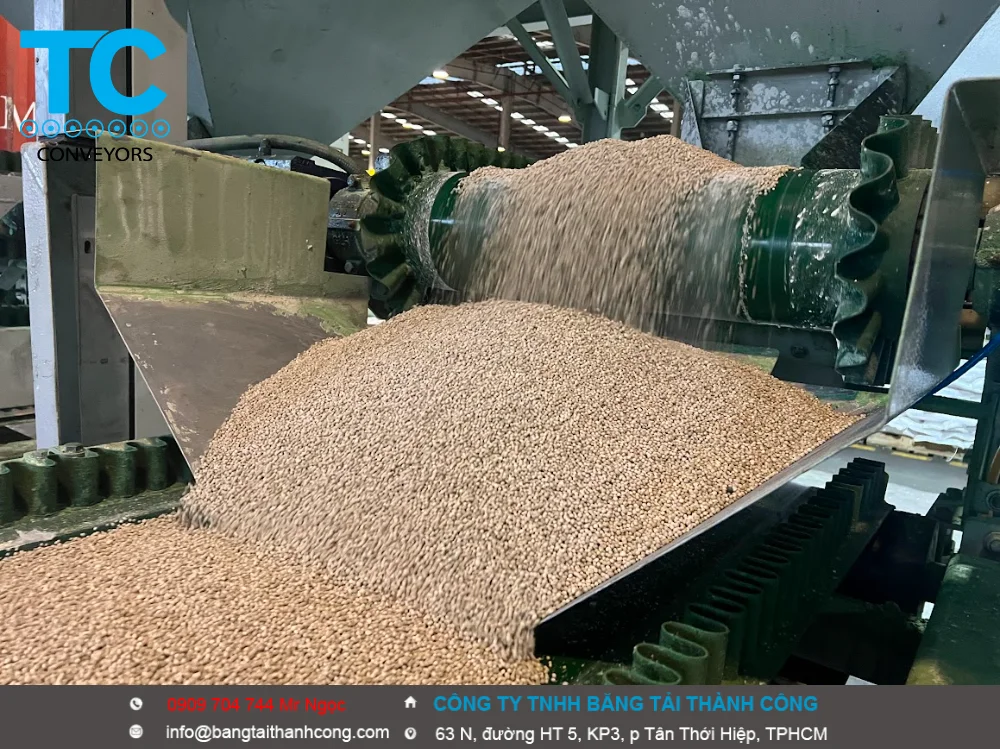
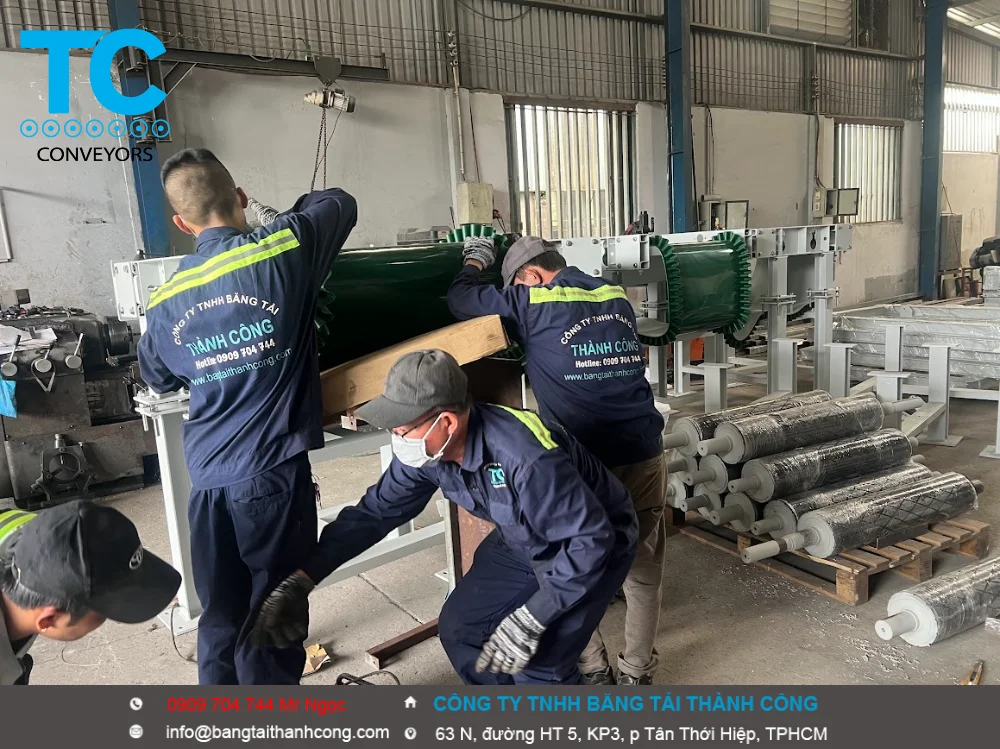
Chế tạo cân phối trộn băng tải động liên tục cho ngành phân bón (đặc biệt là phân bón hỗn hợp NPK, vi lượng) là một thử thách rất đặc thù. Ngoài việc giải quyết các bài toán cơ điện tử của hệ thống cân động nói chung, kỹ sư chế tạo phải đối mặt với những “vấn đề ác mộng” đến từ đặc tính hóa – lý cực kỳ phức tạp của ngành phân bón.
Dưới đây là 5 khó khăn cốt lõi và khắc nghiệt nhất khi chế tạo hệ thống này:
- Môi trường hóa chất ăn mòn hóa học cực kỳ khốc liệt
Phân bón (như Urea, Supe lân, Kali Clorua, SA) là các muối khoáng có tính ăn mòn và oxy hóa kim loại cực kỳ mạnh, đặc biệt khi gặp độ ẩm cao của khí hậu Việt Nam.
- Thách thức cơ khí & cảm biến: Hơi hóa chất và bụi phân bón bám vào sẽ làm rỉ sét khung cơ khí, phá hủy lớp màng bảo vệ của load cell (cảm biến lực), làm hỏng vỏ bạc đạn của con lăn cân và kẹt cứng các khớp cơ khí chuyển động.
- Giải pháp chế tạo: Toàn bộ khung cân tại vùng tiếp xúc, phễu chứa (hopper) và con lăn bắt buộc phải chế tạo bằng thép không gỉ cao cấp (Inox 304 hoặc Inox 316). Các cảm biến lực và cảm biến tốc độ phải chọn loại có vỏ bọc bằng thép không gỉ được hàn kín laser, đạt cấp bảo vệ tối thiểu IP68 hoặc IP69K để chống lại sự xâm nhập của hóa chất.
- Hiện tượng hút ẩm, bết dính và làm “trôi” điểm Không (Zero Drift)
Hầu hết các nguyên liệu làm phân bón đều có tính hút ẩm rất cao (đặc biệt là Urea).
- Thách thức dòng chảy vật liệu: Khi gặp không khí ẩm, bột phân bón sẽ chảy nước và bết dính lại thành một lớp keo dày bám chặt vào bề mặt dây băng tải, lòng máng xả và con lăn cân. Lớp bùn phân bón này tăng dần theo thời gian, làm thay đổi trọng lượng tự thân của băng tải (hệ thống hiểu lầm là có nguyên liệu đang chạy qua) dẫn đến sai lệch điểm Không (Zero) của cân động.
- Giải pháp chế tạo: Phải thiết kế hệ thống dao gạt xả liệu hai tầng (Primary & Secondary Scrapers) liên tục làm sạch cả mặt trong và mặt ngoài dây băng. Đồng thời, phần mềm điều khiển PLC phải có thuật toán thông minh để tự động tính toán lại trọng lượng không tải (Auto-Zero) định kỳ khi hệ thống tạm ngắt liệu.
- Sự khác biệt quá lớn về tỷ trọng và kích thước hạt (Hạt to, hạt mịn, bột vi lượng)
Một công thức phân bón NPK đầy đủ gồm nhiều thành phần có tính chất vật lý trái ngược nhau hoàn toàn: hạt Urea tròn bóng, bột Lân mịn bết dính, hạt Kali góc cạnh, và các chất vi lượng (TE) dạng bột siêu nhẹ với tỷ lệ rất nhỏ.
- Thách thức về cơ cấu định lượng: Nếu dùng chung một kiểu phễu cấp liệu và biên dạng băng tải, các nguyên liệu dạng bột (như Lân) sẽ bị nghẹt, tạo vòm không chảy xuống được, trong khi các hạt tròn (như Urea) lại tự chảy tự do ào ạt không kiểm soát được (hiện tượng xả lũ – flooding).
- Giải pháp chế tạo: Kỹ sư phải thiết kế các cơ cấu cấp liệu riêng biệt cho từng silo: Silo chứa bột bết dính phải có cánh khuấy phá vòm hoặc đầm rung; cửa xả liệu (Profiling Gate) của từng băng tải phải thiết kế biên dạng hình học khác nhau để ép độ dày lớp liệu chảy ra đồng đều trước khi đi vào vùng cân.
- Yêu cầu dải định lượng siêu rộng (Cân tấn và Cân gam phối hợp)
- Thách thức điều khiển: Trong công thức phân bón, các thành phần chính (N, P, K) cần cấp với lưu lượng rất lớn (vài tấn đến hàng chục tấn/giờ). Ngược lại, các chất vi lượng (Kẽm, Đồng, Bo…) chỉ chiếm tỷ lệ khoảng 0.1% – 0.5% (vài kg/giờ). Việc lập trình điều khiển vòng lặp PID để vừa giữ ổn định cho băng tải chạy hàng chục tấn, vừa tinh chỉnh chuẩn xác cho băng tải chạy vài kg mà không bị trễ dòng chảy (Dead Time) là cực kỳ khó khăn.
- Giải pháp chế tạo: Phải tách biệt hệ thống cân. Với các thành phần vi lượng siêu nhỏ, kỹ sư thường không dùng cân băng tải mà phải chuyển sang giải pháp Cân mất dòng lượng liên tục (Loss-in-weight feeder) bằng vít tải để kiểm soát chính xác lượng bột siêu mịn này trước khi đổ vào dòng trộn chính.
- Hiện tượng mài mòn cơ học cực nhanh
- Thách thức vật liệu: Các hạt Kali, Lân thô, quặng apatit có độ cứng cao và cạnh sắc nhọn. Khi di chuyển liên tục ở tốc độ cao và ma sát với lòng phễu, chúng sẽ cào xước, bào mòn lớp cơ khí và làm rách dây băng tải rất nhanh. Khi dây băng tải bị mòn không đều, độ dày dây thay đổi sẽ gây nhiễu lực tác động trực tiếp lên loadcell.
- Giải pháp chế tạo: Dây băng tải phải chọn loại cao su chống mài mòn, chống tĩnh điện và chịu dầu hóa chất chuyên dụng. Các vách máng đổ liệu phải được lót thêm các tấm đệm chống mài mòn có thể thay thế dễ dàng (như tấm lót nhựa UHMW-PE hoặc gốm chịu mài mòn).
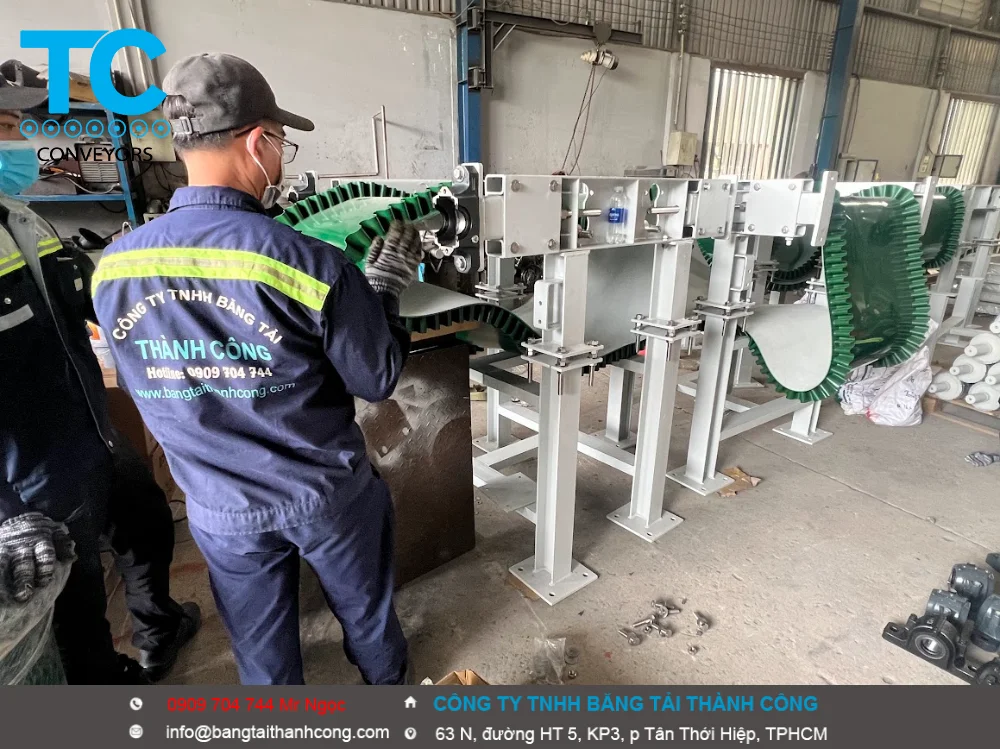
Để có giải pháp xử lý tối ưu cho dự án chế tạo của bạn, xin vui lòng cho biết:
- Bạn đang cần chế tạo hệ thống phối trộn cho phân bón dạng hạt khô (Bulk Blending) hay phân bón dạng bột mịn, phân hữu cơ ẩm?
- Số lượng thành phần nguyên liệu tối đa trong một công thức mà hệ thống cần xử lý là bao nhiêu?
Các tính năng của hệ thống cân định lượng phối trộn
- Quản lý cơ sở dữ liệu tiên tiến, các bản in biểu đồ khác nhau; Hệ thống chuyên gia xuất sắc, có thể xác định tỷ lệ và phương pháp kiểm soát theo các thông số liên quan, để đạt được sự kiểm soát tốt nhất;
Theo yêu cầu của tỷ lệ, từng nguyên liệu được điều chỉnh tự động và được kiểm soát Độ chính xác cao;
Máy tính giám sát hệ thống trộn Chức năng chuyển mạch tự động/không gây nhiễu của hệ thống;
Bộ cấp liệu cân đai có hiệu suất đo tốt, thiết kế hiệu chỉnh độc đáo để đảm bảo độ tin cậy lâu dài của hoạt động của dây đai;
Cảnh báo lỗi chạy quá mức và giám sát thiết bị liên quan.
Các tính năng của Hệ thống phân phối trộn tập trung
Tính toán PID tối ưu, điều khiển tự động đầu ra cấp liệu;
Cài đặt trình tự chuyển đổi tối ưu, giải quyết tốt hơn vấn đề về đầu nguyên liệu, căn chỉnh đuôi nguyên liệu và nguyên liệu còn sót lại; Chức năng chuyển đổi tự động/thủ công của hệ thống;
Tự động điều chỉnh điểm không, cân chỉnh mã treo, chức năng cân chỉnh vật lý;
Chức năng khóa liên động giữa phần mềm và phần cứng, độ bảo mật và độ tin cậy cao;
Tự động phát hiện chiều cao mức vật liệu, mô phỏng động khối lượng vật liệu silo, cảnh báo mức độ cao silo.
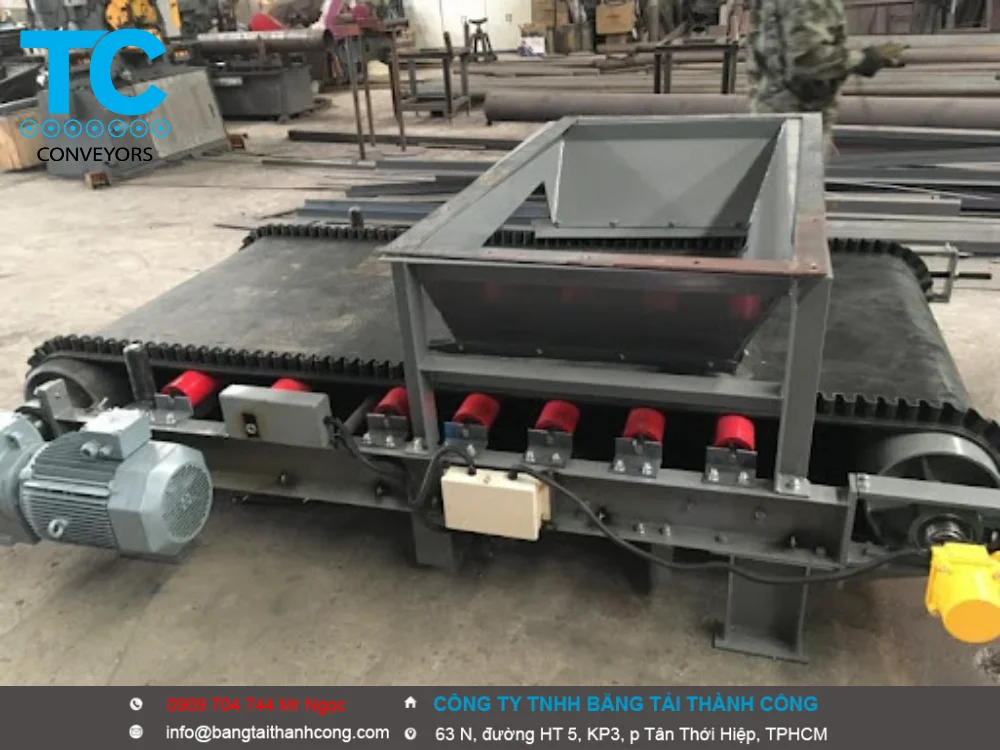
Chức năng cân định lượng phối trộn
- Tự động phát hiện trạng thái hoạt động của bộ cấp liệu, giải quyết vấn đề tắc nghẽn vật liệu một cách thông minh;
Công nghệ thu thập dữ liệu chuyển mạch nâng cao và công nghệ truyền thông mạng công nghiệp, mô phỏng động thời gian thực của toàn bộ quá trình trộn và đường cong trộn, biểu đồ thanh, đường cong lịch sử , hình ảnh động thực tế, giao diện thân thiện;
Tự động thêm công thức nấu ăn và chuyển đổi thời gian;
Tự động hoặc in thủ công các báo cáo hàng ngày, hàng ngày và hàng tháng; hỗ trợ chia sẻ dữ liệu mạng, chế độ duyệt B/S và bạn có thể truy vấn dữ liệu liên quan sau khi được Internet cho phép; phần mềm được biên dịch bằng .NET, tốt nhất Code được tối ưu, tốc độ thực thi nhanh và chiếm ít tài nguyên hệ thống. Quý khách quan tâm sản phẩm, hãy gọi ngay 0909 704 744 Mr Ngọc để được tư vấn miễn phí về sản phẩm.
Công ty TNHH Băng tải Thành Công
- Địa chỉ: 63 N, đường HT5, Khu phố 3, Phường Tân Thới Hiệp, TPHCM
- Hotline: 0909 704 744 (Mr. Ngọc)
- Email: info@bangtaithanhcong.com
- website : www.bangtaithanhcong.com

)