
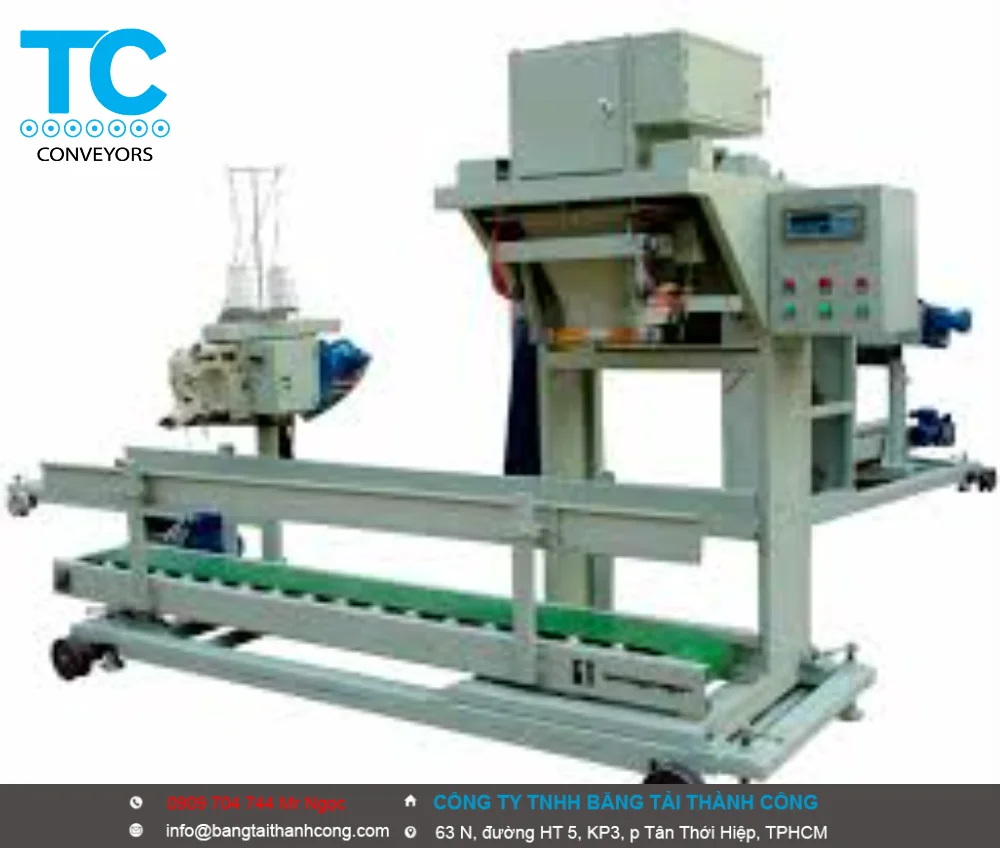
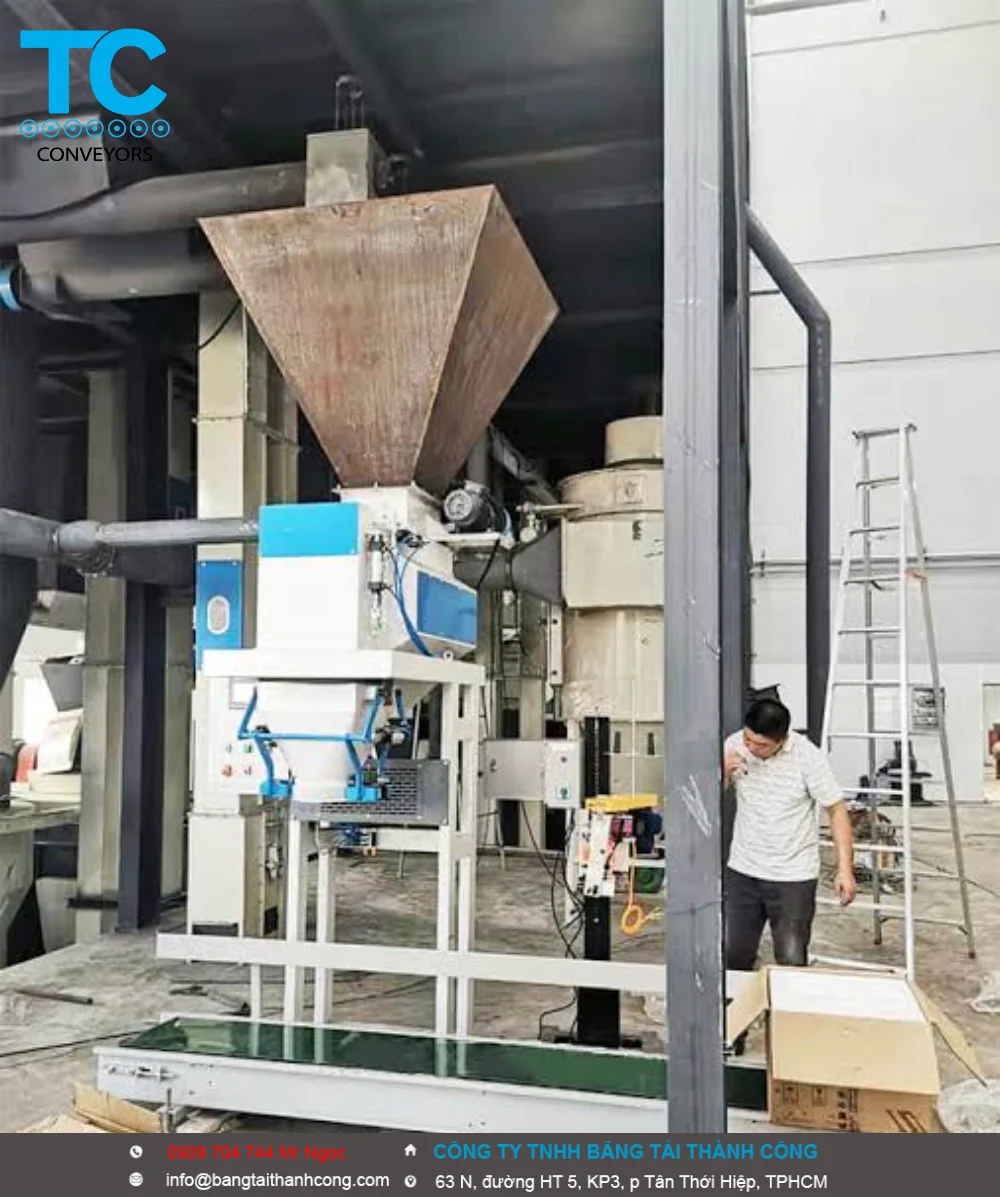
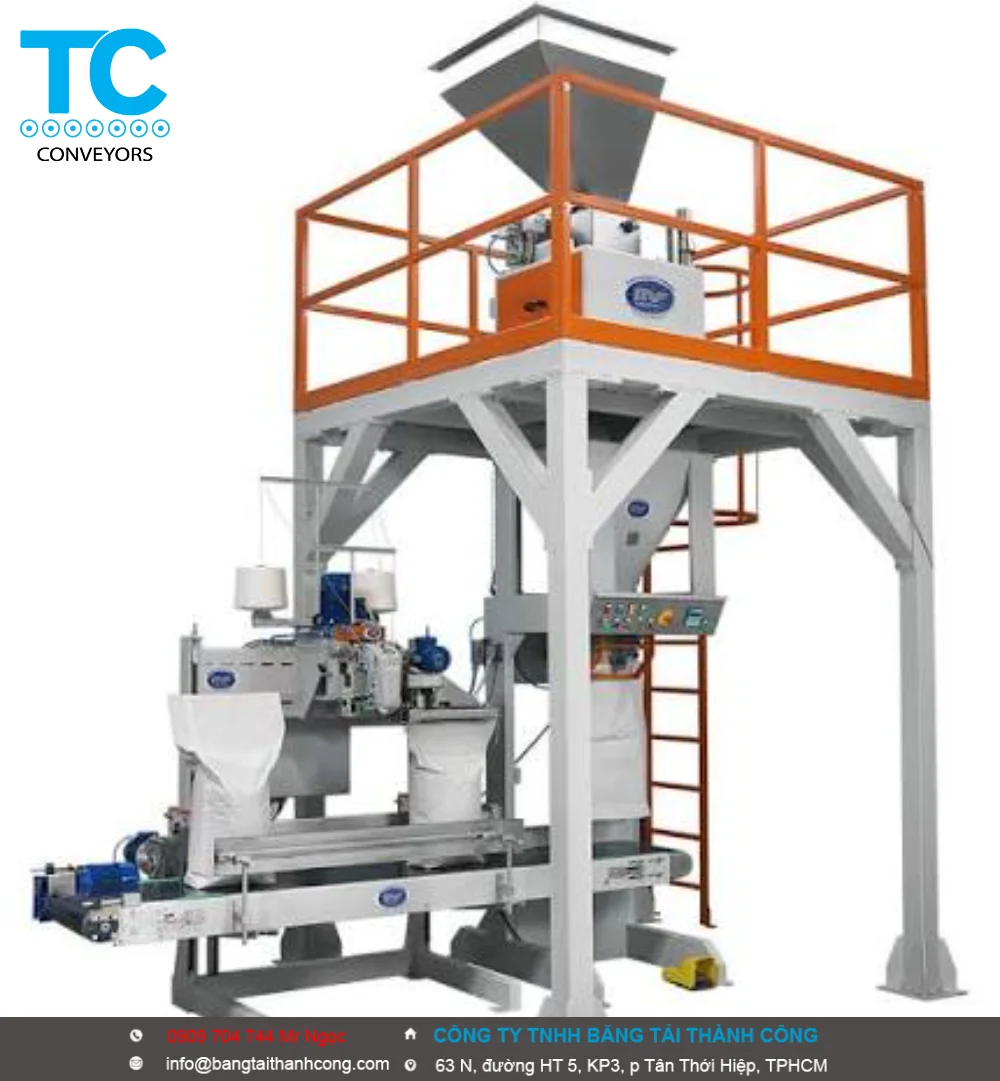
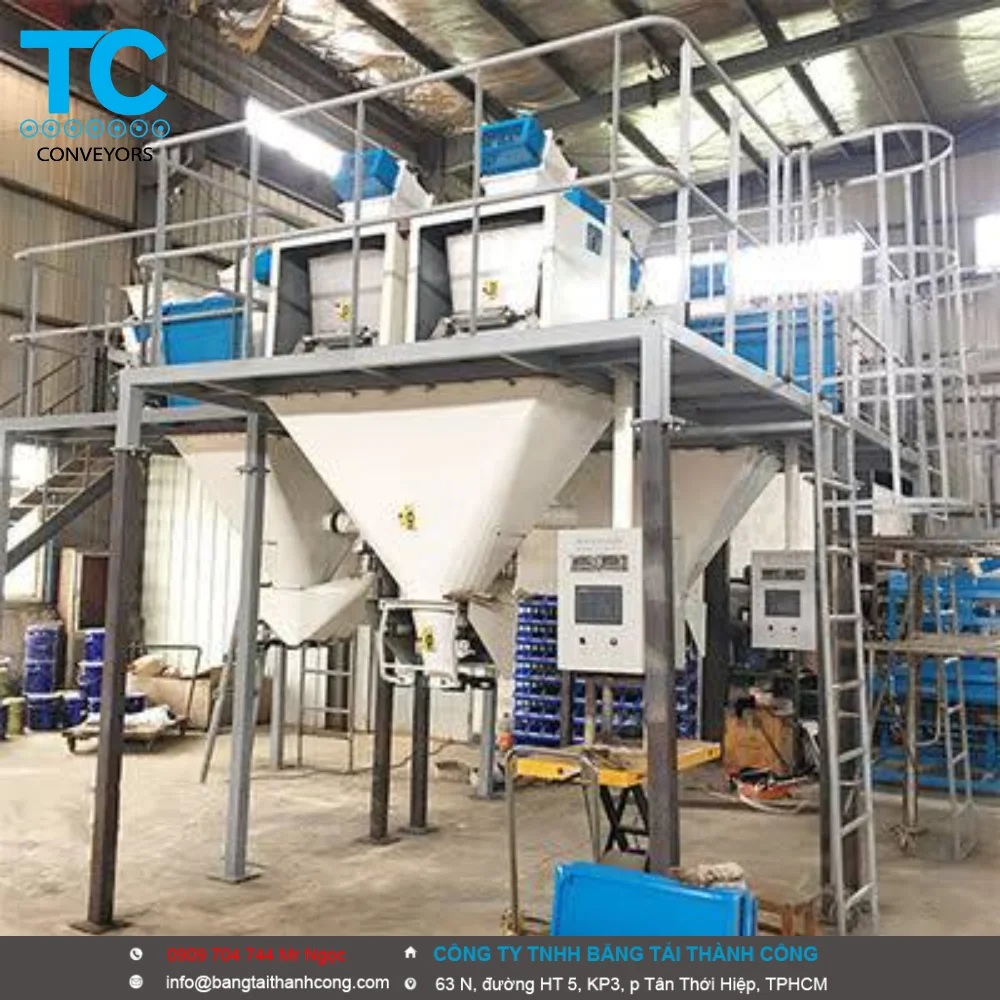
Giải pháp Ngăn Chặn Hiệu Quả Tình Trạng Cân Đóng Gói Tự Động Không Khởi Động Được?
-
Tình trạng hệ thống cân đóng gói tự động không khởi động được là sự cố phổ biến trong nhà máy sản xuất, gây đình trệ toàn bộ dây chuyền chuyền phía sau (từ đóng bao, may miệng đến đóng pallet).Để ngăn chặn và xử lý triệt để hiện tượng này, bạn cần áp dụng các giải pháp đồng bộ theo 4 nhóm nguyên nhân cốt lõi dưới đây:1. Giải pháp về Điện và An toàn (Nguyên nhân phổ biến nhất)Hệ thống cân tự động luôn có các cơ chế khóa an toàn (Interlock). Nếu một điều kiện an toàn không thỏa mãn, bộ điều khiển (PLC) sẽ chặn lệnh khởi động.
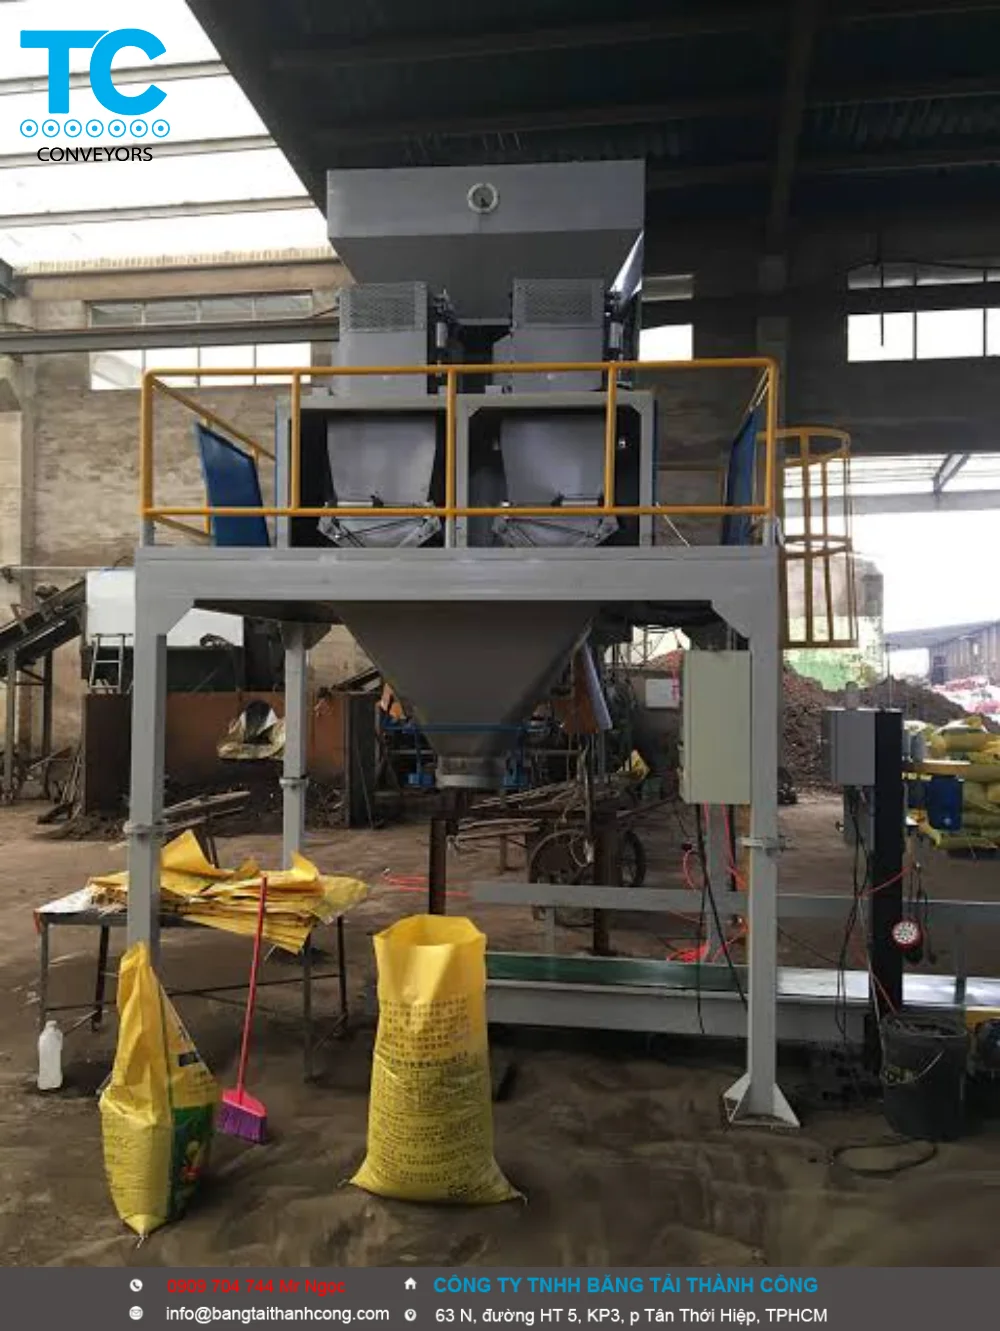
Kiểm tra và Reset nút Dừng khẩn cấp (Emergency Stop):
-
- Hiện tượng: Nút E-stop ở tủ điện chính hoặc dọc băng tải bị nhấn vô ý nhưng không được xoay trả về vị trí cũ.
- Giải pháp: Đèn báo E-stop phải được lập trình hiển thị rõ trên màn hình HMI để người vận hành phát hiện ngay.
Xử lý lỗi sụt áp hoặc mất pha:
-
- Giải pháp: Lắp thêm Bộ bảo vệ mất pha/đảo pha và Ổn áp/UPS riêng cho tủ điều khiển. Khi lưới điện trồi sụt, UPS giúp giữ nguồn PLC ổn định, tránh treo đơ hệ thống.
Vệ sinh và bảo vệ cảm biến vị trí (Limit Switch/Proximity Sensor):
-
- Hiện tượng: Cảm biến hành trình của xi-lanh kẹp bao, cửa xả cân bị bám bụi bẩn, làm PLC hiểu sai là cửa chưa đóng/chưa có bao → Không cho cân.
- Giải pháp: Chuyển sang dùng cảm biến chống bụi tiêu chuẩn IP67/IP69K và thiết kế lịch phun khí nén vệ sinh đầu cảm biến đầu mỗi ca.
-
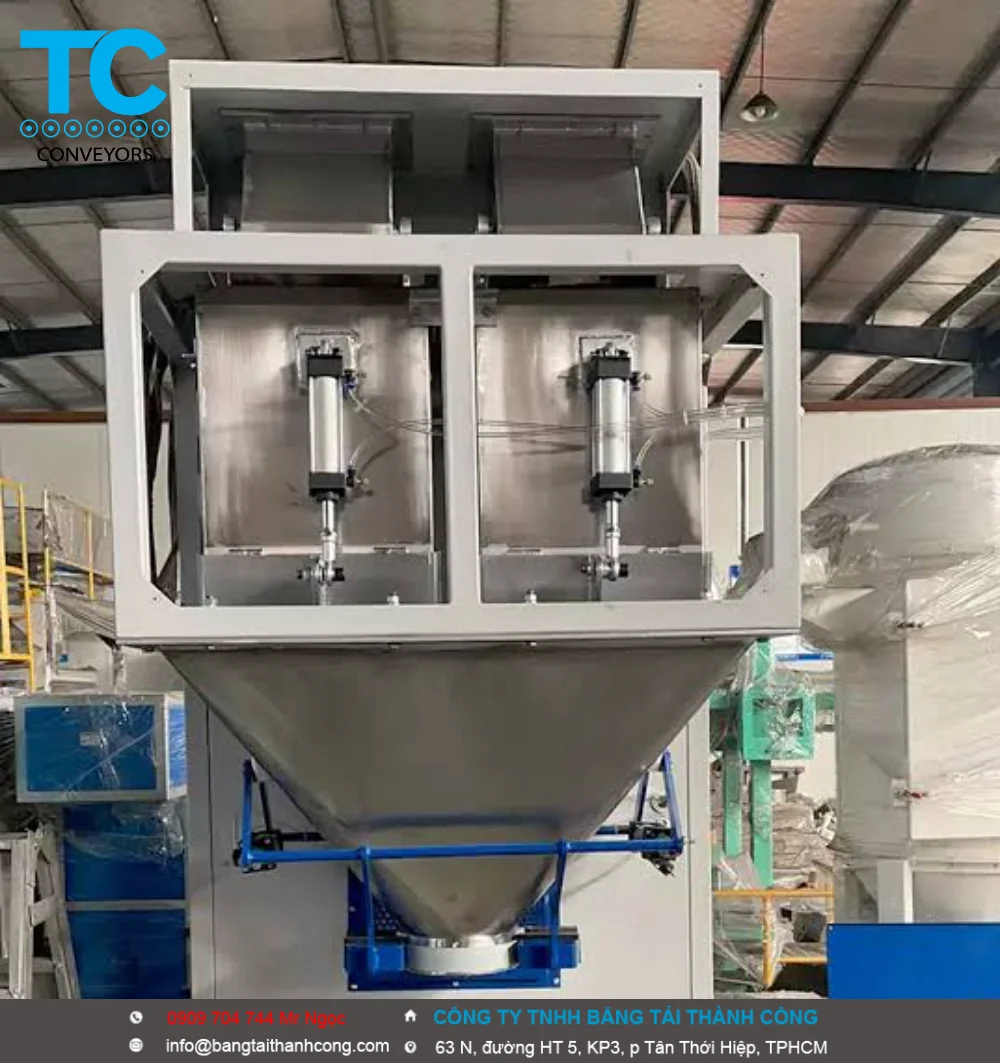
- Cân đóng gói cơ khí hầu hết sử dụng xi-lanh khí nén để đóng mở cửa định lượng, kẹp bao. Nếu khí nén có vấn đề, máy sẽ báo lỗi và đứng im.
-
- Lắp Cảm biến áp suất khí điện tử (Pressure Switch):
-
- Giải pháp: Kết nối cảm biến áp suất khí nén trực tiếp vào đầu vào (Input) của PLC. Cài đặt ngưỡng: Nếu áp suất tổng dưới 5.5 – 6 bar, máy tự động khóa không cho khởi động và hiển thị cảnh báo “Áp suất khí yếu” trên HMI thay vì im lặng.
-
- Bộ lọc tách nước và châm dầu tự động:
-
- Giải pháp: Nước lẫn trong khí nén làm rỉ sét van điện từ (Solenoid) gây kẹt cuộn coil. Phải bảo dưỡng bộ xả nước tự động của máy nén khí định kỳ và kiểm tra lượng dầu bôi trơn xi-lanh.
-
- Lắp Cảm biến áp suất khí điện tử (Pressure Switch):
-
- Xử lý lỗi lệch điểm Zero (Zero Tracking Fault):
-
- Hiện tượng: Nguyên liệu bám dính, đóng cặn bên trong thùng cân phễu làm trọng lượng tĩnh lớn hơn ngưỡng “Zero” cho phép. Đầu cân hiểu là vẫn còn hàng cũ → Khóa không cho khởi động mẻ mới.
- Giải pháp:
-
- Cài đặt tính năng tự động bù điểm không (Auto-zero) trong dải cho phép (thường < 1-2% mức cân).
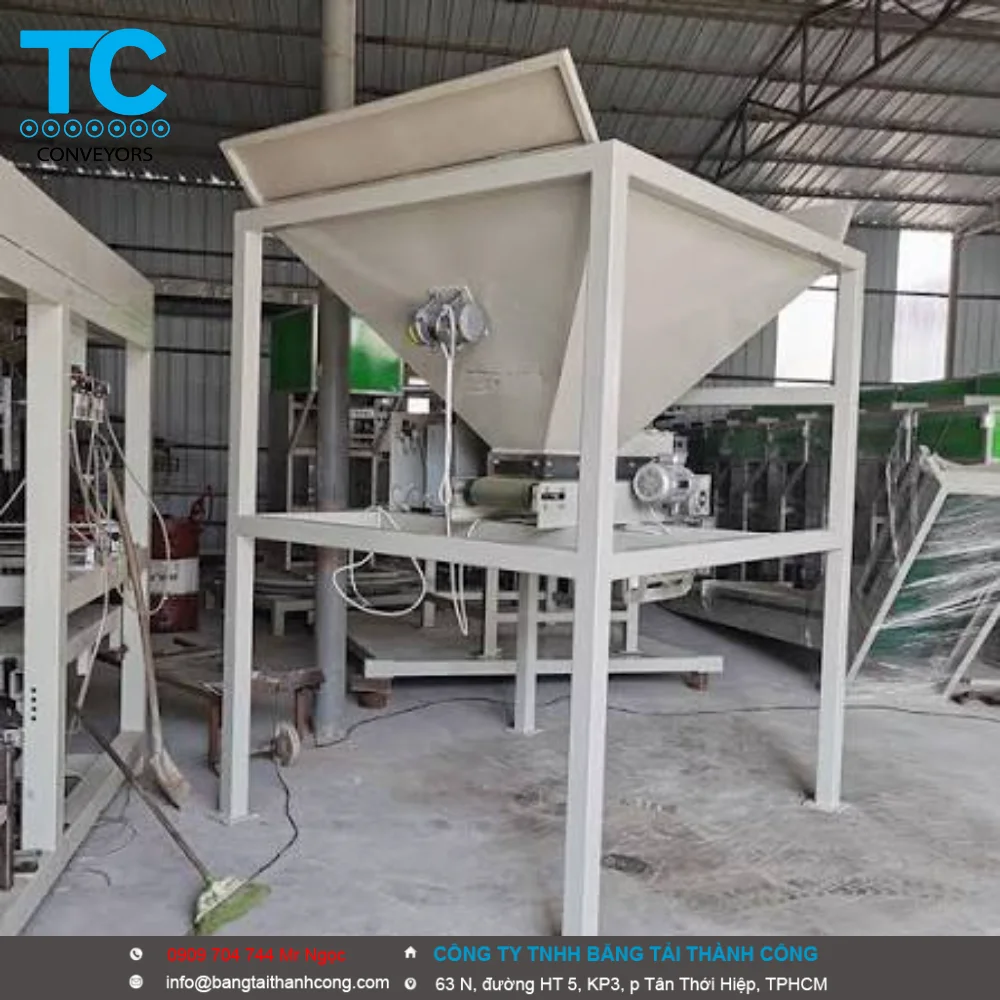
- Lắp thêm mô-tơ rung (vibrator) hoặc cánh gạt chống bám dính ở thành phễu cân.
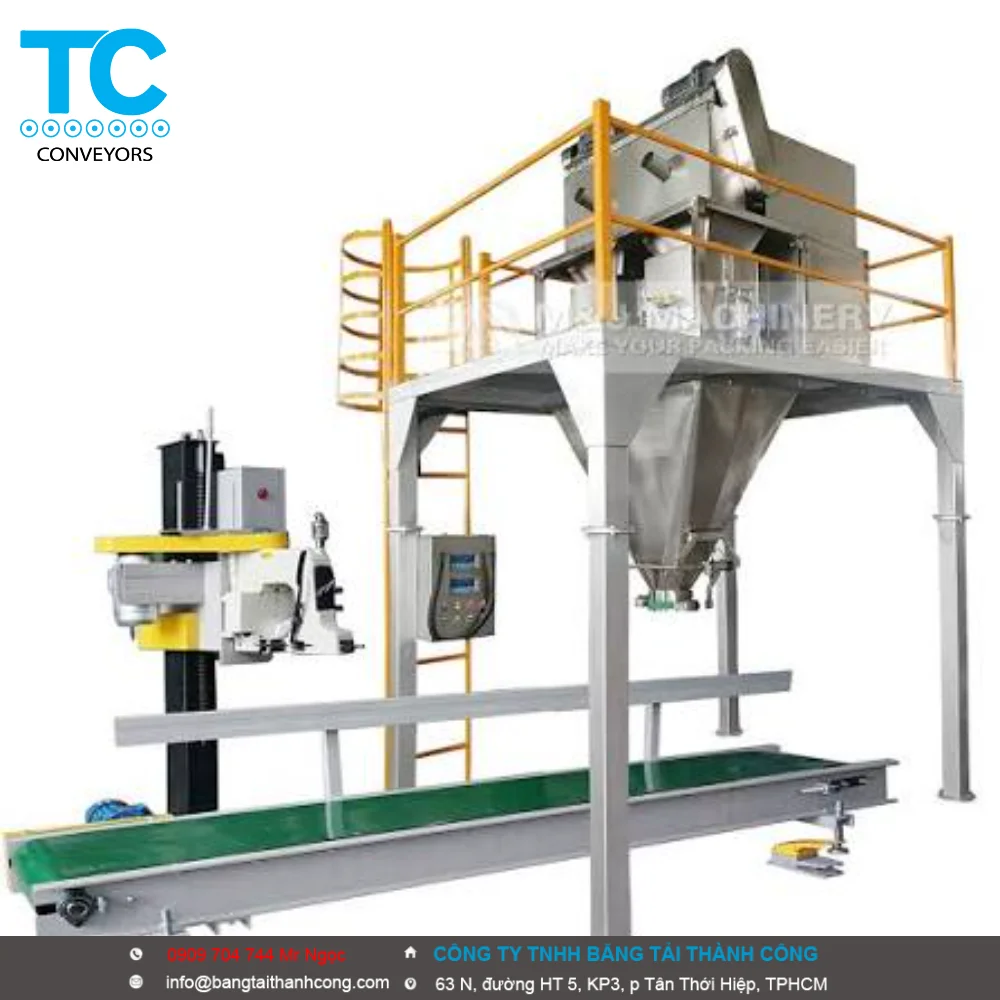
-
-
- Bảo vệ cáp tín hiệu Loadcell:
-
- Giải pháp: Dây tín hiệu từ Loadcell về đầu cân bị nhiễu do đi chung máng cáp động lực (biến tần, motor lớn) hoặc bị chuột cắn. Phải dùng cáp bọc chống nhiễu (Shielded cable), nối đất (Grounding) chuẩn cho tủ điện và đi trong ống ruột gà lõi thép.
-
- Xử lý lỗi lệch điểm Zero (Zero Tracking Fault):
-
- Lập trình chu trình xóa lỗi (Fault Reset Cycle): Khi máy gặp sự cố (ví dụ: kẹt liệu mẻ trước), dù đã xử lý cơ khí xong nhưng người làm quên bấm “Reset” trên HMI để xóa cờ lỗi (Fault Flag) trong PLC. Cần lập trình nút bấm “Reset lỗi hệ thống” trực quan trên màn hình chính.
- Khóa liên động (Interlock) với thiết bị ngoại vi: Đảm bảo các thiết bị hạ nguồn như Băng tải ra bao, máy may miệng bao, máy dán băng keo đang ở trạng thái Ready (Sẵn sàng). Nếu băng tải tải bao đang bị kẹt hoặc dừng, cân đóng gói sẽ lập tức tự động khóa xả liệu.
-
- 🟩 Kiểm tra đồng hồ áp suất khí nén (Đạt > 6 Bar).
- 🟩 Kiểm tra lòng phễu cân (Đảm bảo sạch liệu, đầu cân hiển thị số 0).
- 🟩 Kiểm tra tất cả các nút E-Stop (Đã nhả ra hết).
- 🟩 Bật nguồn, nhấn “Reset” trên HMI trước khi nhấn “Start”.
- Hiện tại khi bấm khởi động, trên màn hình HMI/Đầu cân có báo mã lỗi cụ thể nào không (ví dụ: Overload, Zero Error, Air Low…)?
- Cân của bạn là loại cân đóng gói nguyên liệu gì (dạng hạt, dạng bột mịn dính, hay dạng lỏng)?
-
Để ngăn chặn hiệu quả tình trạng cân đóng gói tự động không khởi động được, bạn cần tập trung vào kiểm soát nguồn điện, bảo trì hệ thống khí nén và vệ sinh cảm biến định kỳ.Việc này giúp loại bỏ đến 90% nguyên nhân gây treo hoặc mất nguồn hệ thống.Dưới đây là quy trình ngăn chặn lỗi theo chuẩn kỹ thuật:1. Kiểm soát và ổn định nguồn điện (Nguyên nhân phổ biến nhất)
-
- Lắp đặt bộ ổn áp hoặc UPS: Đảm bảo nguồn điện cấp cho bộ điều khiển (PLC, màn hình HMI) ổn định, không bị sụt áp đột ngột khi các motor lớn trong nhà máy khởi động.
- Kiểm tra và siết chặt các đầu nối: Rung động trong quá trình cân vận hành dễ làm lỏng các dây tín hiệu và dây nguồn trong tủ điện. Hãy lên lịch siết lại terminal 3 tháng một lần.
- Kiểm tra thiết bị bảo vệ: Đảm bảo aptomat (CB) và rơ-le nhiệt không bị nhảy. Nếu nhảy, phải tìm nguyên nhân quá tải trước khi reset.
2. Bảo dưỡng hệ thống khí nén (Đối với cân dùng xi-lanh đóng mở cửa xả)-
- Xả nước bộ lọc khí hàng ngày: Nước lẫn trong khí nén sẽ làm rỉ sét van điện từ (solenoid) và xi-lanh, khiến hệ thống bị kẹt và PLC báo lỗi không cho khởi động.
- Duy trì áp suất tiêu chuẩn: Kiểm tra đồng hồ áp suất trước mỗi ca làm việc (thường từ 4 – 6 bar tùy máy). Áp suất thấp khiến cửa xả không mở, máy sẽ đứng yên.
3. Vệ sinh và bảo vệ cảm biến (Sensor / Loadcell)-
- Vệ sinh chống bám bụi: Bụi nguyên liệu bám dày vào cảm biến tiệm cận (xác định vị trí kẹp bao, vị trí xi-lanh) làm mất tín hiệu phản hồi về PLC. Dùng khí nén thổi sạch sau mỗi ca làm việc.
- Chống ẩm cho Loadcell: Bộ phận cảm biến lực (loadcell) rất nhạy cảm với độ ẩm. Đảm bảo giắc cắm loadcell khô ráo, không bị chuột cắn hoặc đứt ngầm.
4. Kiểm tra phần mềm và thiết lập HMI-
- Kiểm tra cảnh báo lỗi (Alarm): Khi máy không khởi động, hãy nhìn vào màn hình HMI. PLC luôn hiển thị dòng lỗi cụ thể (ví dụ: “Cửa xả chưa đóng”, “Chưa kẹp bao”, “Nút dừng khẩn cấp đang nhấn”).
- Kiểm tra nút Dừng khẩn cấp (Emergency Stop): Rất nhiều trường hợp máy không khởi động chỉ vì nút E-stop vô tình bị nhấn xuống trước đó mà chưa xoay để mở lại.
Bảng lịch trình bảo trì phòng ngừa (Preventive Maintenance)Tần suất Bộ phận cần kiểm tra Hành động cụ thể Hàng ngày Nút E-stop, Cảm biến, Bộ lọc khí Kiểm tra kẹt nút, thổi bụi cảm biến, xả nước bộ lọc khí. Hàng tuần Áp suất khí nén, Khớp nối cơ khí Kiểm tra áp lực xem có đủ không, tra dầu mỡ vào các khớp cơ khí. Hàng tháng Tủ điện điều khiển Dùng máy hút bụi chuyên dụng vệ sinh tủ điện, kiểm tra độ chặt của dây. Định kỳ 6 tháng Hiệu chuẩn cân (Calib) Kiểm tra độ sai số của Loadcell để đảm bảo máy không lỗi phần mềm cân. Để tôi có thể tư vấn giải pháp chính xác hơn cho loại máy của bạn, vui lòng cho biết:- Cân của bạn là loại cân điện tử hoàn toàn (dùng motor/băng tải) hay cân có hệ thống khí nén (xi-lanh)?
- Hiện tại máy đang có biểu hiện cụ thể gì (ví dụ: màn hình không lên nguồn, màn hình sáng nhưng bấm Start không chạy, hay báo lỗi Alarm cụ thể nào)?
-
- Trong dây chuyền sản xuất hiện đại, cân đóng gói tự động hoàn toàn là “trái tim” quyết định tiến độ và chất lượng đầu ra. Một buổi sáng đẹp trời, nếu hệ thống này bỗng nhiên “từ chối” khởi động, đó không chỉ là sự cố kỹ thuật mà còn là bài toán kinh tế đau đầu khi toàn bộ dây chuyền đình trệ.
- Tại Băng Tải Thành Công, chúng tôi hiểu rằng “phòng bệnh hơn chữa bệnh”. Việc hiểu rõ nguyên nhân và thực hiện các biện pháp phòng ngừa từ sớm sẽ giúp doanh nghiệp duy trì mạch sản xuất thông suốt và bền bỉ.
1. Duy trì “nguồn sống” thông qua bảo trì định kỳ
Bảo trì không phải là việc chỉ làm khi máy hỏng. Để đảm bảo cân đóng gói luôn sẵn sàng hoạt động, doanh nghiệp cần một kế hoạch kiểm soát nghiêm ngặt:
- Kiểm tra hệ thống điện: Thường xuyên rà soát dây nguồn, phích cắm và các điểm đấu nối. Một mối nối lỏng hoặc dây dẫn bị mài mòn chính là thủ phạm hàng đầu khiến máy không thể nhận lệnh khởi động.
- Vệ sinh và hiệu chuẩn cảm biến (Loadcell): Bụi bẩn bám lâu ngày sẽ làm giảm độ nhạy của cảm biến. Hãy vệ sinh định kỳ để đảm bảo “mắt thần” của máy luôn trong trạng thái tinh tường nhất.
- Cập nhật phần mềm hệ thống: Đảm bảo bộ điều khiển PLC và các phần mềm quản lý luôn được đồng bộ phiên bản mới nhất để tránh các lỗi xung đột hệ thống tiềm ẩn.
2. Nâng tầm kỹ năng cho đội ngũ vận hành
Máy móc hiện đại luôn cần những “người bạn đồng hành” am hiểu. Kỹ năng của người vận hành ảnh hưởng trực tiếp đến tuổi thọ thiết bị:
- Chuẩn hóa quy trình SOP: Đào tạo nhân viên tuân thủ nghiêm ngặt quy trình khởi động và tắt máy. Việc tắt máy đột ngột hoặc sai quy trình thường dẫn đến lỗi hệ thống vào lần khởi động tiếp theo.
- Kỹ năng bắt bệnh nhanh: Trang bị cho công nhân những kiến thức cơ bản về các mã lỗi thường gặp để họ có thể xử lý ngay lập tức các sự cố nhỏ thay vì chờ đợi đội kỹ thuật.
3. Xây dựng “kế hoạch B” và dự trữ linh kiện
Dù phòng ngừa tốt đến đâu, rủi ro vẫn có thể xảy ra. Một doanh nghiệp thông minh luôn có phương án ứng phó khẩn cấp:
- Cơ chế phản ứng nhanh: Xác định rõ quy trình báo cáo và nhân sự kỹ thuật chịu trách nhiệm khi máy gặp sự cố khởi động để giảm thiểu thời gian “chết”.
- Kho linh kiện dự phòng: Luôn có sẵn các bộ phận dễ hỏng hoặc quan trọng như cầu chì, cảm biến, hoặc nút nguồn dự phòng để thay thế ngay khi cần thiết.
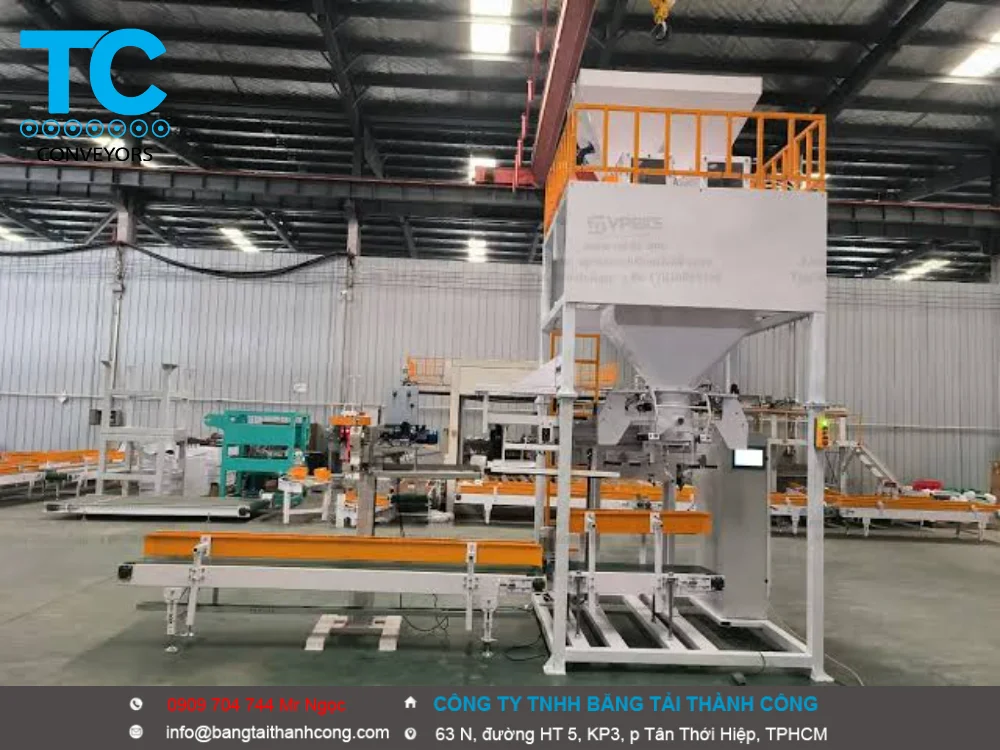
4. Ghi chép và phân tích dữ liệu vận hành
Mỗi lần máy gặp trục trặc đều là một “bài học” quý giá. Việc thiết lập nhật ký vận hành giúp doanh nghiệp:
- Theo dõi lịch sử lỗi: Phân tích tần suất và loại lỗi thường gặp để tìm ra nguyên nhân gốc rễ (do điện lưới không ổn định, do môi trường ẩm thấp hay do vận hành sai).
- Cải tiến liên tục: Dựa trên dữ liệu thực tế để đưa ra các biện pháp nâng cấp hoặc thay đổi môi trường đặt máy nhằm tối ưu hóa sự ổn định.
Việc ngăn chặn tình trạng cân đóng gói không khởi động được không chỉ là câu chuyện của kỹ thuật, mà là sự kết hợp giữa quản lý thiết bị và ý thức vận hành. Đầu tư cho phòng ngừa hôm nay chính là bảo vệ lợi nhuận cho ngày mai.
Công ty TNHH Băng tải Thành Công
-
-
- Địa chỉ: 63 N, Đường HT5, Khu phố 3, Phường tân thới hiệp, TPHCM
- Hotline: 0909 704 744 (Mr. Ngọc)
- Email: info@bangtaithanhcong.com
- website : www.bangtaithanhcong.com
-

)