

Giới thiệu Hệ thống phối trộn phân bón
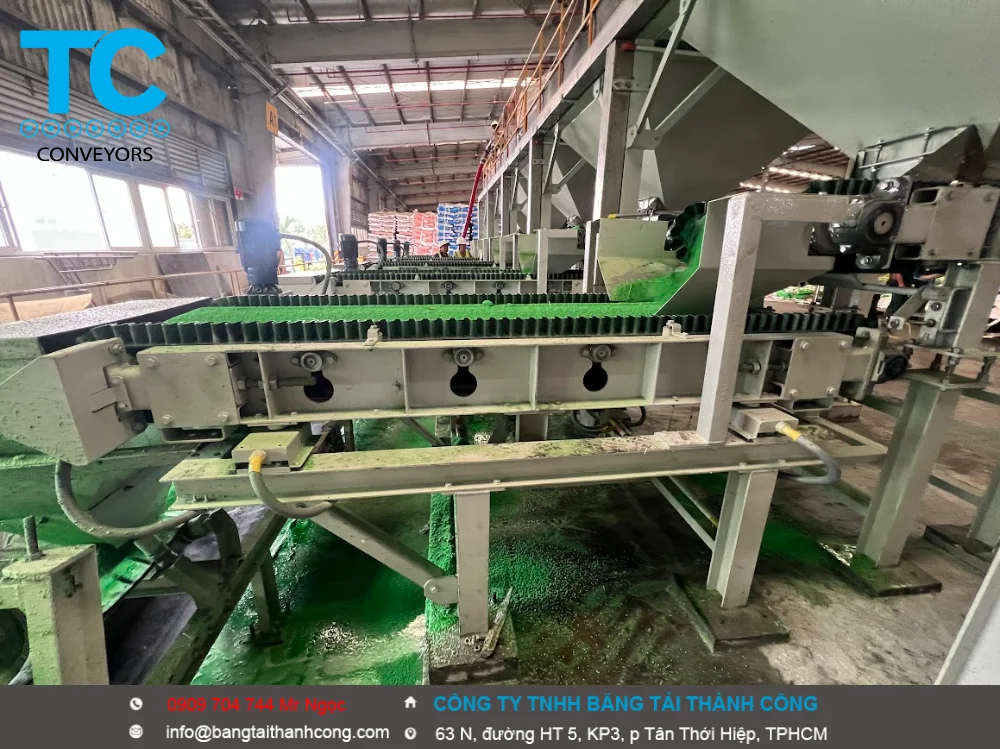
- Hệ thống phối trộn phân bón có thể đáp ứng các yêu cầu riêng biệt của sản xuất nông nghiệp. Là một công cụ hỗ trợ công nghệ quan trọng cho nền nông nghiệp hiện đại, Hệ thống phối trộn phân bón này có thể điều chỉnh chính xác tỷ lệ các chất dinh dưỡng khác nhau để đáp ứng hiệu quả nhu cầu dinh dưỡng riêng biệt của các loại cây trồng khác nhau ở các giai đoạn sinh trưởng khác nhau. Thông qua điều khiển thông minh và phân tích dữ liệu, hệ thống đạt được sự hiểu biết chính xác về điều kiện đất và đặc điểm cây trồng, cung cấp các giải pháp phân bón tùy chỉnh cho sản xuất nông nghiệp.Trong thực tiễn sản xuất nông nghiệp, hệ thống phối trộn phân bón đã chứng minh những lợi ích đáng kể: thứ nhất, chúng cải thiện việc sử dụng phân bón và giảm lãng phí tài nguyên; thứ hai, chúng thúc đẩy sự phát triển khỏe mạnh của cây trồng, tăng năng suất và chất lượng; và thứ ba, chúng giảm ô nhiễm môi trường và thúc đẩy phát triển nông nghiệp bền vững. Với những tiến bộ công nghệ không ngừng, hệ thống phối trộn phân bón sẽ đóng vai trò quan trọng hơn nữa trong sự phát triển của nông nghiệp chính xác, góp phần đạt được các mục tiêu hiện đại hóa nông nghiệp.
-
So sánh Phối trộn liên tục (Băng tải) và Phối trộn theo mẻ (Mẻ cân)
Tiêu chí Hệ thống Phối trộn Băng tải Liên tục Hệ thống Cân mẻ (Batching) Năng suất Cực kỳ lớn (30 – 100 tấn/giờ), chạy liên tục không dừng. Trung bình, phải đợi cân xong từng mẻ mới xả. Độ đồng đều Các dải nguyên liệu rải đều và chồng lên nhau ngay trên băng thu gom nên độ hòa trộn sơ bộ rất tốt. Nguyên liệu đổ thành đống trong thùng cân, phụ thuộc hoàn toàn vào thời gian trộn của máy trộn. Diện tích lắp đặt Tiết kiệm chiều cao nhà xưởng, trải dài theo phương ngang. Yêu cầu nhà xưởng rất cao để xếp chồng các phễu cân lên nhau. Ứng dụng tối ưu Nhà máy phân bón vô cơ NPK quy mô lớn, trạm trộn bê tông, xi măng. Nhà máy dược phẩm, thức ăn chăn nuôi cần độ chính xác tới từng gram. Để tôi có thể tư vấn cấu hình thiết bị, tính toán công suất động cơ và thiết kế hệ thống điều khiển tối ưu nhất, bạn có thể chia sẻ thêm:- Hệ thống này dự kiến phối trộn bao nhiêu thành phần nguyên liệu (bao nhiêu phễu cấp liệu)?
- Tổng năng suất yêu cầu của toàn dây chuyền là bao nhiêu tấn/giờ?
- Nguyên liệu của bạn chủ yếu là dạng hạt khô rời (như hạt đạm, kali mảnh) hay dạng bột ẩm (như phân hữu cơ)?

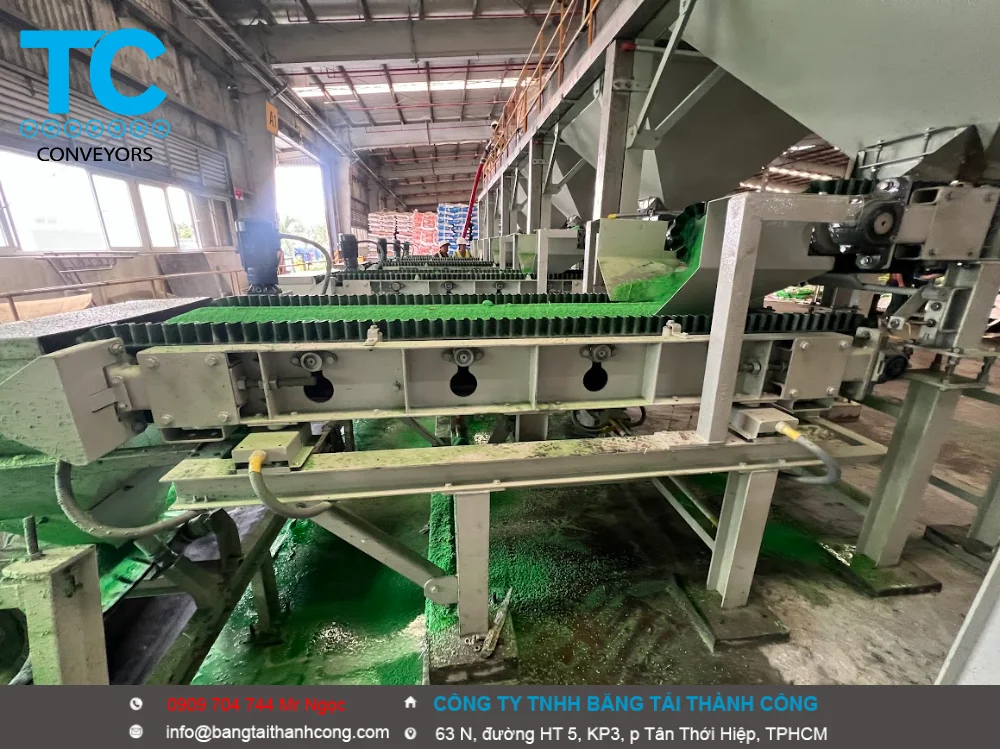
- Cân băng tải tốc độ biến đổi (cân định lượng băng tải) là thiết bị cơ khí dùng để cân, định lượng và vận chuyển định lượng liên tục các vật liệu rắn dạng khối (khối, hạt, bột, v.v.). Nó được sử dụng rộng rãi trong các ngành công nghiệp như xi măng, khai thác mỏ, vật liệu xây dựng, ngũ cốc và hóa chất. Thiết bị này nổi tiếng về tính ổn định, độ tin cậy, hiệu quả chi phí cao và độ bền. Đây là sản phẩm công nghệ cao tích hợp chức năng vận chuyển, cân, định lượng và kiểm soát định lượng.Cân băng tải tốc độ biến đổi là thiết bị lý tưởng cho việc cân và cấp liệu liên tục các vật liệu rời. Chúng là các sản phẩm cơ điện tích hợp chức năng vận chuyển, cân và kiểm soát định lượng, nổi tiếng về độ ổn định, độ tin cậy, hiệu quả chi phí và độ bền. Có khả năng thích ứng với nhiều môi trường sản xuất khác nhau, chúng liên tục cấp liệu và định lượng các loại vật liệu dạng cục và dạng hạt (như đá vôi, bột sắt và đất sét) và vật liệu dạng bột (như tro bay và xi măng), cung cấp dữ liệu định lượng chính xác cho việc kiểm soát và quản lý sản xuất trong nhiều môi trường công nghiệp khác nhau. Được trang bị giao diện truyền thông máy tính chủ RS485, chúng có thể được tích hợp với một bộ điều khiển trung tâm để tạo thành một hệ thống DCS.Được sử dụng rộng rãi trong các ngành vật liệu xây dựng, luyện kim, điện lực, hóa chất, than đá, luyện cốc, khai thác mỏ, thuốc lá, ngũ cốc, bảo vệ môi trường và cảng biển, với độ chính xác định lượng ≤±1%, đây là lựa chọn lý tưởng để thay thế thiết bị nhập khẩu. Lưu lượng cấp liệu: 0,05 m³/h-1000 m³/h. Chiều rộng băng tải: 500 mm-1800 mm. Khoảng cách tâm trống: 1000 mm-8000 mm. Kích thước cụ thể có thể được tùy chỉnh theo yêu cầu của người sử dụng.
- Cân băng tải tốc độ thay đổi hoặc cân băng tải tốc độ không đổi) là thiết bị định lượng động chuyên dụng để cân liên tục, cấp liệu theo mẻ và định lượng các loại vật liệu dạng rời, dạng hạt và dạng bột. Chúng được sử dụng rộng rãi trong các ngành công nghiệp như vật liệu xây dựng, xi măng, hóa chất, than đá, khai thác mỏ, gốm sứ, thủy tinh, luyện kim, ngũ cốc, phân bón, thức ăn chăn nuôi, cảng biển, điện lực, luyện cốc và bảo vệ môi trường
-
Khi sử dụng cân băng tải làm thiết bị cấp liệu trực tiếp, lượng cấp liệu là tích của trọng lượng vật liệu và tốc độ băng tải. Dựa trên giá trị đã cài đặt, cân băng tải tự động điều chỉnh tốc độ băng tải để đạt được mục đích ổn định dòng chảy vật liệu. Đây cũng là cách thực hiện trong hầu hết các trường hợp.
-
Điều chỉnh tốc độ được sử dụng để kiểm soát và duy trì tải trọng bề mặt không đổi. Phương pháp này được sử dụng trong ngành phân bón

- Tốc độ băng tải càng cao thì độ chính xác của cân băng tải càng thấp. Với điều kiện đảm bảo một lớp vật liệu nhất định, tốc độ băng tải càng thấp thì độ chính xác càng tốt. Khi sử dụng cân băng tải điều chỉnh tốc độ làm thiết bị cân trong hệ thống cấp liệu sơ bộ, phương pháp điều khiển phải được xử lý khác nhau tùy thuộc vào vòng điều khiển. Việc hiệu chuẩn điểm 0 của cân băng tải nên được kiểm tra hai ngày một lần, hiệu chuẩn hàng tuần và hiệu chuẩn thực tế khi có sự thay đổi theo mùa đáng kể. Băng tải phải chạy trên đường tâm của các con lăn dẫn hướng trong khu vực cân cả trong điều kiện không tải và có tải. Khi có tải lệch tâm, bộ cấp liệu băng tải điều chỉnh tốc độ phải điều chỉnh tải trọng. Tải trọng băng tải không được vượt quá 125% giới hạn công suất của thiết bị; nếu không, nó sẽ làm hỏng cảm biến cân và gây ra phép đo không ổn định và không chính xác. Ngược lại, đối với toàn thang đo, tải trọng dòng chảy quá thấp sẽ dẫn đến độ chính xác thấp hơn. Do đó, bộ cấp liệu băng tải trong khai thác mỏ yêu cầu tải trọng băng tải nằm trong khoảng từ 60% đến 80% công suất vận chuyển để đạt được độ chính xác lý tưởng. Trong quá trình sử dụng, hãy đảm bảo khu vực cân băng tải điều chỉnh tốc độ sạch sẽ, không có vật liệu, đá và bụi bẩn. Các tính năng chính bao gồm cấu trúc đơn giản, cân chính xác, vận hành thuận tiện và bảo trì thấp. Nó được sử dụng rộng rãi trong ngành điện để định lượng than đưa vào lò và nhà máy; trong ngành luyện kim để định lượng liên tục các loại vật liệu dạng cục và dạng bột; và trong các hệ thống thiêu kết và luyện cốc để định lượng nguyên liệu. Các hướng dẫn khác: Các con lăn cân và các bộ phận truyền động đo tốc độ nên được bôi trơn 1-2 lần mỗi năm. Việc bôi trơn có thể làm thay đổi độ chính xác của băng tải và cân; do đó, cần thực hiện hiệu chuẩn điểm 0 sau khi bôi trơn.

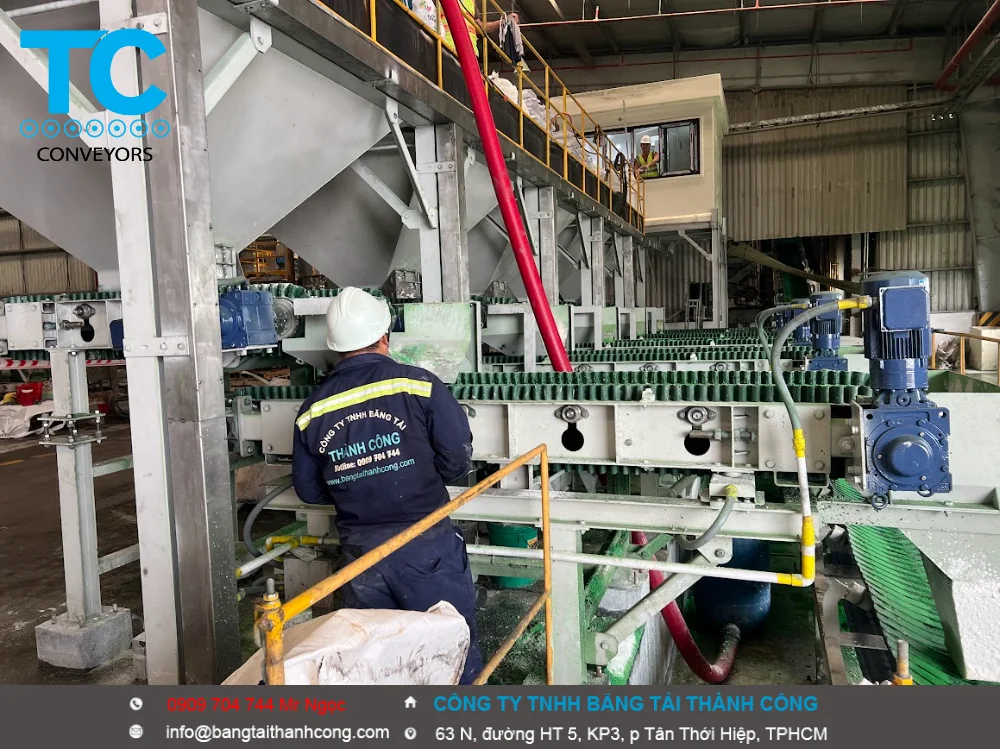
- Máy cấp liệu định lượng và cân là thuật ngữ chung dùng để chỉ máy cấp liệu định lượng, cân định lượng theo mẻ, v.v. Đây là thiết bị tích hợp chức năng vận chuyển và định lượng. Nó chủ yếu bao gồm khung băng tải, động cơ giảm tốc, cân băng tải, cảm biến trọng lượng, cảm biến tốc độ, bộ biến tần và bộ điều khiển điện.
- Độ chính xác điều khiển của các thiết bị cấp liệu định lượng và cân thường tốt hơn 0,1%, sai số tích lũy động ≤1%, độ nhạy tốt hơn 1%, và năng suất vận chuyển là 1-700 (tấn/giờ). Khi đặt hàng, bạn cần cung cấp khoảng cách vận chuyển, mật độ vật liệu, khối lượng vận chuyển, v.v. Đối với các thiết bị cấp liệu định lượng có khoảng cách vận chuyển tương đối dài, nếu bạn muốn thiết bị cấp liệu định lượng chính xác và ổn định hơn, bạn cần nhờ kỹ sư chuyên nghiệp tùy chỉnh giải pháp dựa trên điều kiện làm việc và nhu cầu của khách hàng.
- Phạm vi ứng dụng hệ thống phối trộn phân bón: Thích hợp cho các ứng dụng yêu cầu vận chuyển liên tục và cấp liệu có kiểm soát các vật liệu dạng bột, dạng hạt và dạng rời;
Cấu tạo sản phẩm Hệ thống phối trộn phân bón Băng tải cấp liệu lưu lượng không đổi, bộ biến tần và hệ thống điều khiển điện;
Đặc điểm sản phẩm: Cấu trúc đơn giản, vận hành linh hoạt và tốc độ cấp liệu có thể điều chỉnh;
Chức năng sản phẩm: Thiết bị có tính năng tự động theo dõi điểm 0, bảo vệ dữ liệu, nhắc nhở menu, đầu ra dòng điện tương tự và giao diện truyền thông RS-485 để điều khiển tập trung bằng máy tính công nghiệp. - Giá thành hệ thống phối trộn phân bón chịu ảnh hưởng bởi nhiều yếu tố, bao gồm mức độ tự động hóa, thông số kỹ thuật, vật liệu, thương hiệu và chức năng; nhìn chung, mức độ tự động hóa càng cao thì giá càng cao. Tránh đầu tư quá mức. Cân nhắc tất cả các yếu tố này, các công ty nên lựa chọn thiết bị phù hợp nhất dựa trên nhu cầu sản xuất, ngân sách và kế hoạch phát triển dài hạn của mình.
-
- Treo hoặc đặt các quả cân chuẩn (M1) lên các vị trí móc treo đối xứng thiết kế sẵn quanh phễu cân. Khối lượng quả cân chuẩn tối ưu nên đạt từ 20% đến 80% công suất chứa tối đa của phễu.
- Nhập chính xác tổng giá trị khối lượng quả cân thực tế vào màn hình.
- Nhấn lệnh Span Calibration. Đầu hiển thị sẽ tự động tính toán hệ số góc tuyến tính để chuyển đổi điện áp của Loadcell thành số ký hiển thị chính xác. Sau khi xong, lấy quả cân ra để kiểm tra xem cân có trả về đúng số 0 hay không.
Hiệu chuẩn và cài đặt hệ thống cân phối trộn tự động (Automatic Batching/Blending Scale) là quy trình tích hợp giữa kỹ thuật đo lường chính xác và lập trình điều khiển tự động hóa. Hệ thống này thường điều khiển nhiều phễu chứa nguyên liệu khác nhau để xả vào một bồn cân chung (hoặc cân riêng biệt) theo một công thức (Recipe) cài đặt sẵn trên màn hình HMI/PLC hoặc đầu cân chuyên dụng.Dưới đây là giải pháp kỹ thuật chi tiết hướng dẫn trọn gói quy trình cài đặt thông số và hiệu chuẩn chuẩn công nghiệp:PHẦN 1: QUY TRÌNH HIỆU CHUẨN CÂN (CALIBRATION)Quy trình hiệu chuẩn tải tĩnh phải được thực hiện cho từng phễu cân riêng biệt trong hệ thống phối trộn để đảm bảo tất cả các đầu vào đều chính xác.
[Vệ sinh cơ khí / Xả cạn phễu] ➔ [Hiệu chuẩn Zero] ➔ [Đặt quả cân chuẩn] ➔ [Hiệu chuẩn Span] ➔ [Kẹp chì bảo mật]Bước 1: Chuẩn bị mặt bằng kỹ thuật-
- Xả cạn phễu: Đảm bảo toàn bộ vật liệu trong phễu trộn được xả sạch 100%. Các cơ cấu rung (vibrator) hoặc cánh khuấy chống tạo vòm phải tắt hoàn toàn.
- Vệ sinh điểm tựa Loadcell: Kiểm tra các cảm biến lực (Loadcell). Đảm bảo các dây cáp tín hiệu không bị căng, không có dị vật, đá kẹt hoặc bụi bám tảng chèn ép vào thanh giảm chấn (anti-vibration) của phễu.
- Ổn định nhiệt độ: Bật nguồn tủ điện điều khiển trước 30 phút để các vi mạch ổn định điện áp dòng điện.
Bước 2: Hiệu chuẩn điểm KHÔNG (Zero Calibration)-
- Khi phễu cân hoàn toàn rỗng và tĩnh lặng (không rung lắc), truy cập vào chế độ Calib của đầu cân (hoặc trang Calib trên màn hình HMI).
- Chọn lệnh Zero Calibration. Hệ thống sẽ ghi nhận giá trị điện áp mV nền hiện tại và quy ước giá trị này ứng với 0.0 kg.
Bước 3: Hiệu chuẩn dải đo (Span Calibration) -
PHẦN 2: CÀI ĐẶT THÔNG SỐ PHỐI TRỘN TỰ ĐỘNG (SETUP)Đối với hệ thống phối trộn tự động, việc cài đặt đúng các thông số logic trong PLC/Đầu cân quyết định năng suất và độ đồng đều của mẻ trộn.1. Cài đặt Cấp liệu đa cấp độ (Fast / Slow Feed)Để đạt tốc độ nhanh nhưng vẫn giữ độ chính xác cao, mỗi nguyên liệu thành phần phải được xả theo 2 hoặc 3 giai đoạn:-
- Cài đặt xả thô (Fast Feed): Van mở hoàn toàn hoặc vít tải chạy tần số cao (45-50Hz) để đẩy nhanh nguyên liệu vào bồn, chiếm khoảng 85% – 90% khối lượng mục tiêu.
- Cài đặt xả tinh (Slow Feed): Khi cân đạt tới điểm chuyển đổi (Cut-off point), van xả khép lại chỉ chừa khe hở nhỏ hoặc vít tải giảm tốc độ xuống thấp (10-15Hz). Giai đoạn này giúp rải từ từ từng chút nguyên liệu để kiểm soát chính xác điểm dừng.
2. Cài đặt Bù sai số dòng bay (In-flight / Free Fall Compensation)-
- Khái niệm: Khi hệ thống tự động ra lệnh đóng van xả tinh, vẫn luôn có một lượng nguyên liệu đang bay lơ lửng trên không trung chưa kịp rơi xuống phễu cân. Lượng nguyên liệu này rơi xuống sau sẽ làm mẻ cân bị thừa ký (dương tải).
- Giải pháp cài đặt: Bật tính năng Auto In-flight trên bộ điều khiển phối trộn. Máy sẽ tự động tính lượng “dòng bay” của mẻ trước để chủ động ngắt lệnh xả sớm hơn ở mẻ sau (Ví dụ: Cần cân 100kg, máy tự động đóng van khi cân vừa chạm mức 99.1kg, lượng 0.9kg đang bay rơi xuống là vừa vặn đủ 100kg).
3. Cài đặt Thời gian trễ ổn định (Settling / Dwell Time)-
- Khi dòng vật liệu ngắt, xung lực rơi và chuyển động cơ khí sẽ làm phễu cân bị dao động, số cân bị nhảy liên tục trong vài tích tắc.
- Cần cài đặt Settling Time khoảng 1.0 đến 2.5 giây. PLC sẽ đợi hết khoảng thời gian trễ này để số ký ổn định hoàn toàn, sau đó mới chụp (lưu) giá trị khối lượng mẻ rồi mới kích hoạt mở van xả mẻ hoặc chuyển sang cân thành phần tiếp theo.
4. Cài đặt Dung sai cho phép (Tolerance Limit) và Khóa liên động (Interlock)-
- Dung sai (Over/Under Tolerance): Thiết lập biên độ lỗi cho phép cho từng thành phần (ví dụ: ± 0.2% cho nguyên liệu chính, ± 0.5% cho phụ gia).
- Xử lý lỗi tự động: Nếu mẻ cân bị vượt quá dung sai (do kẹt van gây thừa liệu), hệ thống tự động phải kích hoạt chế độ Interlock (Khóa an toàn): Dừng toàn bộ dây chuyền, bật đèn còi báo động (Alarm) và không cho phép xả mẻ trộn vào bồn khuấy cho đến khi người vận hành nhấn nút xác nhận xử lý thủ công (Acknowledge).
💡 Khuyến nghị Bảo mật Hệ thống sau Cài đặt-
- Đóng khóa bảo mật (Calibration Lock): Gạt công tắc chuyển mạch vật lý bên trong đầu cân sang chế độ khóa calib để ngăn chặn việc vô tình thay đổi thông số đo lường.
- Phân quyền tài khoản trên HMI: Thiết lập tài khoản Operator (chỉ được chọn công thức Recipe và nhấn Start/Stop) và tài khoản Admin/Technical (có mật khẩu riêng để thay đổi thông số thời gian trễ, hệ số K-Factor, cấu hình phần cứng).
Để nhận được sơ đồ đấu nối hoặc các bước bấm nút cài đặt chuẩn xác nhất, bạn có thể cho tôi biết:- Hệ thống của bạn đang phối trộn theo dạng Cân cộng dồn mẻ trên 1 phễu chung hay Mỗi nguyên liệu có 1 phễu cân riêng biệt rồi xả vào bồn trộn?
- Tên nhãn hiệu / mã Model của bộ điều khiển hoặc đầu cân bạn đang sử dụng (ví dụ: Siemens PLC S7-1200, đầu cân định lượng Keli GMT-P1, Rice Lake 920i, Mettler Toledo) là gì?
Công ty TNHH Băng tải Thành Công
-
-
- Địa chỉ: 63 N, Đường HT5, Khu phố 3, Phường tân thới hiệp, TPHCM
- Hotline: 0909 704 744 (Mr. Ngọc)
- Email: info@bangtaithanhcong.com
- website : www.bangtaithanhcong.com
-

)