
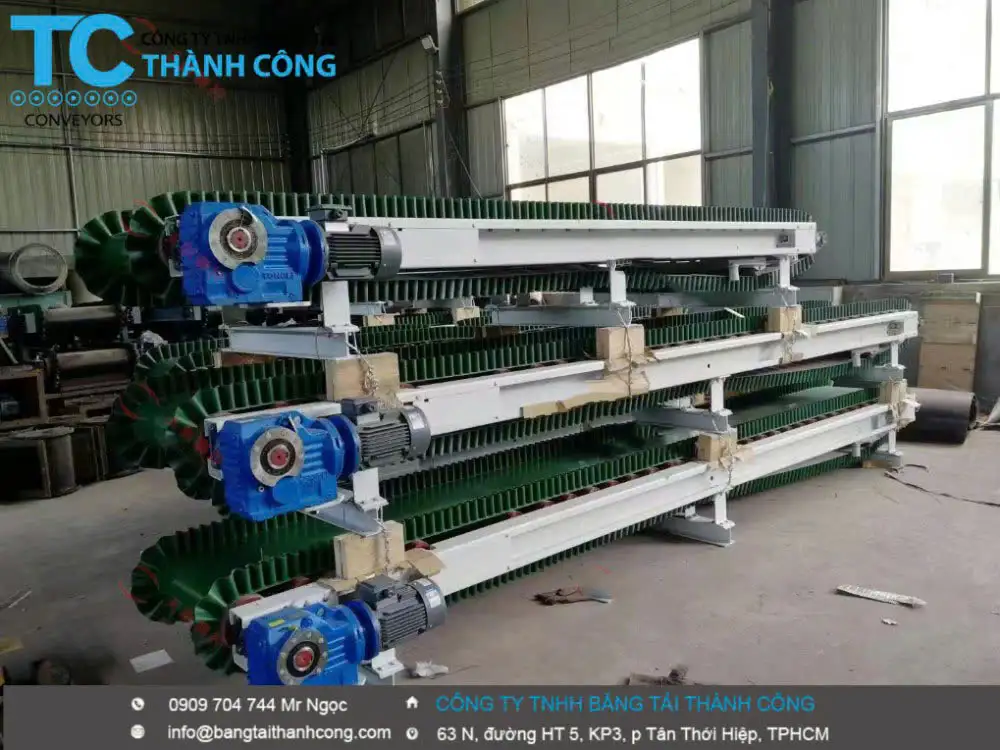
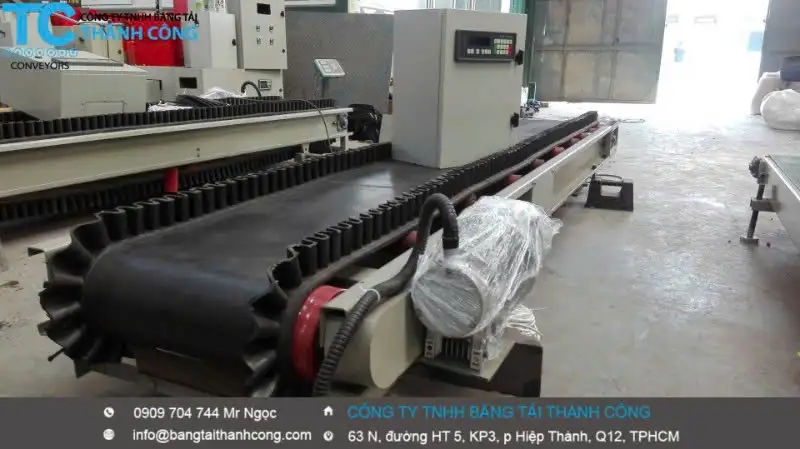
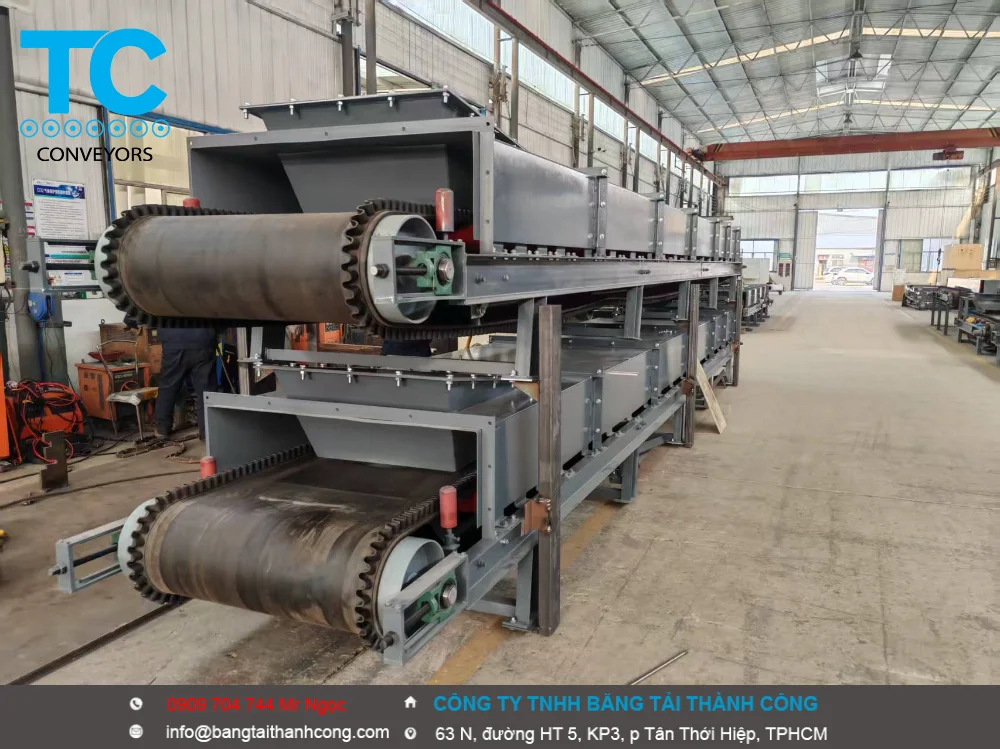
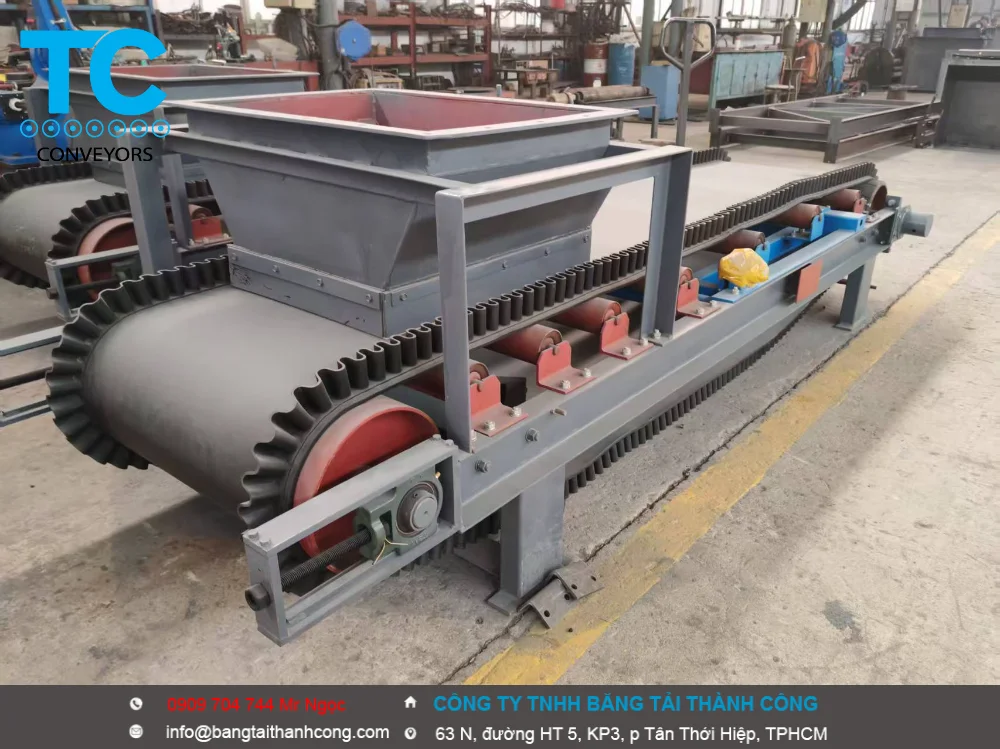
Băng tải cân định lượng nguyên liệu đầu vào lò hơi
- Để kiểm soát băng tải định lượng cấp liệu cho lò hơi (đốt than, trấu, dăm gỗ, biomass) hoạt động chính xác và ổn định, giải pháp tối ưu nhất hiện nay là Hệ thống điều khiển vòng kín PID liên động trực tiếp với DCS lò hơi. Hệ thống này không chạy độc lập mà đóng vai trò như “buồng phổi”, tự động tăng/giảm lượng nhiên liệu nạp vào dựa trên nhu cầu phụ tải của lò.
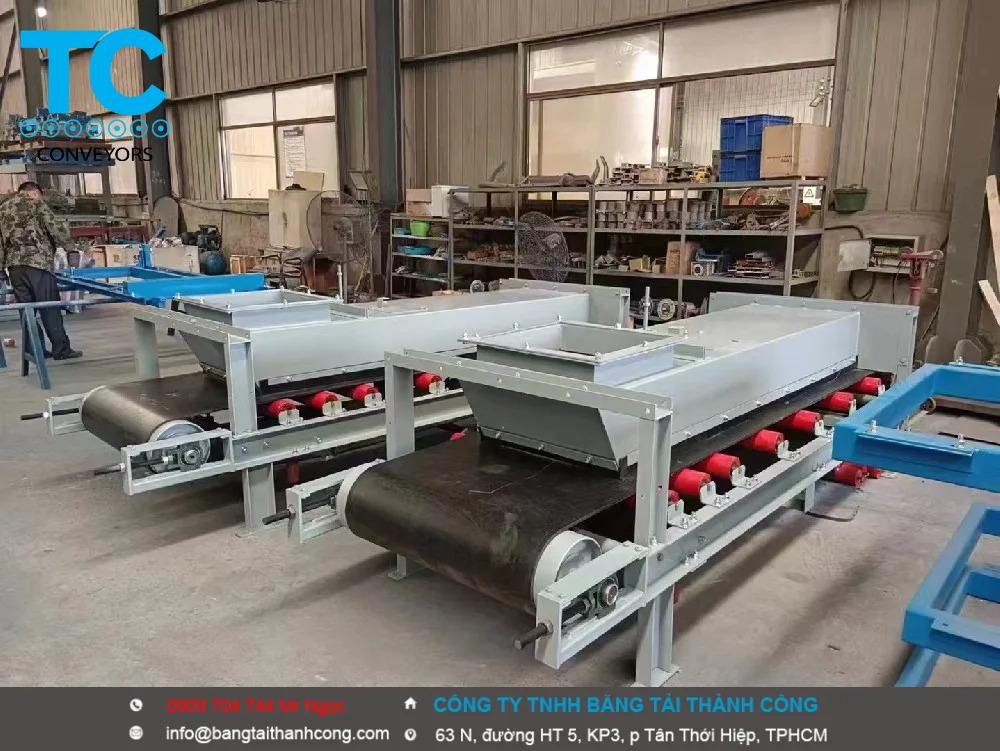
Dưới đây là kiến trúc giải pháp kiểm soát toàn diện và sơ đồ thuật toán vận hành cho lò hơi:
- Kiến trúc điều khiển và kết nối mạng lò hơi
Hệ thống kiểm soát băng tải định lượng lò hơi được chia làm 3 tầng chức năng chặt chẽ:
- Tầng chấp hành & Cảm biến:
- Đo lường: Cụm Cầu cân Loadcell (đo tải trọng kg/m) + Encoder tốc độ cao (đo vận tốc băng m/s).
- Chấp hành: Biến tần (Inverter) điều khiển Động cơ giảm tốc kéo băng tải.
- Tầng điều khiển cục bộ (Local Control): Đầu cân định lượng chuyên dụng (như Siemens SIWAREX, Schenck Process) hoặc Bộ điều khiển PLC (Siemens S7-1200/1500). Tầng này xử lý tín hiệu analog tốc độ cao, lọc nhiễu cơ khí và chạy thuật toán PID để xuất lệnh điều khiển biến tần sau mỗi mili-giây.
- Tầng giám sát trung tâm (DCS/SCADA Lò hơi): Máy tính phòng điều khiển trung tâm kết nối với PLC qua mạng truyền thông công nghiệp (Modbus TCP/IP, Profinet). Từ đây, kỹ sư có thể giám sát lưu lượng tức thời (tấn/h), khối lượng tích lũy (tấn) và cài đặt lưu lượng mong muốn.
- Thuật toán kiểm soát cốt lõi cho Lò hơi
- Điều khiển vòng kín PID liên động Áp suất hơi (Steam Pressure Loop)
Băng tải định lượng lò hơi không chạy ở một tốc độ cố định mà biến thiên liên tục theo áp suất hơi chính:
- Khi các hộ tiêu thụ phía dưới tăng tải → Áp suất hơi chính của lò bị sụt giảm.
- Hệ thống DCS của lò hơi tính toán sai lệch áp suất và tự động nâng Giá trị cài đặt lưu lượng (Setpoint) truyền xuống cho PLC băng tải cân.
- PLC nhận Setpoint mới, ngay lập tức tăng tần số biến tần, đẩy tốc độ băng tải nhanh hơn để nạp thêm nhiên liệu vào buồng đốt, giúp kéo áp suất hơi về mức cân bằng.
- Thuật toán bù trễ dòng liệu (Material Transport Delay)
Từ lúc băng tải tăng tốc đưa liệu ra khỏi phễu chứa cho đến khi liệu rơi vào buồng đốt và bắt đầu cháy sinh nhiệt luôn có một khoảng thời gian trễ (Time Delay).
- Giải pháp: PLC áp dụng thuật toán điều khiển dự báo (như Smith Predictor) kết hợp bộ lọc nhiễu số. Khi áp suất hơi biến động, hệ thống sẽ thay đổi lưu lượng từ từ theo biểu đồ dốc (Ramp) thay vì tăng đột ngột, giúp tránh hiện tượng “ngộp lò” sinh khói đen hoặc dao động sóng (lúc thừa lúc thiếu liệu liên tục).
- Tự động kiểm soát và hiệu chuẩn điểm “0” (Automatic Zero Tracking)
Môi trường lò hơi rất nhiều bụi than, bụi tro sinh khối. Sau vài ca chạy, bụi bẩn sẽ bám vào mặt trong dây băng hoặc kẹt vào con lăn, làm tăng trọng lượng ảo (cân báo có liệu dù băng đang chạy rỗng).
- Giải pháp: Khi hệ thống DCS phát lệnh dừng cấp liệu tạm thời (hoặc khi lò chạy không tải), PLC sẽ kích hoạt chế độ tự động trừ bì (Tare) sau khi băng tải chạy đủ 1–2 chu kỳ vòng băng, đưa cân về mức 0 chuẩn xác tuyệt đối, triệt tiêu sai số tích lũy.
- Giải pháp kiểm soát mở rộng chống sự cố lò hơi
- Tự động phối trộn tỷ lệ (Multi-Fuel Mixing): Với lò hơi đốt mix (Ví dụ: 70% Than + 30% Trấu), giải pháp sử dụng 2 băng tải cân độc lập. PLC trung tâm sẽ kiểm soát tỷ lệ này. Khi lò đòi hỏi tăng tải, cả 2 băng tải cùng tăng tốc đồng bộ nhưng tỷ lệ 7:3 giữa Than và Trấu luôn được giữ chuẩn xác.
- Bù khối lượng theo độ ẩm trực tuyến (Moisture Compensation): Nhiên liệu sinh khối (dăm gỗ, vỏ cây) ẩm ướt do thời tiết sẽ làm giảm nhiệt trị (calo). Giải pháp tích hợp thêm một Cảm biến đo độ ẩm trực tuyến bằng sóng vi ba (Microwave Moisture Sensor) tại phễu cấp liệu. PLC sẽ tự động nhân hệ số bù: Nếu liệu ẩm, băng tải sẽ tự động chạy nhanh hơn để đảm bảo lượng “vật chất khô” nạp vào buồng đốt không bị thiếu hụt.
- Các tính năng bảo vệ an toàn bắt buộc
Để đảm bảo lò hơi vận hành liên tục 24/7 không bị gián đoạn, hệ thống kiểm soát băng tải phải tích hợp các cảm biến bảo vệ liên động (Interlock):
| Thiết bị giám sát | Chức năng kiểm soát | Hành động của hệ thống khi sự cố |
| Cảm biến chống trượt băng (Speed Encoder rulo bị động) | Phát hiện dây băng bị trùng, trượt trên rulo chủ động do quá tải hoặc kẹt liệu. | Lập tức ngắt biến tần dừng băng để tránh ma sát gây cháy dây băng tải. |
| Công tắc lệch băng (Belt Misalignment Switch) | Phát hiện dây băng tải bị chạy lệch sang trái hoặc phải vượt ngưỡng an toàn. | Xuất cảnh báo trên SCADA để công nhân bôi trơn hoặc căn chỉnh lại con lăn. |
| Cảm biến dòng rò/Quá tải xích gạt | Phát hiện dòng điện động cơ tăng vọt do kẹt đá, dị vật kim loại lớn trong nhiên liệu. | Dừng khẩn cấp băng tải cấp liệu, đóng cửa phễu chặn để bảo vệ Loadcell và buồng đốt. |
- Một giải pháp kiểm soát băng tải định lượng lò hơi đúng tiêu chuẩn công nghiệp không chỉ dừng lại ở việc cân xem “đã cấp bao nhiêu tấn”, mà phải là sự phối hợp nhịp nhàng giữa biến tần, thuật toán PID xử lý trễ, bù độ ẩm và liên động khép kín với áp suất hơi của hệ thống DCS trung tâm. Điều này giúp nhà máy tối ưu hóa hiệu suất cháy (cháy kiệt nhiên liệu), tiết kiệm chi phí năng lượng và kéo dài tuổi thọ cho vách ướt buồng đốt.
- Băng tải cân nguyên liệu đầu vào lò hơi là một hệ thống tự động kết hợp giữa băng tải (để vận chuyển) và hệ thống cân điện tử (để đo lường). Mục đích chính của nó là vận chuyển và đo lường chính xác khối lượng nhiên liệu rắn (như than, trấu, mùn cưa, dăm gỗ…) được cấp liên tục vào buồng đốt lò hơi.
- Việc đo lường chính xác này rất quan trọng để kiểm soát quá trình cháy, tối ưu hóa hiệu suất lò hơi và quản lý chi phí nhiên liệu.
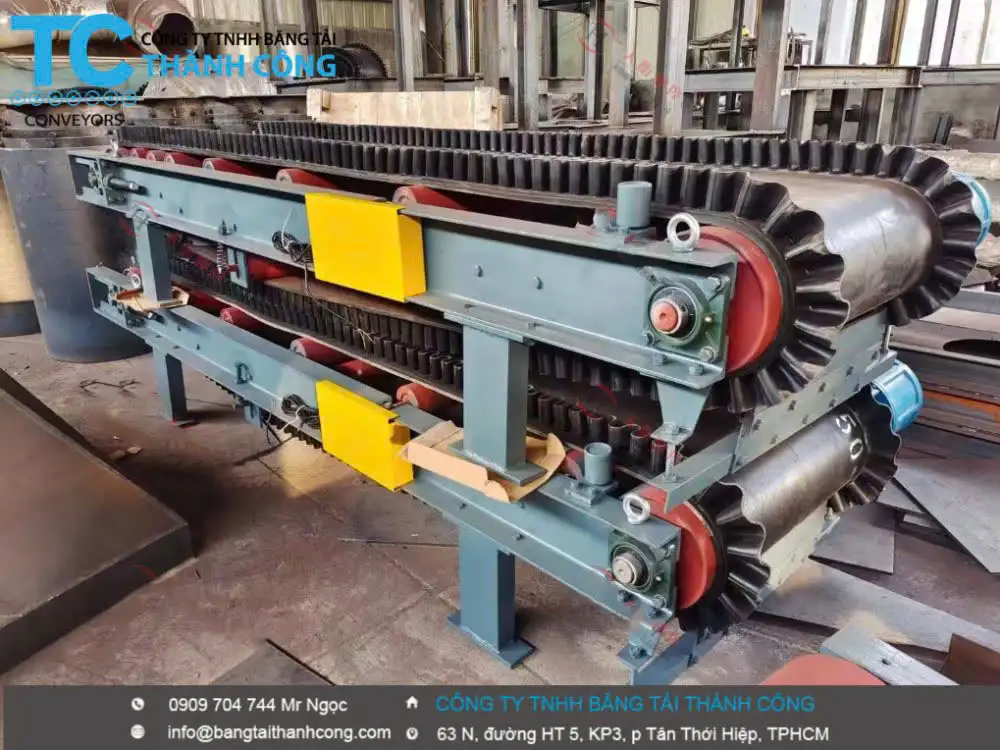
Mục đích & Lợi ích Băng tải cân định lượng nguyên liệu đầu vào lò hơi
- Kiểm soát quá trình đốt: Đảm bảo tỷ lệ nhiên liệu và không khí tối ưu, giúp nhiên liệu cháy kiệt, tăng hiệu suất lò và giảm phát thải.
- Vận hành ổn định: Giúp duy trì nguồn nhiệt và áp suất hơi ổn định, đáp ứng đúng nhu cầu sản xuất.
- Quản lý nhiên liệu: Ghi nhận chính xác tổng lượng nhiên liệu đã tiêu thụ, phục vụ việc thống kê chi phí, định mức và lập kế hoạch.
- Tự động hóa: Giảm nhân công vận hành thủ công, tăng tính an toàn và độ chính xác so vơi việc cấp liệu thủ công.
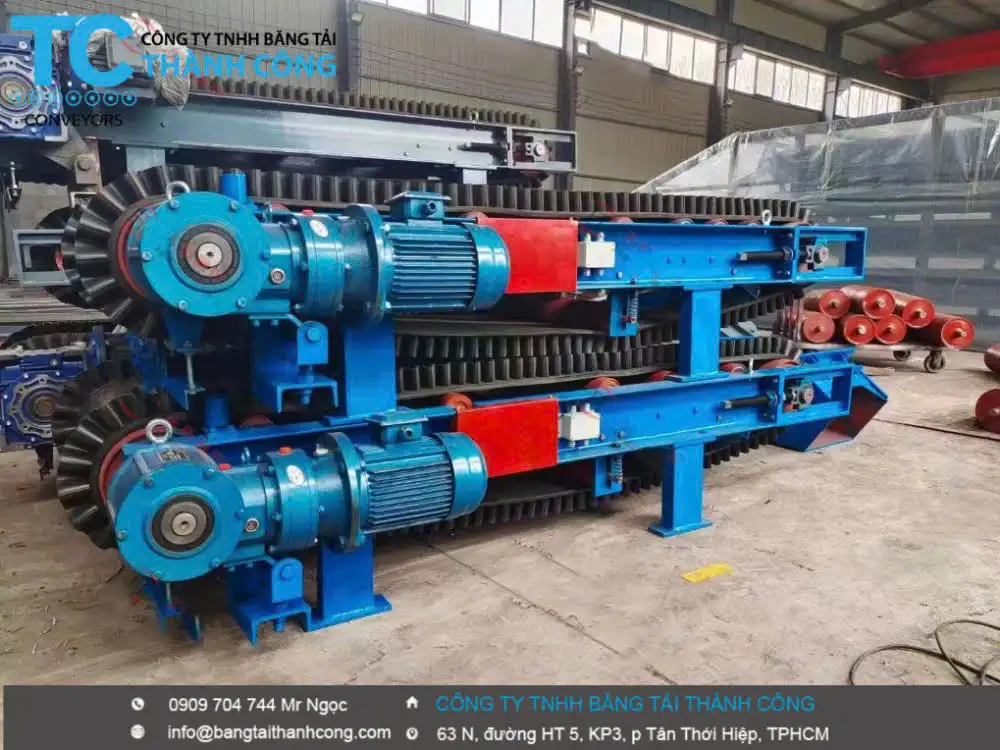
Cấu tạo & Nguyên lý hoạt động Băng tải cân định lượng nguyên liệu đầu vào lò hơi
Về cơ bản, đây là một băng tải thông thường được gắn thêm một hệ thống cân chuyên dụng. Các bộ phận chính của hệ thống cân bao gồm:
- Khung băng tải và Dây băng: Tương tự băng tải thường, dùng để di chuyển vật liệu.
- Cảm biến tải trọng (Loadcell): Đây là “trái tim” của hệ thống cân. Loadcell được lắp đặt bên dưới một đoạn băng tải để đo trọng lượng của vật liệu đang đè lên dây băng tại thời điểm đó.
- Cảm biến tốc độ (Encoder/Speed Sensor): Được gắn vào rulo (trục quay) của băng tải để đo chính xác tốc độ di chuyển của dây băng.
- Bộ điều khiển/Hiển thị (Indicator/Controller): Đây là “bộ não” của hệ thống. Nó nhận tín hiệu đồng thời từ Loadcell (biết được trọng lượng) và Cảm biến tốc độ (biết được quãng đường).
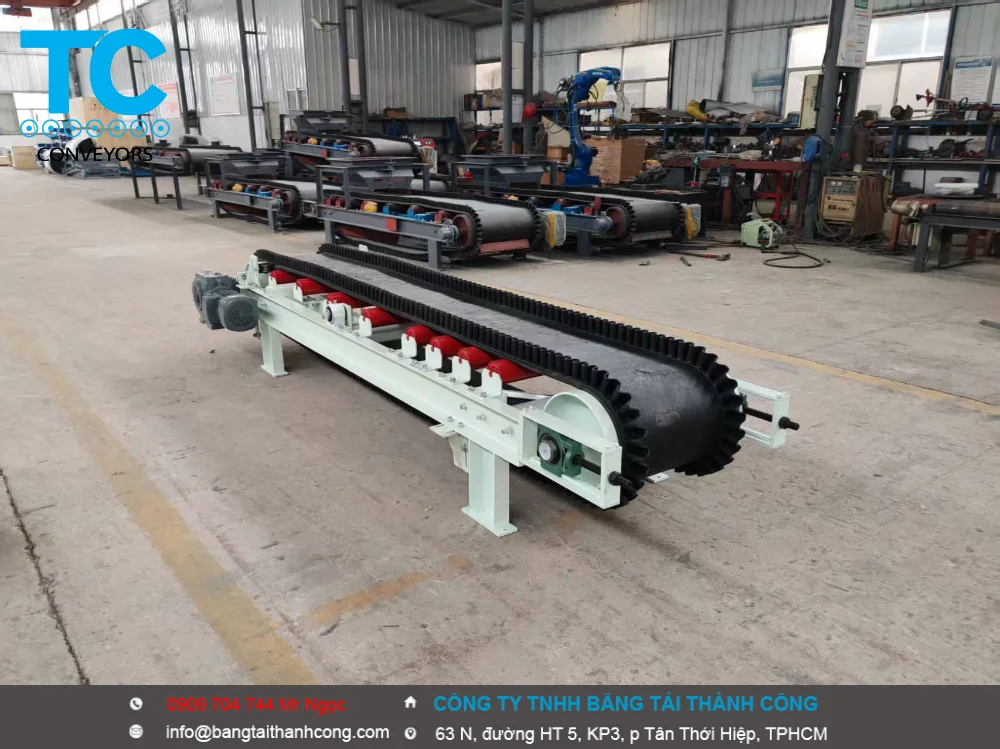
Nguyên lý hoạt động Băng tải cân định lượng nguyên liệu đầu vào lò hơi
- Bộ điều khiển sẽ liên tục thực hiện phép tính: Lưu Lượng (kg/giờ) = Trọng Lượng Vật Liệu (kg/mét) \times Tốc Độ Băng Tải (mét/giờ) Từ đó, nó tính toán và hiển thị:
- Lưu lượng tức thời: Lượng vật liệu đang đi qua cân tại một thời điểm (ví dụ: tấn/giờ).
- Tổng khối lượng: Tổng lượng vật liệu đã đi qua cân trong một khoảng thời gian (ví dụ: tổng số tấn đã cấp trong 1 ca làm việc).

- Để chế tạo và kiểm soát thành công hệ thống băng tải cân định lượng cho lò hơi, các đơn vị cơ khí và tự động hóa tại Việt Nam phải đối mặt với những thách thức rất đặc thù. Môi trường lò hơi luôn đi kèm với bụi bẩn bám dính, nhiệt độ cao, rung động mạnh từ quạt hút/quạt đẩy, và nhiên liệu đầu vào không đồng nhất (đặc biệt là sinh khối – biomass).
- Dưới đây là các khó khăn cốt lõi và giải pháp kỹ thuật chi tiết cho cả khâu Chế tạo cơ khí và Điều khiển kiểm soát:
PHẦN I: KHÓ KHĂN & GIẢI PHÁP TRONG CHẾ TẠO CƠ KHÍ
- Nhiễu rung động cơ học từ hệ thống lò hơi
- Khó khăn: Lò hơi vận hành có các quạt gió công suất lớn, phễu rung, xích gạt gây ra các rung động sóng nền truyền qua sàn thao tác. Rung động này truyền trực tiếp vào cụm cầu cân, khiến cảm biến lực (Loadcell) thu về các tín hiệu sai lệch (nhiễu cơ học), làm cân báo khối lượng sai dòng liệu thực tế.
- Giải pháp:
- Tách biệt độc lập khung đỡ của băng tải cân với kết cấu chịu lực của phễu chứa liệu (Hopper) hoặc sàn thao tác lò.
- Thiết kế cụm cầu cân có gá chống rung bằng cao su chịu lực chuyên dụng (Vibration isolators).
- Sử dụng cơ cấu cân bằng cơ học (đòn bẩy hoặc gá chữ X) để triệt tiêu các lực xô ngang, lực vặn xoắn do rung động sinh ra, chỉ cho phép lực vuông góc tác động lên Loadcell.
- Liệu bám dính, kẹt liệu và ma sát không đều
- Khó khăn: Than cám ẩm, trấu băm hoặc dăm gỗ thường bám chặt vào mặt trong dây băng tải hoặc quấn vào các rulo, con lăn. Điều này làm thay đổi “trọng lượng rỗng” của băng liên tục, gây sai số điểm 0. Ngoài ra, ma sát giữa dây băng và bàn đỡ không đều cũng gây ra lực ảo tác động lên gá cân.
- Giải pháp:
- Lắp đặt lưỡi gạt liệu cải tiến (Scraper) bằng nhựa Polyurethane (PU) cao cấp ở cả hai vị trí: đầu rulo xả liệu (gạt mặt ngoài) và trước rulo đuôi (gạt mặt trong) để đảm bảo dây băng luôn sạch.
- Chế tạo con lăn đỡ (Idlers) tại vùng cân đạt độ đồng tâm cực cao (sai số < 0.05mm) và sử dụng vòng bi chống bụi tuyệt đối để lực ma sát luôn là hằng số.
- Biến dạng nhiệt do gần buồng đốt
- Khó khăn: Băng tải cấp liệu nằm rất gần cửa nạp của buồng đốt lò hơi. Nhiệt độ bức xạ cao làm khung cơ khí bị giãn nở không đều, gây kẹt băng, lệch băng hoặc làm biến tính nhiệt của Loadcell (dẫn đến trôi điểm phân giải dòng điện).
- Giải pháp:
- Bọc tấm cách nhiệt (Heat shield) bằng bông gốm hoặc tấm inox phản xạ nhiệt ở phía dưới đáy và hai sườn băng tải nơi tiếp cận gần buồng đốt.
- Chọn dòng Loadcell chịu nhiệt độ cao (dải hoạt động lên tới 80°C – 100°C) có tích hợp chức năng tự bù nhiệt (Temperature compensated).
PHẦN II: KHÓ KHĂN & GIẢI PHÁP TRONG KIỂM SOÁT & ĐIỀU KHIỂN
- Nhiên liệu thay đổi độ ẩm và kích thước liên tục
- Khó khăn: Nhiên liệu sinh khối (Biomass) có đặc tính “bấp bênh”. Hôm nay trời mưa trấu bị ẩm, dăm gỗ bị nặng nước; ngày mai trời nắng liệu lại khô, xốp. Nếu hệ thống điều khiển chỉ cân theo khối lượng thô thô, lò sẽ liên tục bị thiếu nhiệt (do nước chiếm tỷ trọng) hoặc quá nhiệt, gây mất ổn định áp suất hơi.
- Giải pháp:
- Tích hợp cảm biến đo độ ẩm trực tuyến (Online Microwave Moisture Sensor) đặt ngay tại họng phễu xả liệu.
- Lập trình toán tử trong PLC để tự động tính toán “Khối lượng khô tuyệt đối” (Dry mass). Khi liệu ẩm, PLC tự động nhân hệ số và nâng Setpoint tốc độ băng tải lên để bù đắp lượng Calo bị thiếu hụt do nước, đảm bảo nhiệt trị nạp vào buồng đốt luôn không đổi.
- Độ trễ thời gian lớn (Transport Delay) trong vòng lặp PID
- Khó khăn: Từ lúc băng tải thay đổi tốc độ tăng liệu, liệu phải đi hết chiều dài băng, rơi qua họng lò, bắt đầu bắt lửa và sinh nhiệt làm tăng áp suất hơi. Quá trình này mất từ vài chục giây đến vài phút (độ trễ chết – Dead time). Nếu dùng bộ điều khiển PID thông thường, hệ thống sẽ phản ứng quá đà (tăng tốc quá mạnh gây ngộp lò khói đen, sau đó lại giảm tốc quá sâu gây tụt áp hơi).
- Giải pháp:
- Sử dụng thuật toán điều khiển nâng cao Smith Predictor hoặc Model Predictive Control (MPC) được lập trình trong PLC.
- Thuật toán này mô phỏng lại hành vi của dòng liệu dựa trên tốc độ băng tải thời gian thực để “dự đoán trước” áp suất hơi sẽ thay đổi ra sao, từ đó đưa ra lệnh điều khiển biến tần mịn hơn, thay đổi theo đường dốc (Ramp) chứ không giật cục.
- Lọc nhiễu tín hiệu điện tử do biến tần
- Khó khăn: Các động cơ quạt gió và chính biến tần điều khiển băng tải tạo ra lượng sóng hài nhiễu điện từ (EMI) rất lớn. Tín hiệu đầu ra của Loadcell cực kỳ nhỏ (chỉ vài mV), nếu bị nhiễm sóng hài sẽ nhảy loạn xạ, khiến bộ hiển thị cân tính toán sai lưu lượng.
- Giải pháp:
- Toàn bộ dây tín hiệu từ Loadcell và Encoder về tủ điện phải dùng dây bọc chống nhiễu 2 lớp (Shielded twisted pair) và phải tiếp địa (Grounding) một đầu duy nhất tại tủ điện.
- Sử dụng module chuyển đổi tín hiệu Loadcell chuyên dụng (ví dụ: Siemens SIWAREX) đặt ngay tại tủ điện gần băng tải, chuyển tín hiệu mV sang dạng số (Digital) truyền thông RS485/Profinet để triệt nhiễu hoàn toàn trên đường truyền xa về trung tâm.
- Áp dụng bộ lọc số Moving Average Filter (Lọc trung bình trượt) hoặc Low-pass Filter (Lọc thông thấp) trong phần mềm PLC để gạt bỏ các đỉnh nhiễu đột biến.
TỔNG KẾT BÀI HỌC KINH NGHIỆM
Để giải quyết triệt để các khó khăn trên, xu hướng thiết kế hiện đại tại các nhà máy năng lượng hiện nay là áp dụng “Cơ khí vững chắc – Phần mềm thông minh”:
- Về cơ khí, hãy đầu tư gia công khung băng tải dày, chịu lực, chống rung tốt và có bao che chống bụi bẩn bám dính.
- Về điều khiển, không coi băng tải cân là một thiết bị chạy độc lập. Nó bắt buộc phải là một nhánh con (Slave) nhận thuật toán điều phối tổng thể từ hệ thống DCS lò hơi, có liên động chặt chẽ với các thông số: Áp suất hơi chính, Độ ẩm nhiên liệu và Tỷ lệ Gió/Liệu (Oxy dư trong khói thải).
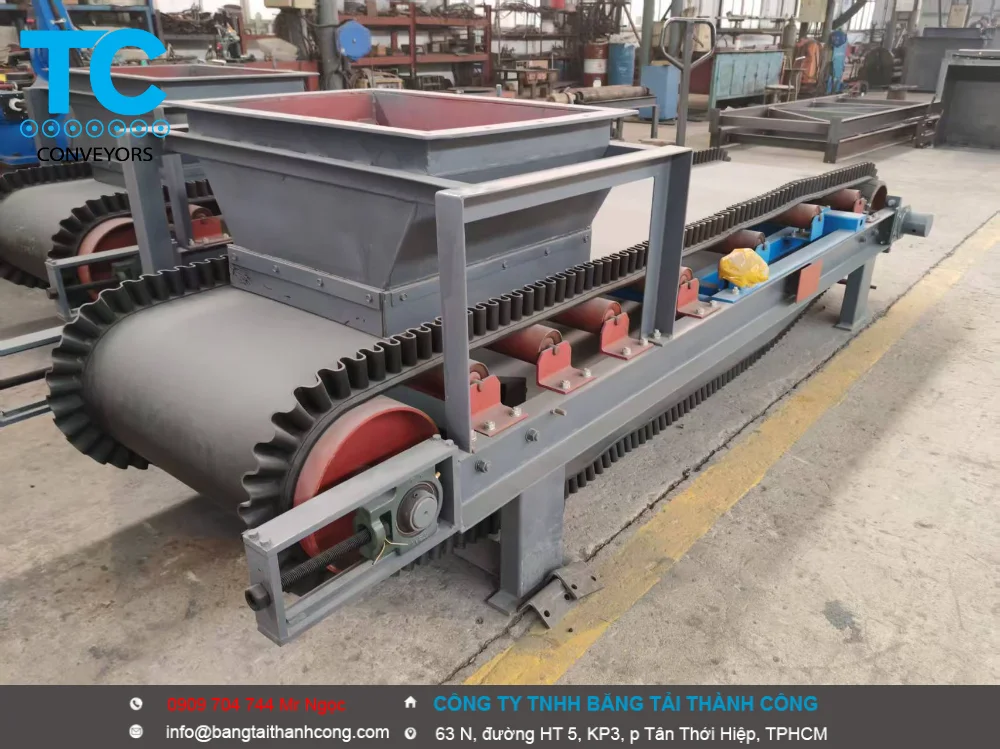
- Thông số kỹ thuật của băng tải cân định lượng cấp liệu nói chung (áp dụng cho các ngành công nghiệp như xi măng, phân bón, thức ăn chăn nuôi, khai khoáng, hóa chất) có dải rộng và tính tùy biến linh hoạt hơn so với dòng chuyên dụng cho lò hơi. Hệ thống này được thiết kế để cấp liệu liên tục theo tỷ lệ chính xác từ các phễu chứa (silo) vào dây chuyền sản xuất.
- Dưới đây là bảng thông số kỹ thuật tiêu chuẩn của một hệ thống băng tải cân định lượng cấp liệu công nghiệp:
- Năng suất cấp liệu (Capacity): Từ 500 kg/giờ đến hơn 500 tấn/giờ (tùy thuộc vào yêu cầu của dây chuyền).
- Độ chính xác định lượng (Accuracy): Đạt từ ±0.25% đến ±0.5% đối với vật liệu hạt đều, khô ráo (Tiêu chuẩn OIML Class 0.5).
- Dải điều chỉnh (Turndown Ratio): 1:10 (Ví dụ: Băng tải có năng suất tối đa 10 tấn/giờ có thể điều chỉnh định lượng chính xác xuống mức tối thiểu 1 tấn/giờ).
- Cảm biến lực (Loadcell):
- Kiểu dáng: Dạng thanh (Shear Beam), dạng nén hoặc dạng chữ S tùy theo thiết kế khung cầu cân.
- Cấp chính xác: Tiêu chuẩn OIML R60 C3 hoặc C4.
- Cấp bảo vệ: IP67 / IP68 (Chống bụi xâm nhập hoàn toàn, chống ngập nước).
- Cảm biến tốc độ (Speed Encoder): Gắn ở trục rulo bị động để tránh sai số do trượt băng tải, độ phân giải phổ biến từ 1000 đến 2048 xung/vòng.
- Khổ rộng dây băng (Belt Width): Thiết kế theo dải tiêu chuẩn công nghiệp: B400, B500, B650, B800, B1000, B1200, B1400 (mm).
- Chiều dài băng tải (Length): Ngắn gọn từ 1.5m đến 8m để dễ dàng tối ưu lực căng dây băng và lắp đặt dưới đáy silo.
- Tốc độ chạy băng (Belt Speed): Vận hành chậm và ổn định từ 0.01 đến 0.5 m/s (Điều khiển tuyến tính thông qua biến tần).
- Vật liệu dây băng: Cao su tự nhiên, PVC hoặc PU. Tùy thuộc vào loại vật liệu cấp mà lựa chọn dòng băng tải phù hợp:
- Vật liệu thông thường: Dây cao su chịu mài mòn tiêu chuẩn (EP100 – EP200, 3-5 lớp bố).
- Ngành thực phẩm/thức ăn chăn nuôi: Dây PVC/PU đạt tiêu chuẩn FDA.
- Ngành hóa chất: Dây băng chống ăn mòn hóa chất, chống dầu.
- Thiết kế đặc biệt: Dây băng có gờ chắn hai bên (Sidewall) và gờ gạt ngang (Cleat) để chống tràn vật liệu dạng bột mịn hoặc hạt tròn.
- Động cơ & Hộp giảm tốc: Công suất từ 0.75 kW đến 15 kW (Sử dụng động cơ không đồng bộ 3 pha kết hợp hộp số trục vuông góc hoặc trục thẳng).
- Vật liệu khung cơ khí: Thép carbon sơn tĩnh điện/sơn epoxy chống gỉ, hoặc Inox 304 / Inox 316 chuyên dụng cho môi trường hóa chất, thực phẩm.
- Bộ điều khiển cân (Weight Controller):
- Dạng đầu cân độc lập: Kỹ thuật số (Digital Indicator) tích hợp sẵn vi xử lý PID cân định lượng (như Mettler Toledo, Rice Lake, Schenck Process).
- Dạng Module tích hợp: Lắp trực tiếp trên rack của PLC (như module Siemens SIWAREX).
- Mạng truyền thông hệ thống (Interface): Hỗ trợ đầy đủ các chuẩn kết nối về trung tâm SCADA/DCS: Modbus RTU/TCP, Profinet, EtherNet/IP, Profibus DP.
- Tín hiệu vào/ra (I/O):
- Ngõ vào: Tín hiệu cài đặt năng suất (Setpoint) dạng 4-20mA hoặc qua mạng truyền thông; các tín hiệu chạy/dừng, interlock an toàn.
- Ngõ ra: Tín hiệu lưu lượng thực tế (Feedback) 4-20mA; xung tổng khối lượng tích lũy; tín hiệu cảnh báo lỗi (Alarm).
- Nguồn điện nguồn: 3 pha 380V / 50Hz cho động cơ; 1 pha 220VAC hoặc 24VDC cho mạch điều khiển cảm biến.
- Cửa điều tiết liệu (Shearing Gate): Đặt ở họng phễu xả để khống chế chiều cao lớp vật liệu trên mặt băng sao cho đồng đều nhất trước khi qua cầu cân.
- Bộ gạt làm sạch băng (Belt Scraper): Lưỡi gạt nhựa Polyurethane (PU) chuyên dụng đặt ở rulo đầu và rulo đuôi để cạo sạch vật liệu bám dính, giữ cho trọng lượng rỗng của dây băng (Điểm 0) không bị thay đổi.
- Cảm biến an toàn tích hợp:
- Công tắc lệch băng (Belt Misalignment Switch): Phát hiện băng chạy lệch sườn.
- Cảm biến chống trượt băng (Slip Switch): Phát hiện băng tải bị trượt so với tốc độ động cơ.
- Công tắc giật dây khẩn cấp (Pull Cord Switch): Dừng băng tải lập tức từ mọi vị trí dọc sườn băng.
Công ty TNHH Băng tải Thành Công
-
-
-
- Địa chỉ: 63 N, Đường HT5, Khu phố 3, Phường Tân Thới Hiệp, TPHCM
- Hotline: 0909 704 744 (Mr. Ngọc)
- Email: info@bangtaithanhcong.com
- website : www.bangtaithanhcong.com
-
-

)