
Chế tạo băng tải cân động định lượng
Cân băng tải liên tục (cân động liên tục) là hệ thống định lượng được sử dụng rộng rãi trong các ngành công nghiệp như xi măng, khai khoáng, nông sản, thức ăn chăn nuôi và hóa chất. Quy trình chế tạo, gia công và lắp đặt hệ thống này đòi hỏi tính chính xác cao về cả cơ khí lẫn điện tử.
Dưới đây là quy trình chi tiết từ khâu thiết kế, gia công cơ khí đến lắp đặt và hiệu chuẩn hệ thống cân động liên tục:
- Khảo sát và Thiết kế kỹ thuật Cân băng tải liên tục
Đây là bước quyết định đến độ chính xác và tuổi thọ của cân.
- Thu thập thông số: Xác định loại vật liệu cân (đá, cát, than, bột…), năng suất yêu cầu (tấn/giờ), tốc độ băng tải, khổ rộng băng tải và góc nghiêng của băng.
- Thiết kế cụm loadcell (cảm biến lực): Thiết kế khung cân động (Weighbridge) chịu lực tốt, giảm thiểu tối đa ma sát cơ khí và các rung động ngoài ý muốn từ động cơ.
- Thiết kế hệ thống đo tốc độ: Thiết kế con lăn đo tốc độ (Speed sensor) lắp trên nhánh hồi của băng tải để đo chính xác vận tốc thực tế.
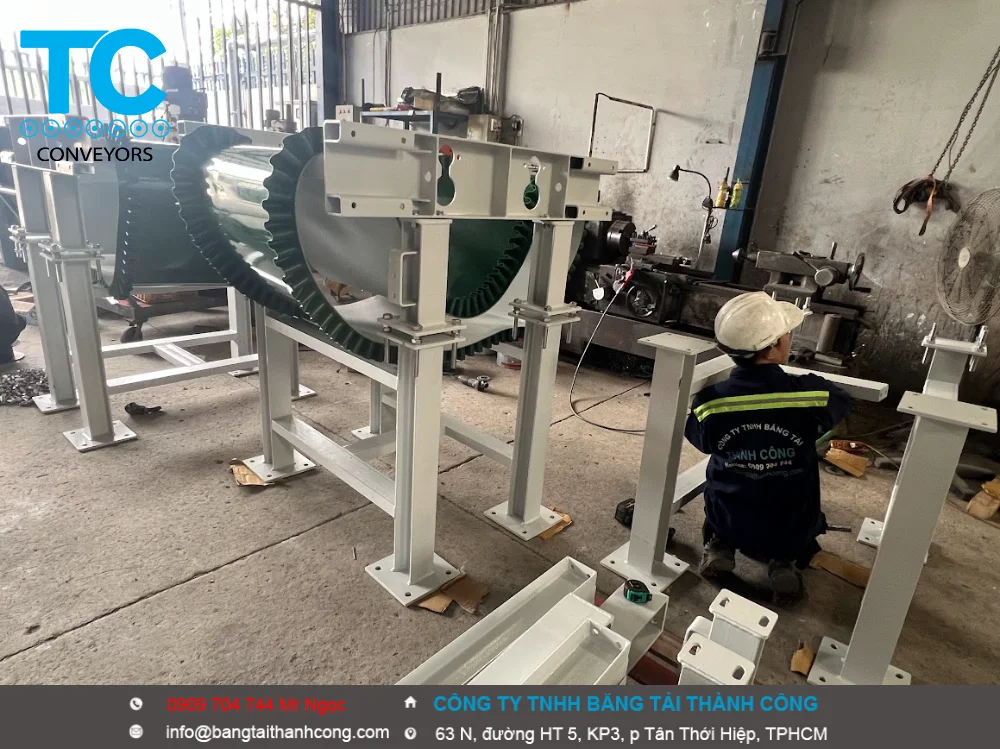
- Gia công cơ khí và Chế tạo cụm khung cân băng tải liên tục
Quá trình gia công cơ khí yêu cầu độ phẳng và độ đồng tâm tuyệt đối để tránh sai số khi cân vận hành.
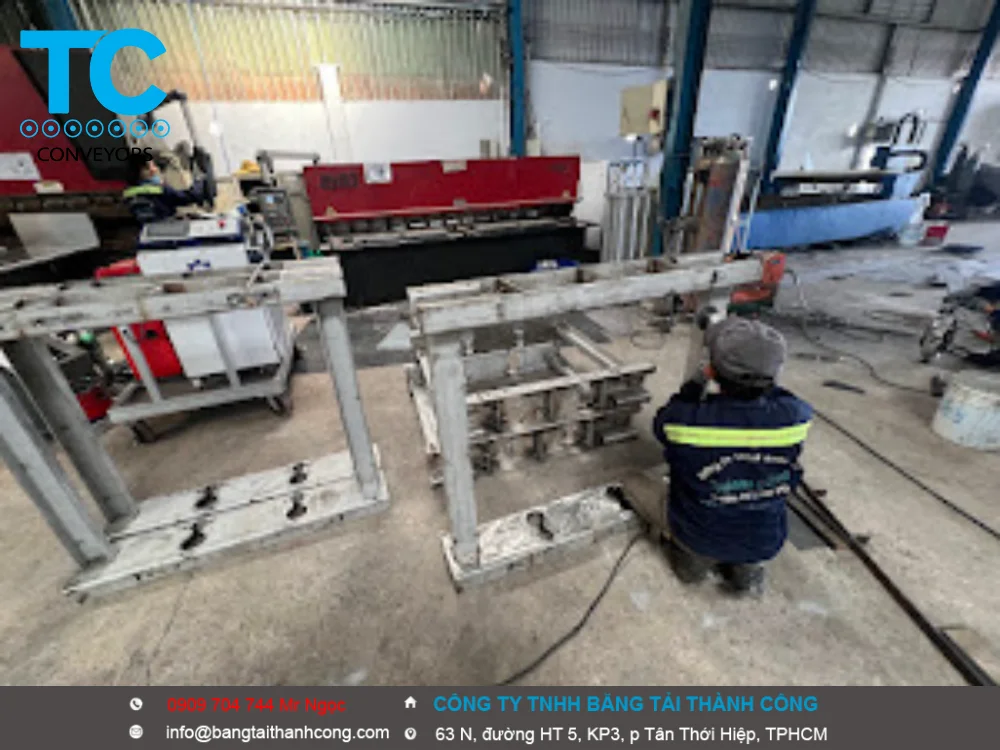
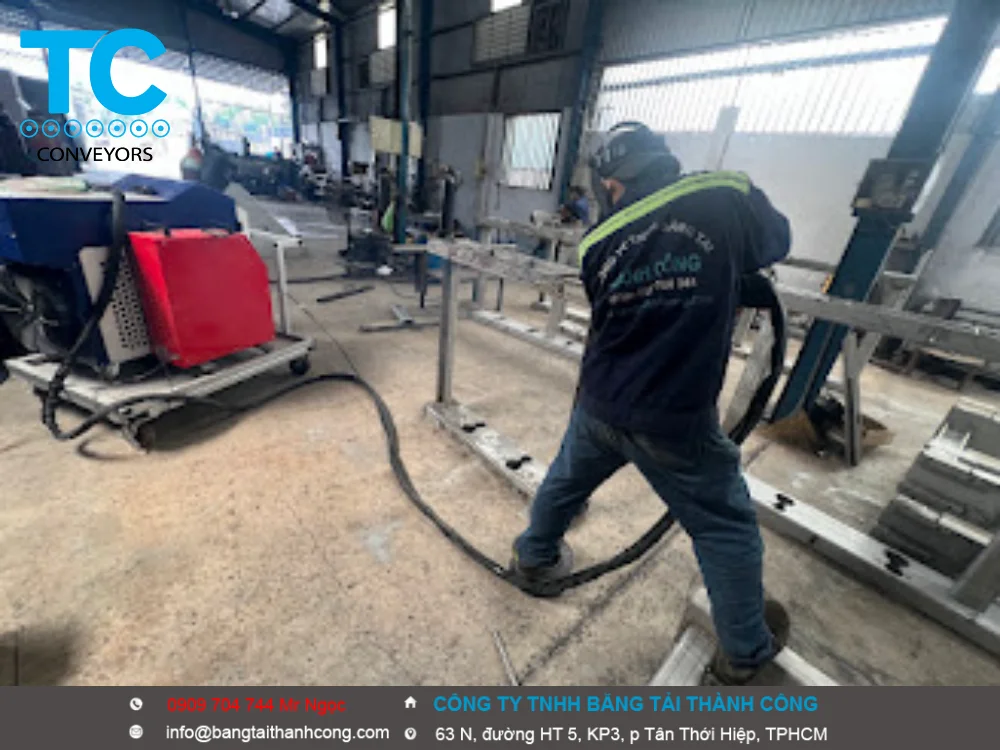
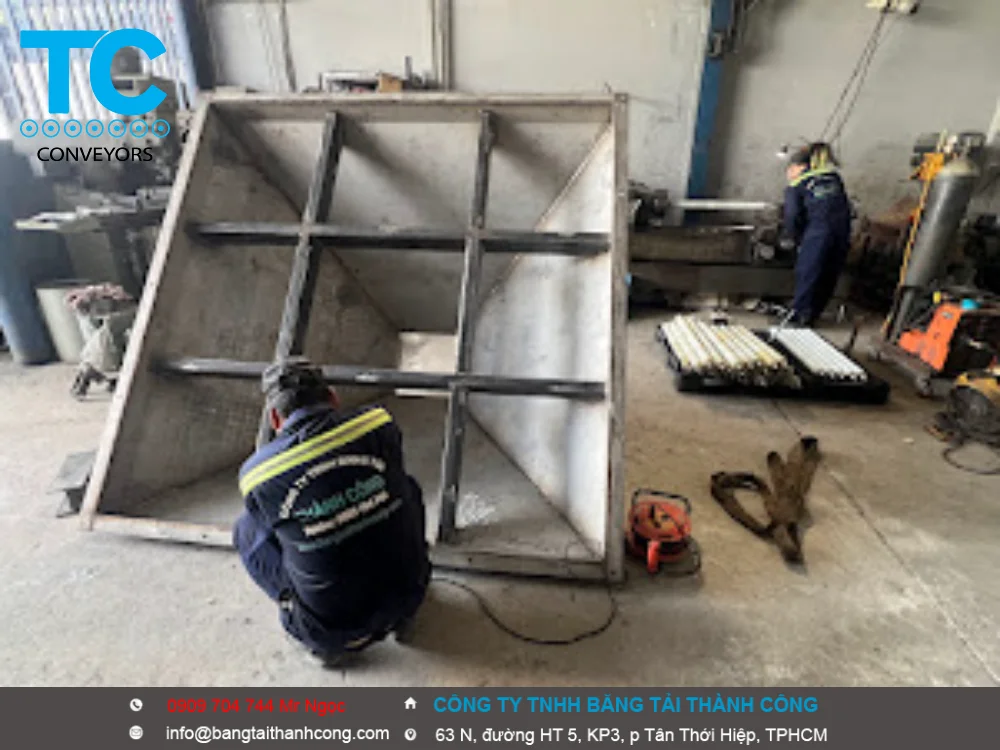
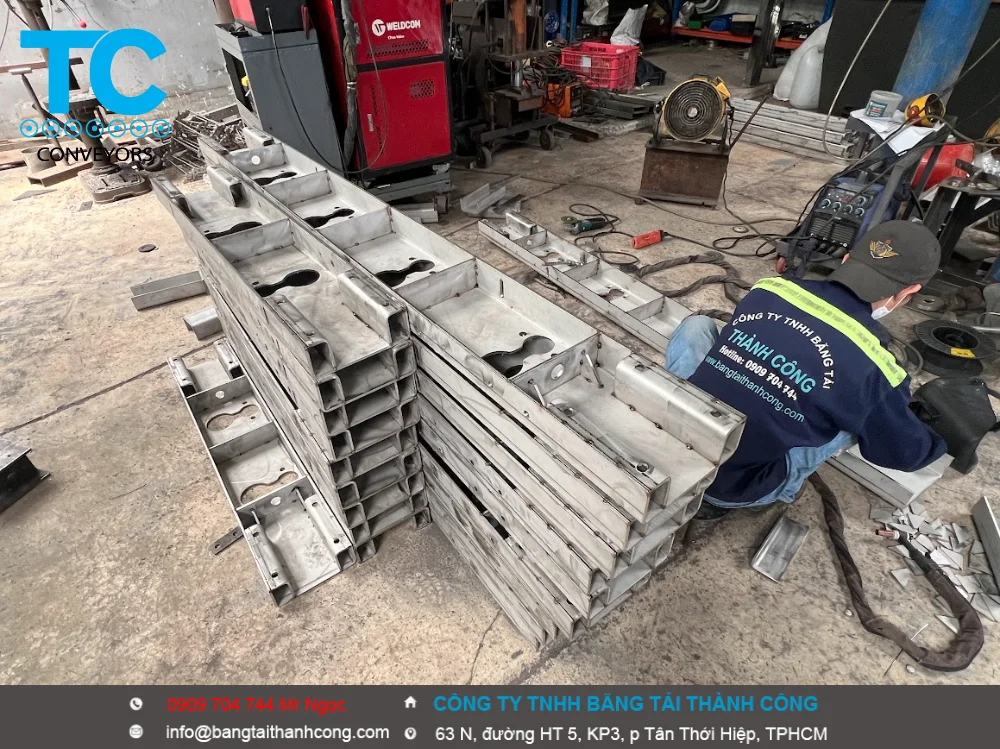
- Cắt và hàn khung đỡ: Sử dụng thép hình (I, U hoặc thép tấm dày) cắt CNC chính xác, hàn gia cố để đảm bảo khung không bị biến dạng dưới tải trọng lớn.
- Gia công các chi tiết khớp nối: Đảm bảo các khớp nối chuyển động tự do theo phương đứng (hướng truyền lực vào loadcell) nhưng cố định theo phương ngang.
- Xử lý bề mặt: Làm sạch bề mặt bằng phun cát, sơn chống gỉ và sơn màu bảo vệ (hoặc mạ kẽm nhúng nóng tùy theo môi trường làm việc độc hại/hóa chất).
- Tích hợp thiết bị Điện tử và Cảm biến Cân băng tải liên tục (cân động liên tục)
- Lắp đặt Cảm biến lực (Loadcell): Chọn loại loadcell chính xác cao (tiêu chuẩn OIML), có cấp bảo vệ IP67/IP68 để chống bụi và nước. Lắp đặt thêm các module chống quá tải để bảo vệ cảm biến khi có sự cố rơi vật liệu nặng.
- Lắp đặt Cảm biến tốc độ (Speed Sensor): Gắn trực tiếp vào trục con lăn chạy trên băng. Cảm biến này sẽ phát tín hiệu xung về bộ điều khiển.
- Tủ điện và Bộ chỉ thị (Weight Indicator): Sử dụng các dòng đầu cân chuyên dụng cho cân băng tải (như Siemens, Schenck Process, Rice Lake…). Đầu cân nhận đồng thời tín hiệu khối lượng (từ Loadcell) và tốc độ (từ Encoder) để tính ra lưu lượng tức thời (kg/h hoặc t/h) và khối lượng tích lũy.
- Quy trình Lắp đặt tại công trường Cân băng tải liên tục (cân động liên tục)
Việc lắp đặt thực tế quyết định đến 70% độ chính xác vận hành của cân động.
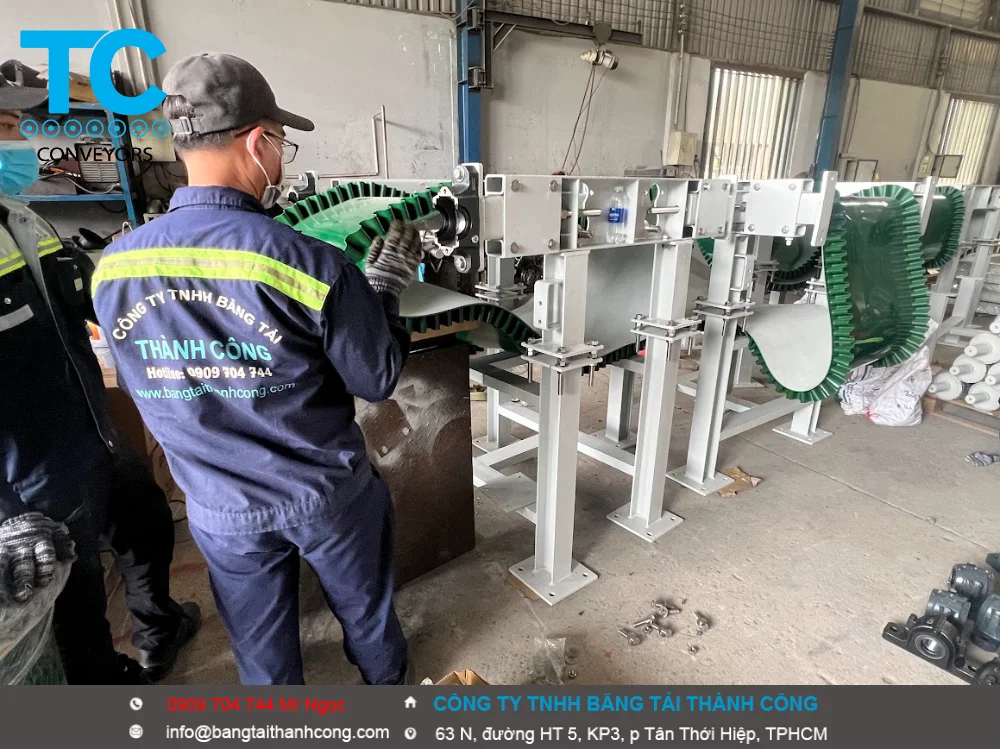
- Chọn vị trí lắp khung cân: Tránh vị trí quá gần phễu cấp liệu (vật liệu chưa ổn định) và tránh quá gần tang chủ động/tang bị động (nơi lực căng băng thay đổi lớn). Vị trí lý tưởng là cách phễu nạp liệu ít nhất 3-4 bộ con lăn đỡ.
- Đảm bảo độ phẳng (Leveling): Các con lăn nằm trong khu vực cân (thường gồm con lăn cân và các con lăn cận kề trước/sau) phải được căn chỉnh nằm trên cùng một mặt phẳng tuyệt đối bằng máy thủy bình hoặc thước laser.
- Căn chỉnh độ căng băng tải: Băng tải phải chạy thẳng, không bị lệch vẹo, độ căng của băng phải đồng đều và ổn định.
- Hiệu chuẩn và Bàn giao (Calibration) Cân băng tải liên tục (cân động liên tục)
Cân động liên tục cần được hiệu chuẩn kỹ lưỡng trước khi đưa vào sản xuất:
- Hiệu chuẩn Zero (Không tải): Cho băng tải chạy xích không tải từ 3-5 vòng liên tục để đầu cân tự động lấy điểm 0, bù trừ khối lượng của chính dây băng tải (do độ dày mỏng của dây băng không đều).
- Hiệu chuẩn bằng xích tải (Chain Calibration) hoặc quả cân chuẩn: Treo các quả cân hoặc rải xích thử tải chuyên dụng lên khung cân để mô phỏng tải trọng vật liệu chạy qua, từ đó hiệu chỉnh hệ số Span.
- Hiệu chuẩn thực tế (Material Test – Tốt nhất): Cân thử nghiệm một lượng vật liệu thực tế bằng cân động, sau đó đem toàn bộ lượng vật liệu đó đi cân lại trên một cân tĩnh chuẩn (như cân ô tô). So sánh sai số và nhập hệ số điều chỉnh vào đầu cân (Sai số cho phép thường từ ± 0.25% đến ± 1% tùy mục đích thương mại hay nội bộ).
- Khi chế tạo và vận hành cân động định lượng (đặc biệt là trong ngành phân bón), các kỹ sư thường đối mặt với những bài toán kỹ thuật phức tạp hơn rất nhiều so với cân tĩnh thông thường. Do nguyên liệu liên tục chuyển động và hệ thống cơ khí liên tục rung lắc, sai số rất dễ vượt ngưỡng cho phép nếu không xử lý triệt để các rào cản dưới đây.
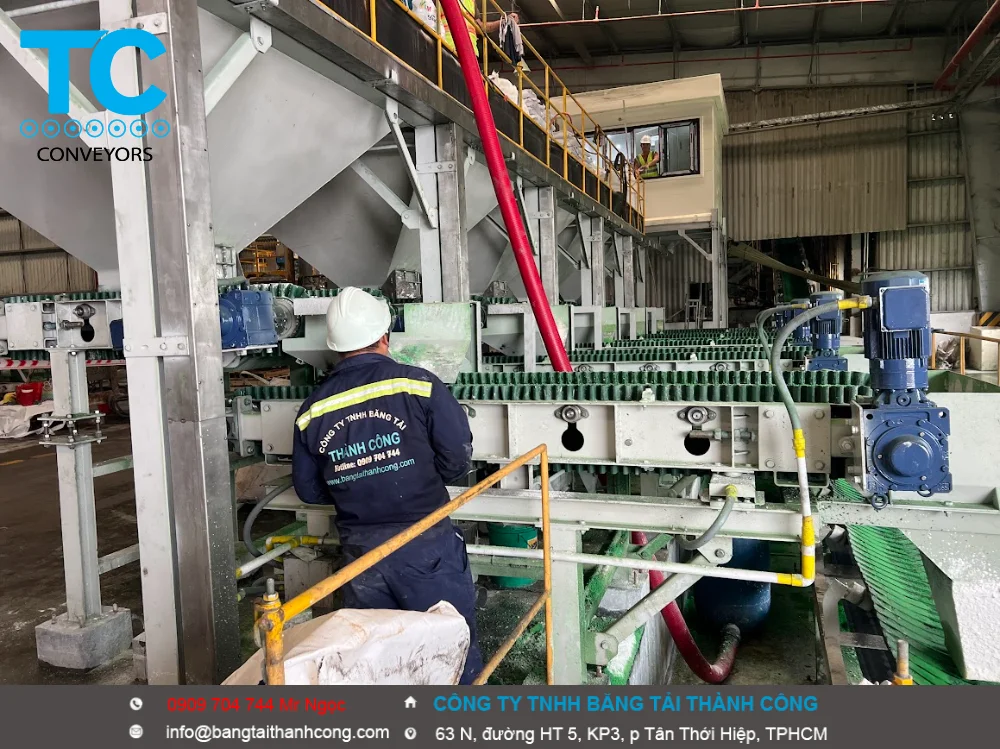
- Thực trạng: Khác với cân tĩnh (vật đứng yên), cân động hoạt động khi các động cơ, băng tải, vít tải, xilanh khí nén liên tục rung lắc. Lực quán tính của dòng vật liệu rơi xuống thớt cân cũng tạo ra những cú va đập cơ học.
- Hệ quả: Tín hiệu điện áp (mV) từ Loadcell truyền về đầu cân bị dao động liên tục, khiến màn hình nhảy số hỗn loạn, bộ điều khiển không thể xác định chính xác thời điểm để ngắt liệu.
- Giải pháp:
- Sử dụng các thuật toán lọc số kỹ thuật số mạnh mẽ (như Bộ lọc Kalman, Bộ lọc thông thấp – Low-pass filter) trong PLC hoặc đầu cân chuyên dụng để loại bỏ tần số rung của máy.
- Tách biệt cơ học: Cách ly khung bệ đỡ Loadcell với các cụm động cơ rung bằng đệm cao su giảm chấn hoặc khớp nối mềm.
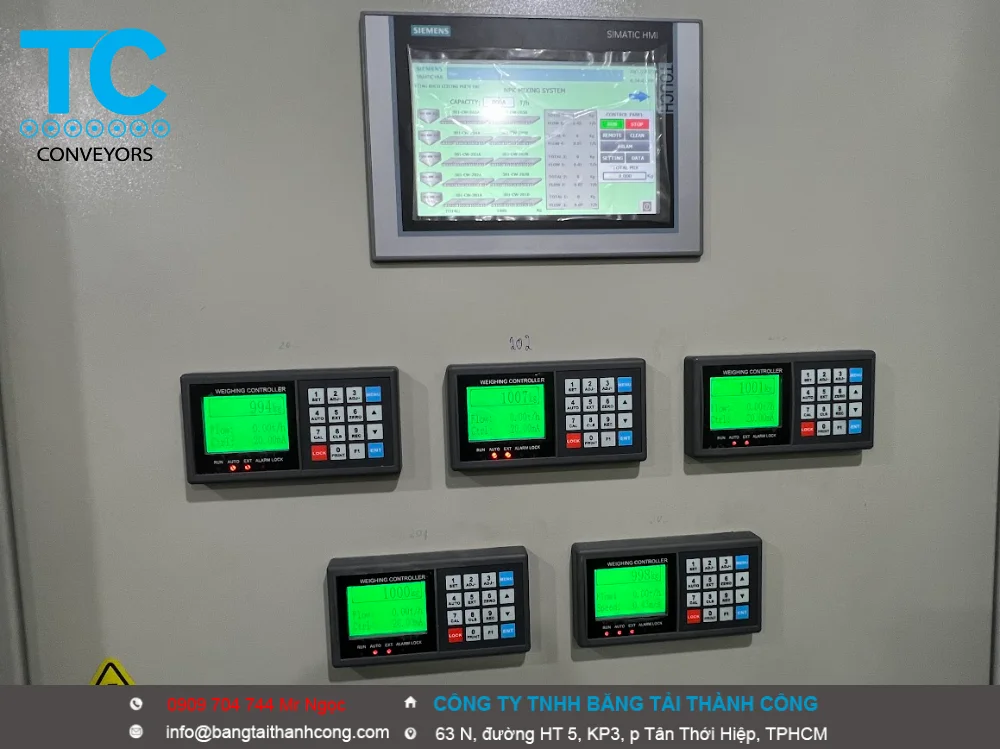
- Thực trạng: Khi hệ thống phát lệnh đóng cửa xả/ngắt vít tải, luôn có một lượng phân bón nhất định đang lơ lửng trên không trung chưa kịp rơi xuống thớt cân.
- Hệ quả: Nếu ngắt đúng lúc cân báo đủ khối lượng, lượng hàng lơ lửng này rơi xuống tiếp sẽ làm mẻ cân bị thừa (vượt tải). Độ khó tăng lên vì tính chất lý hóa của phân bón thay đổi liên tục (lúc khô chảy nhanh, lúc ẩm chảy chậm), khiến lượng lơ lửng này không cố định.
- Giải pháp: Lập trình PLC có tính năng tự động tối ưu hóa giá trị bù rơi (Automatic Drop Compensation). Hệ thống sẽ tự học qua vài mẻ cân đầu để tự động dịch chuyển thời điểm ngắt liệu sớm hơn một khoảng vừa đủ.
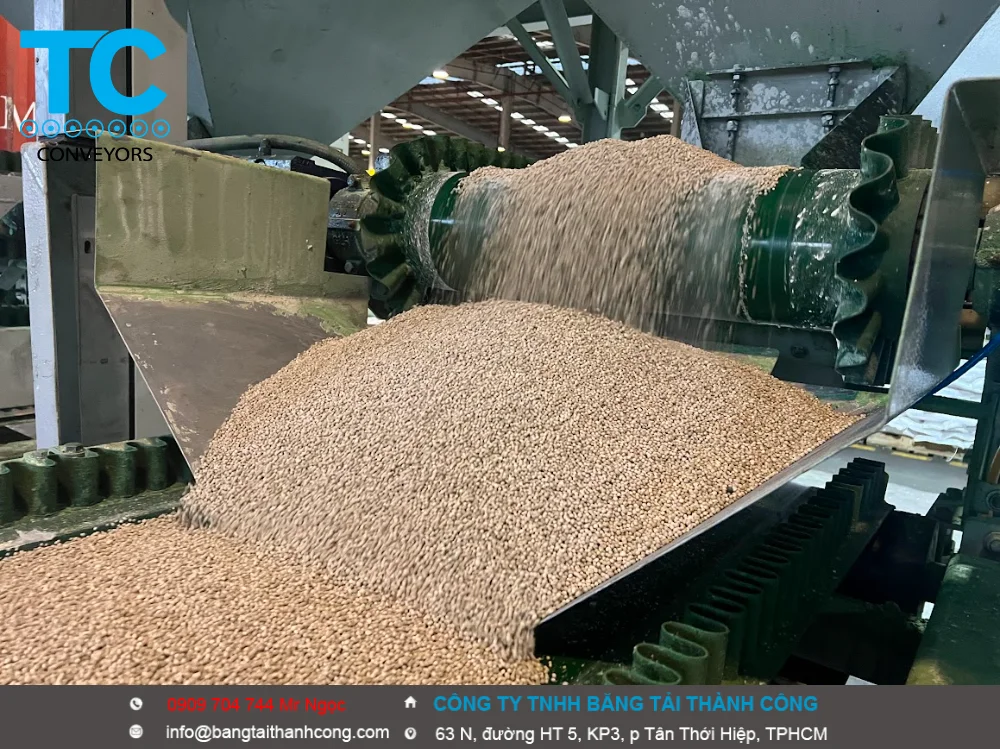
- Thực trạng: Nhà máy phân bón vô cơ (NPK, Kali, Urea) có tính ăn mòn hóa học cực kỳ cao khi gặp độ ẩm không khí. Ngoài ra, bụi phân bón siêu mịn sẽ bám vào mọi ngóc ngách của thiết bị.
- Hệ quả:
- Linh kiện cơ khí mài mòn, rỉ sét làm kẹt các bản lề, khớp nối cơ học của cân, tạo ra “lực ký sinh” làm mất độ nhạy của Loadcell.
- Bụi ẩm bám vào các rơ-le, hộp nối (Junction Box) gây chập mạch, nhiễu tín hiệu.
- Giải pháp:
- Bắt buộc dùng Inox 304 hoặc Inox 316 cho các bộ phận tiếp xúc trực tiếp.
- Chọn Loadcell bằng thép không gỉ, đạt tiêu chuẩn kín nước, kín bụi IP68 hoặc IP69K. Các tủ điện điều khiển phải là loại tủ kín, có gioăng cao su chống bụi tốt.
- Thực trạng: Đối với phân hữu cơ vi sinh hoặc phân bón có độ ẩm cao (>15%), vật liệu rất dễ bám dính vào thành phễu, tạo thành “vòm” nghẽn (vòm chuột) không chịu chảy xuống, hoặc chảy ngắt quãng theo từng tảng.
- Hệ quả: Dòng liệu cấp không đều khiến giai đoạn “cấp liệu tinh” bị mất tác dụng, cân bị sai số lớn (lúc thiếu, lúc thừa quá mức).
- Giải pháp:
- Lắp thêm đầm rung khí nén (Pneumatic Vibrator) hoặc búa gõ khí nén bên ngoài thành phễu để phá vòm kết dính.
- Thay đổi góc nghiêng của phễu xả dốc hơn (> 65 độ) hoặc lót một lớp nhựa chống dính (UHMW-PE) bên trong lòng phễu.
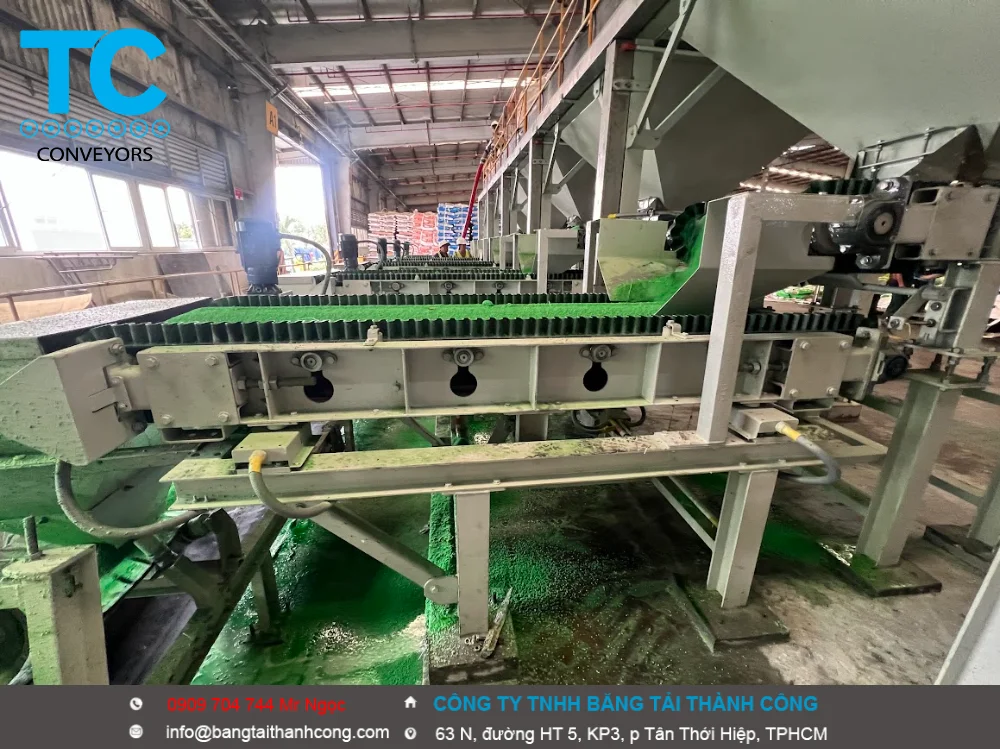
- Thực trạng băng tải cân động liên tục: Khi bộ điều khiển phát lệnh ngắt, cần một khoảng thời gian (tính bằng mili-giây) để rơ-le đóng, van khí nén kích hoạt, và xi-lanh đẩy cửa xả đóng lại hoàn toàn.
- Hệ quả băng tải cân động liên tục: Ở tốc độ cao (ví dụ cân đóng bao 600 bao/giờ), một độ trễ chỉ 0.1 giây của xi-lanh cũng có thể khiến vài trăm gam phân bón chảy thêm xuống, làm sai lệch kết quả.
- Giải pháp băng tải cân động liên tục: Dùng các van điện từ khí nén có tốc độ phản hồi cao, rút ngắn chiều dài đường ống dẫn khí từ van đến xi-lanh để áp lực khí tác động ngay lập tức, kết hợp lắp thêm giảm chấn để cửa đóng dứt khoát không bị nảy lại.
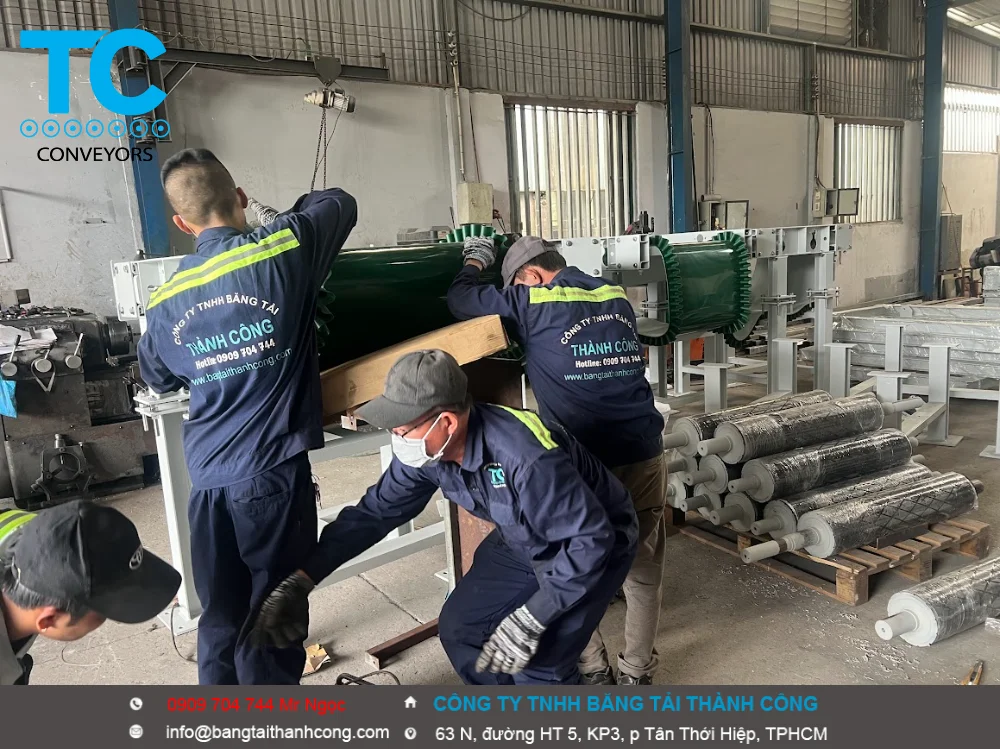
Để mang lại hiệu quả cao nhất cho doanh nghiệp, giải pháp chế tạo, gia công và lắp đặt cân động liên tục (cân băng tải) ngày nay không chỉ dừng lại ở cơ khí thuần túy mà cần hướng tới giải pháp thông minh, độ bền cao và tích hợp dữ liệu số.
Dưới đây là các giải pháp công nghệ và kỹ thuật tối ưu nhất hiện nay giúp hệ thống đạt độ chính xác cao (sai số từ \(\pm 0.25\%\) đến \(\pm 0.5\%\)) và vận hành bền bỉ:
- Giải pháp Thiết kế & Chế tạo Khung cơ khí (Weighbridge)
Khung cân cơ khí là bộ xương chịu lực. Nếu khung bị vặn xoắn hoặc chịu ảnh hưởng bởi rung động xung quanh, cân sẽ bị sai số lớn.
- Giải pháp kết cấu đa con lăn (Multi-idler): Thay vì dùng khung 1 con lăn (Single-idler) dễ sai số, nên chọn giải pháp khung 2 đến 4 con lăn đỡ. Kết cấu này kéo dài vùng cân, giúp trung hòa lực căng băng tải và tăng thời gian vật liệu đi qua vùng cân, từ đó tăng độ chính xác lên gấp đôi.
- Thiết kế giảm thiểu điểm bám bụi: Sử dụng thép hình dạng ống tròn hoặc thép tấm chấn góc chéo thay cho thép chữ U/I ở các điểm nhạy cảm để vật liệu (bột, đá, than…) rơi xuống, tránh bám tụ trên khung làm thay đổi trọng lượng chết (Dead load).
- Công nghệ cắt CNC và liên kết Modul: Toàn bộ khung cơ khí được cắt laser/plasma CNC chính xác để đảm bảo tính đồng phẳng. Ưu tiên liên kết bằng bulong cường độ cao kết hợp đệm chống xoay thay vì hàn chết toàn bộ, giúp dễ dàng căn chỉnh và thay thế sau này.
- Giải pháp Công nghệ Cảm biến và Điện tử thông minh
- Sử dụng Loadcell kỹ thuật số (Digital Loadcell) hoặc Module cân tích hợp: Thay vì Loadcell Analog truyền thống dễ bị nhiễu tín hiệu bởi dòng điện động cơ băng tải, giải pháp tối ưu là sử dụng Loadcell Kỹ thuật số hoặc sử dụng các module cân chuyên dụng tích hợp thẳng vào PLC (ví dụ: Siemens SIWAREX FTA/WP241). Tín hiệu được xử lý số hóa ngay tại vùng cân, chống nhiễu tuyệt đối khi truyền dẫn xa.
- Cảm biến tốc độ dạng bánh xe tỳ (Băng tải hồi): Thay vì lắp cảm biến tốc độ vào trục của tang trống (vốn dễ bị trượt dây băng), giải pháp chuẩn xác nhất là dùng một con lăn độc lập tỳ lên nhánh băng hồi, kết hợp với encoder có độ phân giải cao (ví dụ: 1000 xung/vòng) để đo vận tốc thực tế của dây băng một cách chuẩn xác nhất.
- Giải pháp Lắp đặt cơ khí chính xác tại hiện trường
Việc lắp đặt thực tế quyết định 70% độ chính xác của toàn hệ thống.
- Giải pháp vùng căn chuẩn (Alignment Zone): Không chỉ căn phẳng các con lăn trên khung cân, giải pháp đúng kỹ thuật là phải căn phẳng tuyệt đối tối thiểu 3 cụm con lăn phía trước và 3 cụm con lăn phía sau khung cân. Tất cả phải nằm trên một đường thẳng (đồng phẳng kỹ thuật trong khoảng \(\pm 0.5 \text{ mm}\)).
- Cách ly rung động động cơ: Khung cân phải được lắp đặt cách xa cụm động cơ/hộp số tối thiểu 6 mét hoặc lắp trên kết cấu dầm đỡ độc lập, có đệm cao su giảm chấn để triệt tiêu các sóng rung động cơ học (Vibration noise).
- Giải pháp Giám sát, Quản lý dữ liệu và Kết nối Cloud
- Tích hợp SCADA/PLC nhà máy: Hệ thống cân động phải hỗ trợ các chuẩn truyền thông công nghiệp phổ biến như Modbus TCP/IP, Profinet, hoặc Ethernet/IP để truyền dữ liệu lưu lượng tức thời (\(t/h\)) và khối lượng tích lũy (\(t\)) về phòng điều khiển trung tâm theo thời gian thực.
- Phần mềm quản lý sản lượng từ xa: Tích hợp bộ phát dữ liệu qua Internet (IoT Gateway). Quản lý, giám sát sản lượng khai thác/tiêu thụ của băng tải trực quan thông qua ứng dụng trên điện thoại di động hoặc trình duyệt máy tính, tự động xuất báo cáo Excel theo ca/ngày/tháng.
- Giải pháp Hiệu chuẩn tự động (Calibration)
- Hệ thống nâng hạ quả cân tự động (Auto-weight lifter): Đối với các hệ thống cân lớn hoặc ở vị trí cao, khó tiếp cận, giải pháp tối ưu là thiết kế một cụm cơ khí tích hợp xylanh khí nén hoặc động cơ điện. Khi cần hiệu chuẩn, chỉ cần bấm nút trên tủ điện, hệ thống sẽ tự động hạ các quả cân chuẩn xuống vị trí thử tải mà không cần công nhân phải leo trèo mang vác nguy hiểm.
Để xây dựng giải pháp kỹ thuật bám sát nhất với nhu cầu, bạn có thể cung cấp thêm một số thông tin:
- Bạn đang cần giải pháp cho ngành công nghiệp nào? (Xi măng, nhiệt điện, khai khoáng, hay chế biến nông sản?)
- Môi trường làm việc của băng tải có khắc nghiệt không? (Ví dụ: Rất nhiều bụi, ẩm ướt ngoài trời, hay có hóa chất ăn mòn?)
- Chiều dài và độ nghiêng của băng tải dự kiến lắp cân là bao nhiêu?
Công ty TNHH Băng tải Thành Công
-
-
- Địa chỉ: 63 N, Đường HT5, Khu phố 3, Phường tân thới hiệp, TPHCM
- Hotline: 0909 704 744 (Mr. Ngọc)
- Email: info@bangtaithanhcong.com
- website : www.bangtaithanhcong.com
-

)