
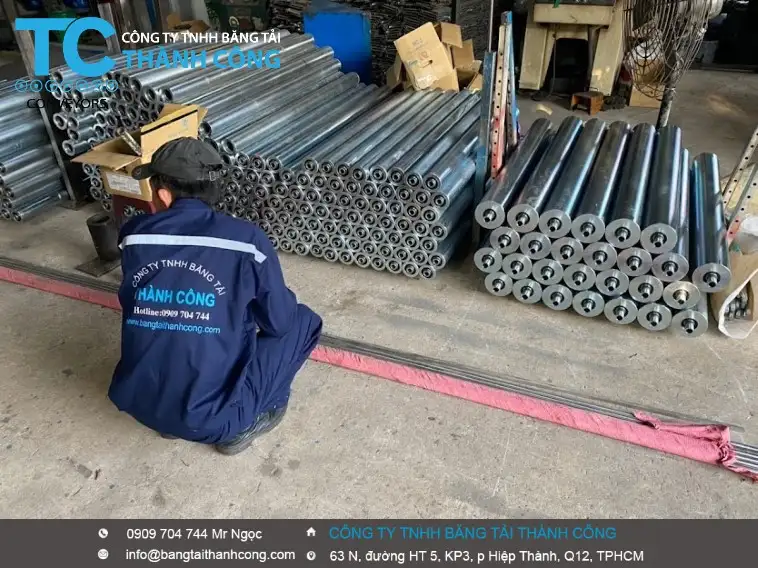
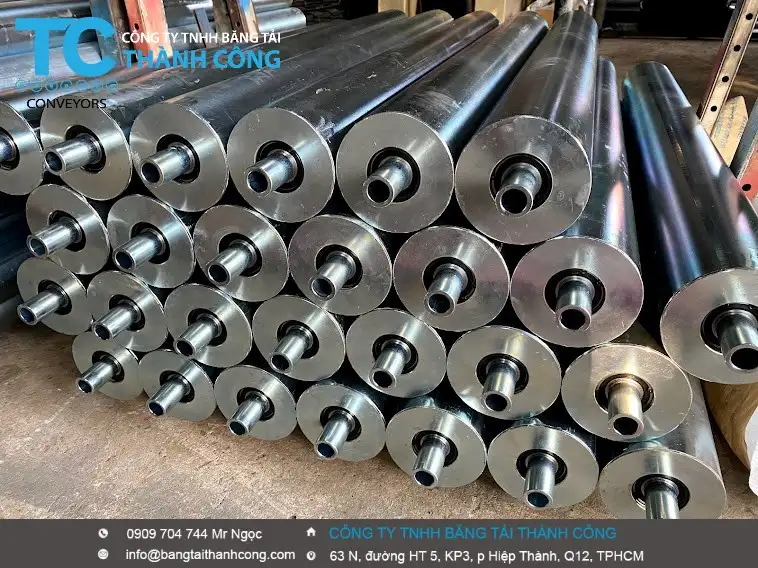
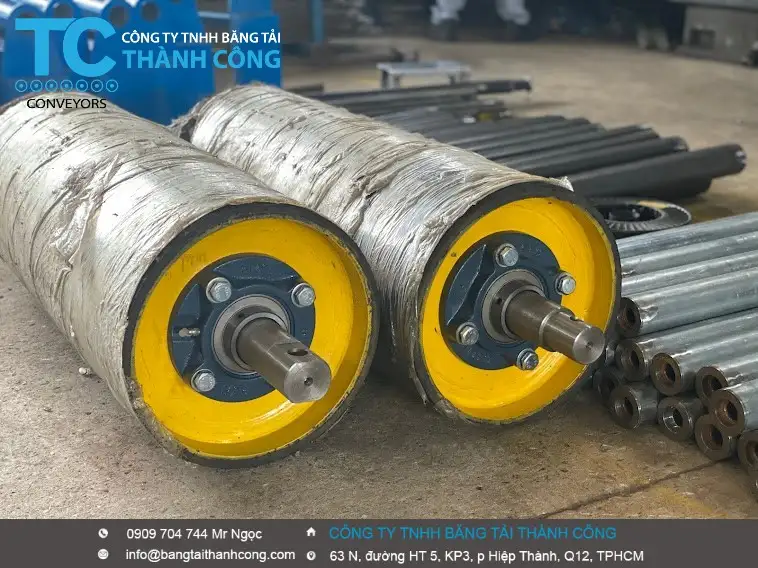
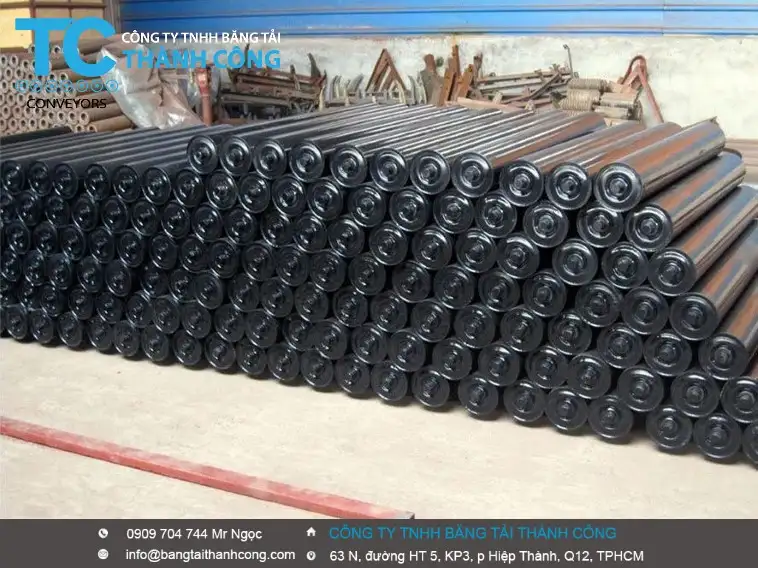
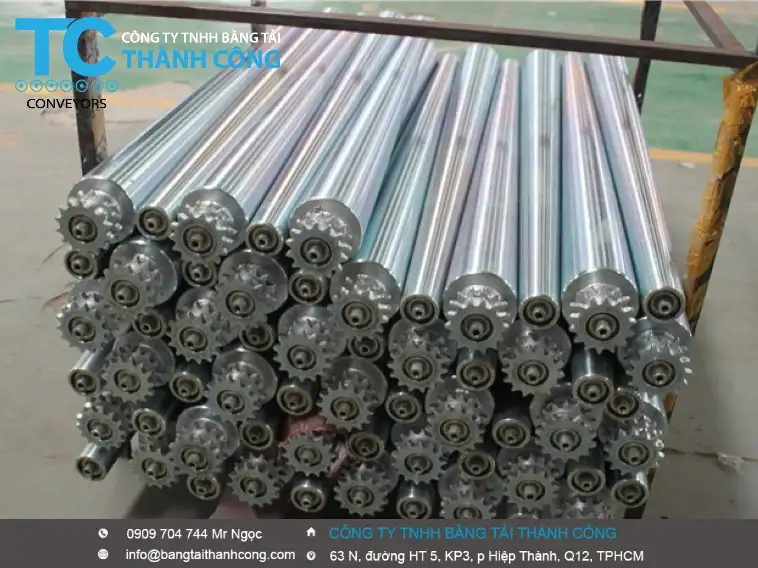
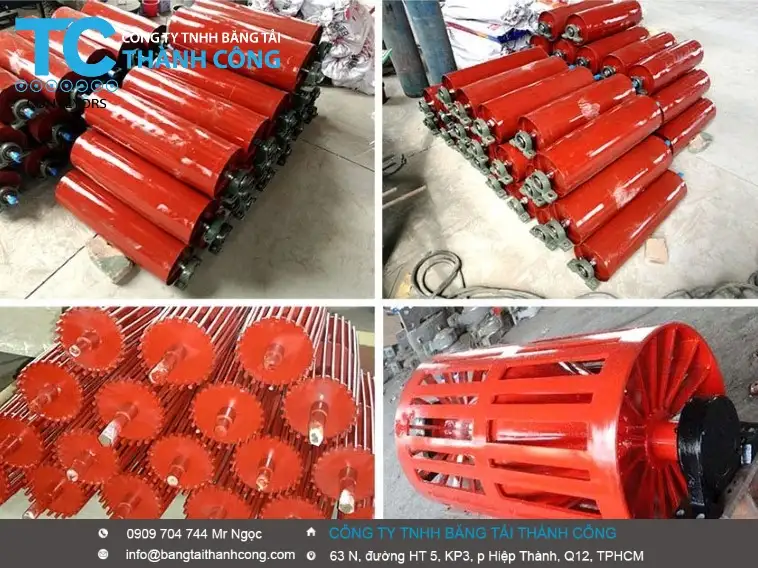
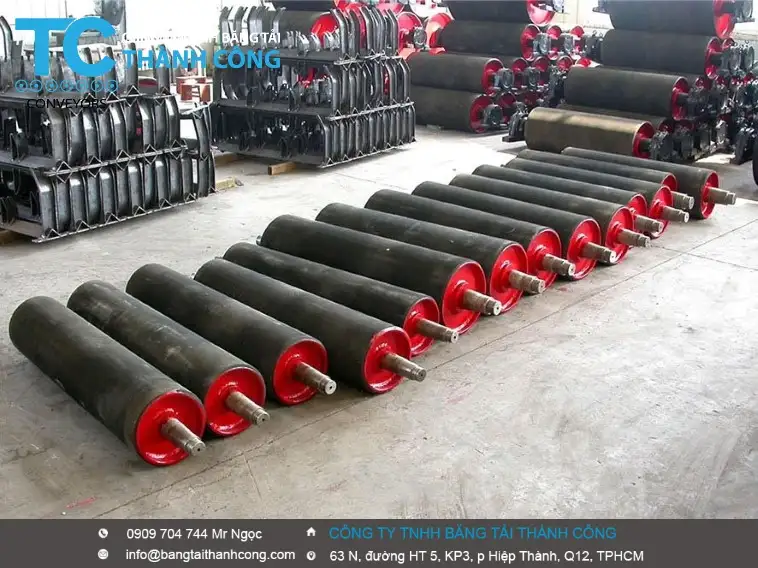
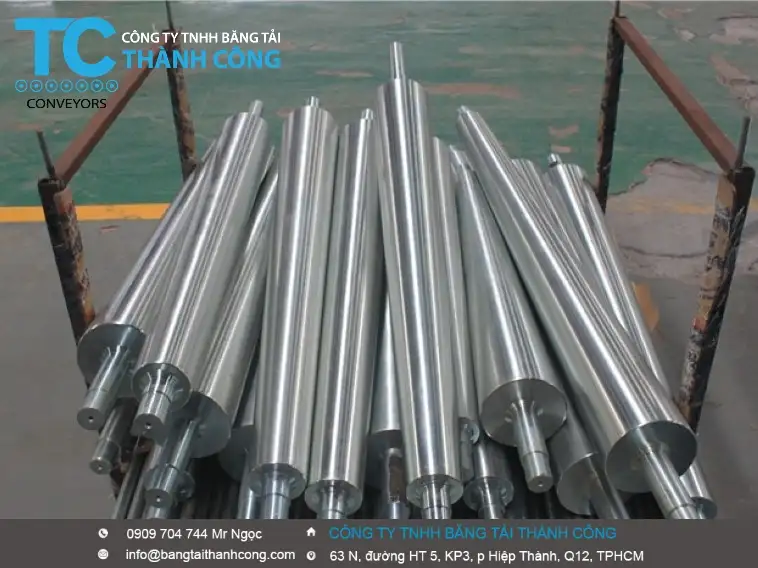
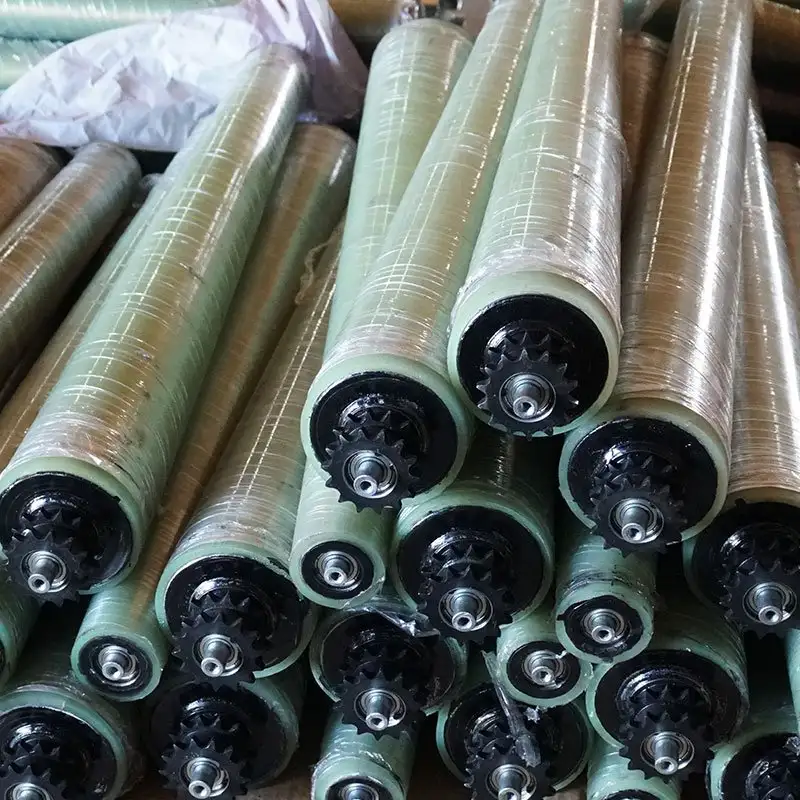
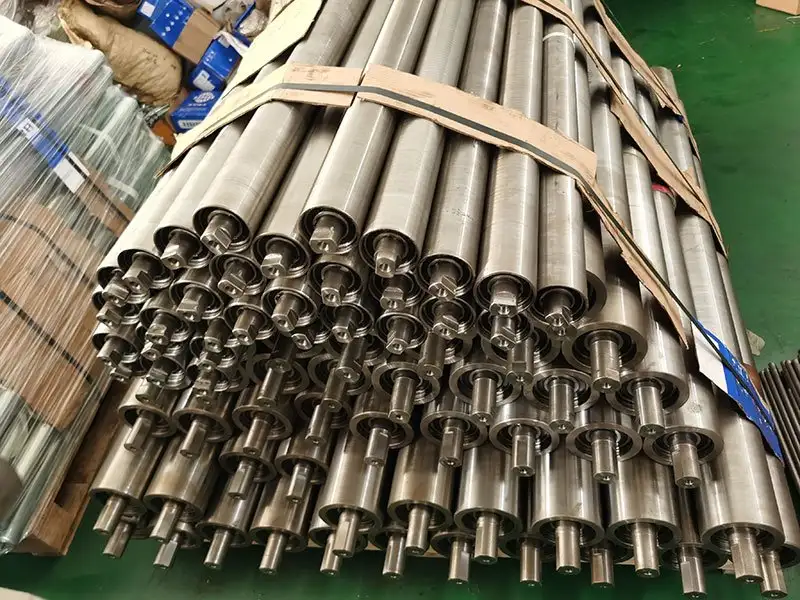
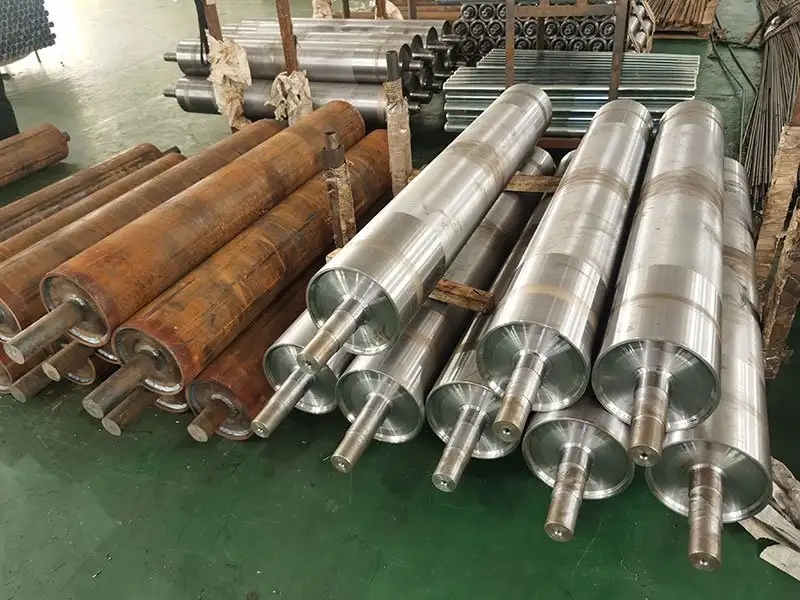
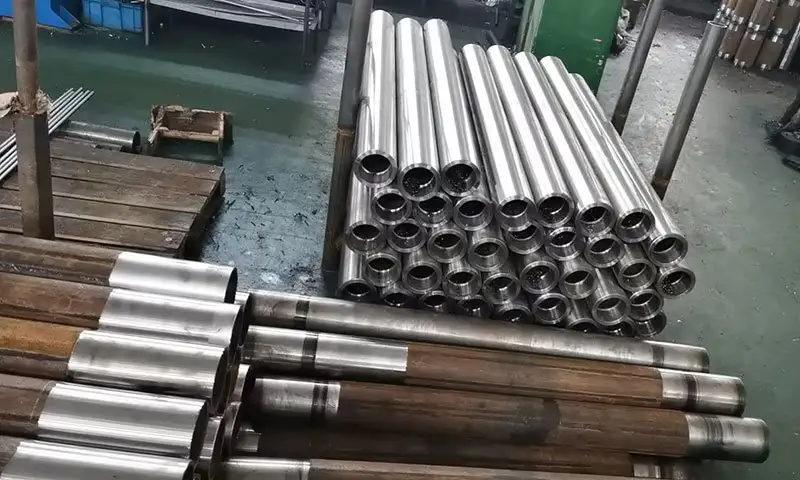
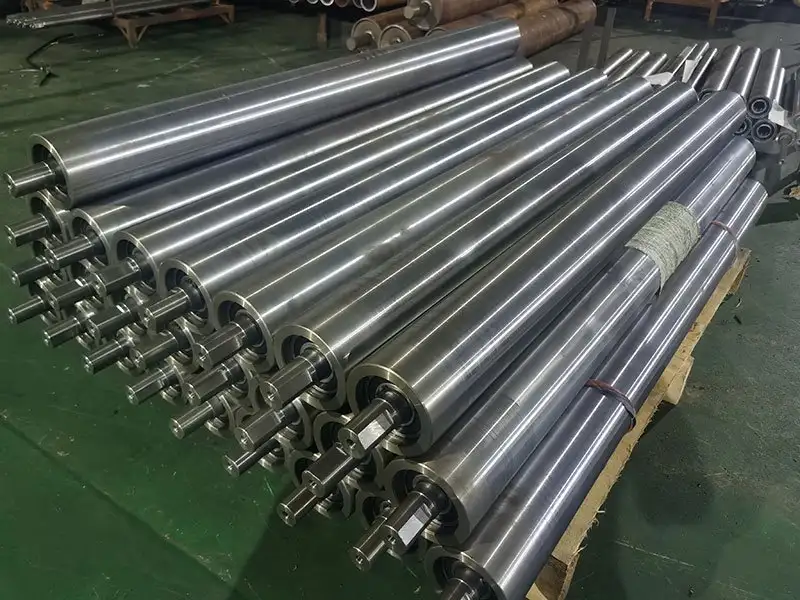
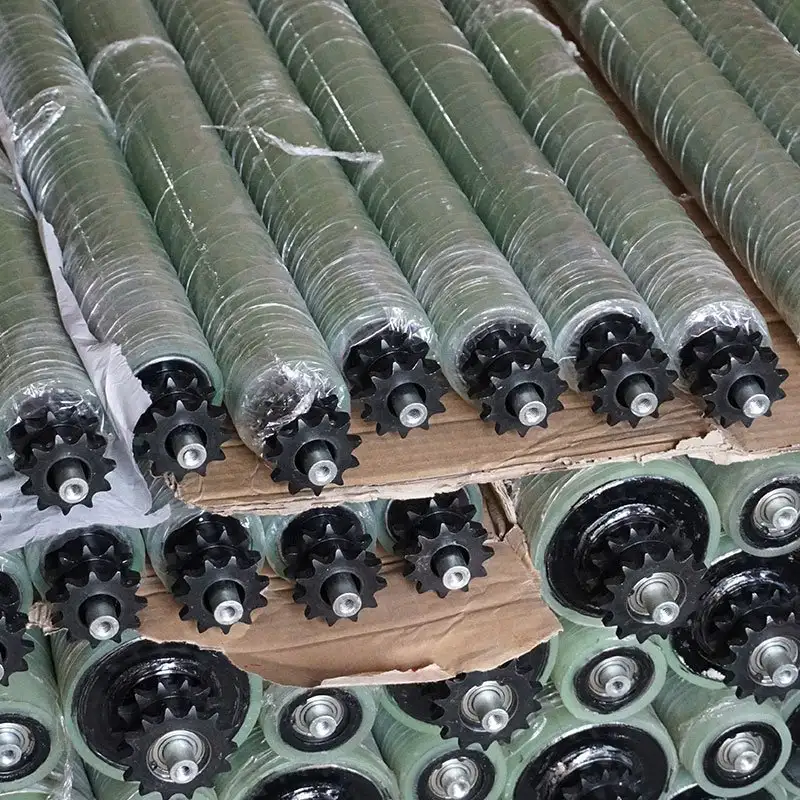
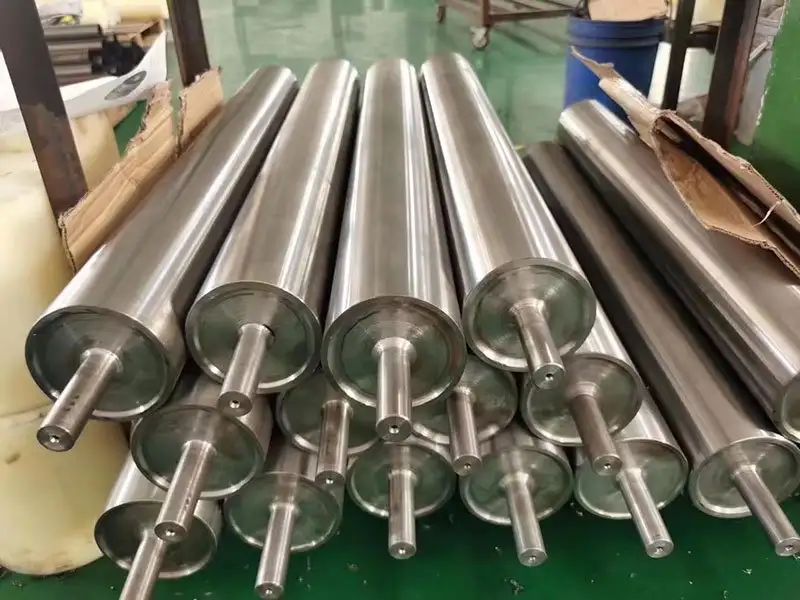
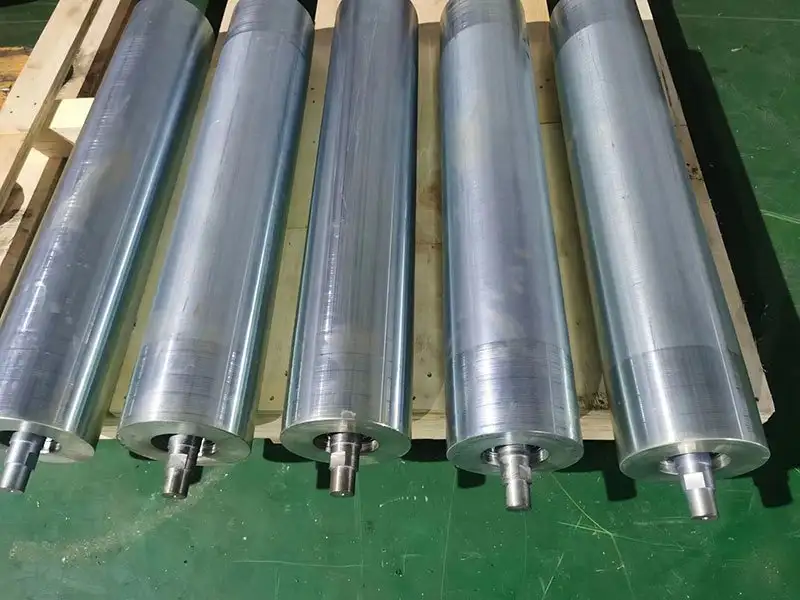
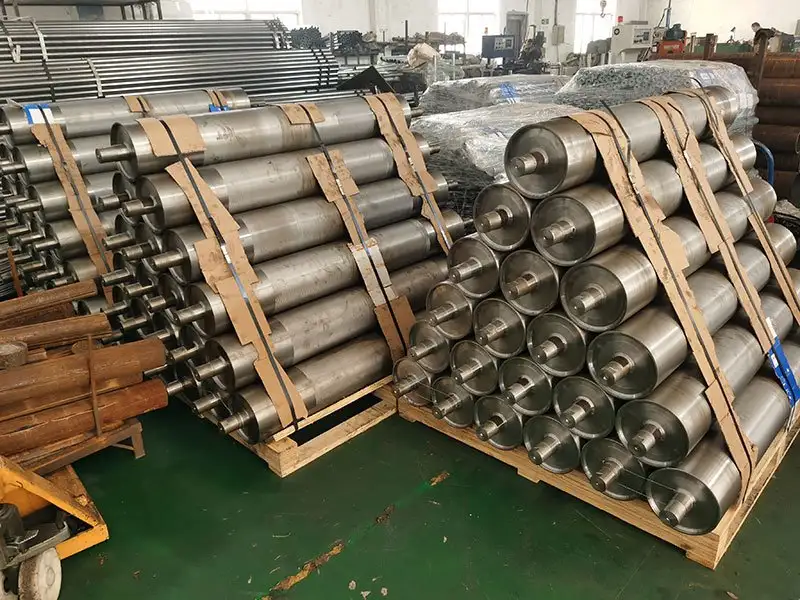
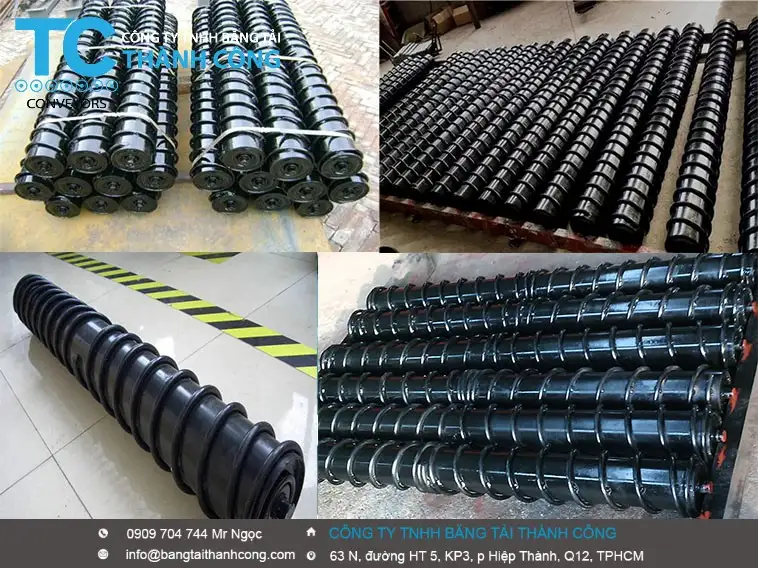
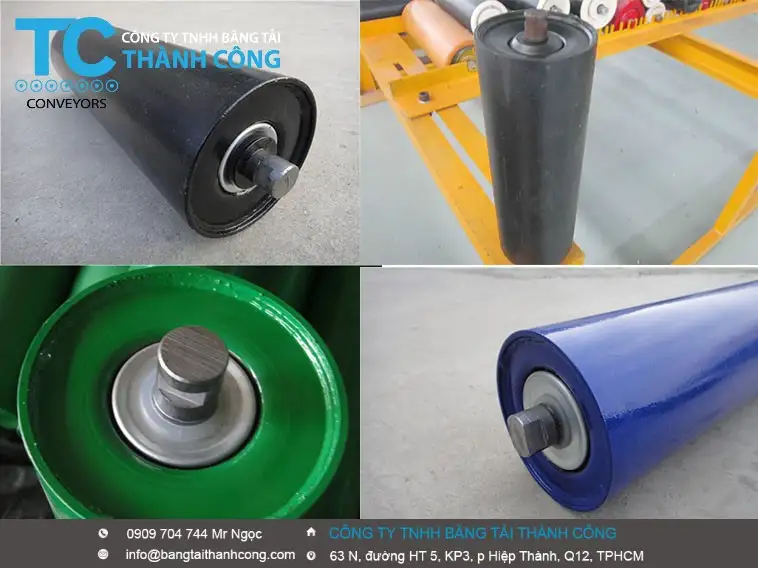
Lắp đặt con lăn căn chỉnh
-
- Bước 1: Kiểm tra chiều chuyển động: Trên cụm con lăn chế tạo luôn có mũi tên chỉ chiều chạy của băng tải. Phải đặt con lăn đứng dẫn hướng nằm ở phía sau (theo chiều băng chạy tới), để khi băng lệch, nó sẽ tác động vào con lăn đứng trước khi đi qua con lăn chính.
- Bước 2: Căn phẳng cao độ và vuông góc: Đặt bàn xoay lên khung sườn băng tải. Dùng thước thủy (thước nivo) để đảm bảo mặt phẳng của cụm con lăn cân bằng 100%. Nếu bị nghiêng, trọng lực sẽ khiến cụm tự lựa tự xoay về một phía gây lệch vĩnh viễn.
- Bước 3: Định vị trục trung tâm vuông góc: Khi băng tải ở trạng thái dừng và thẳng đứng, trục xoay trung tâm của cụm tự lựa phải vuông góc chính xác 90 độ so với đường tâm của băng tải.
- Bước 4: Thử tải và tinh chỉnh: Cho băng tải chạy không tải trước. Dùng tay đẩy thử con lăn đứng dẫn hướng xem cụm con lăn có xoay trơn tru không. Nếu cơ cấu xoay bị cứng hoặc sượng, cần kiểm tra lại độ đồng tâm của gối đỡ gầm xoay.Con lăn căn chỉnh (hay còn gọi là con lăn tự lựa, con lăn chỉnh lệch băng – Self-aligning Roller / Tracking Idler) là cơ cấu sống còn để giải quyết hiện tượng dây băng tải bị chạy lệch tâm, cọ xát vào khung sườn gây rách rìa băng đai.Khác với con lăn cố định, con lăn căn chỉnh có khả năng tự động xoay góc theo hướng chạy của băng tải để tạo lực đẩy đưa dây băng trở lại vị trí trung tâm. Dưới đây là giải pháp chi tiết về cấu tạo chế tạo và biện pháp lắp đặt chuẩn kỹ thuật.
-
- GIẢI PHÁP CHẾ TẠO CƠ CẤU CON LĂN CĂN CHỈNH
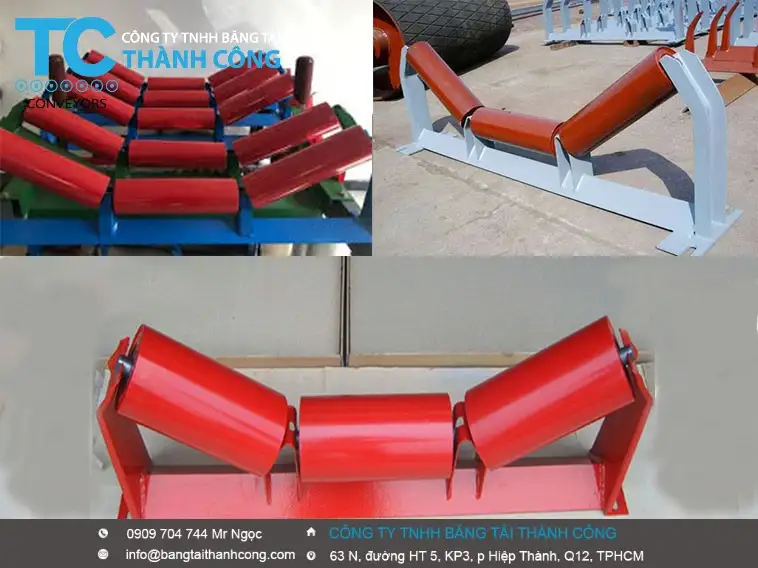
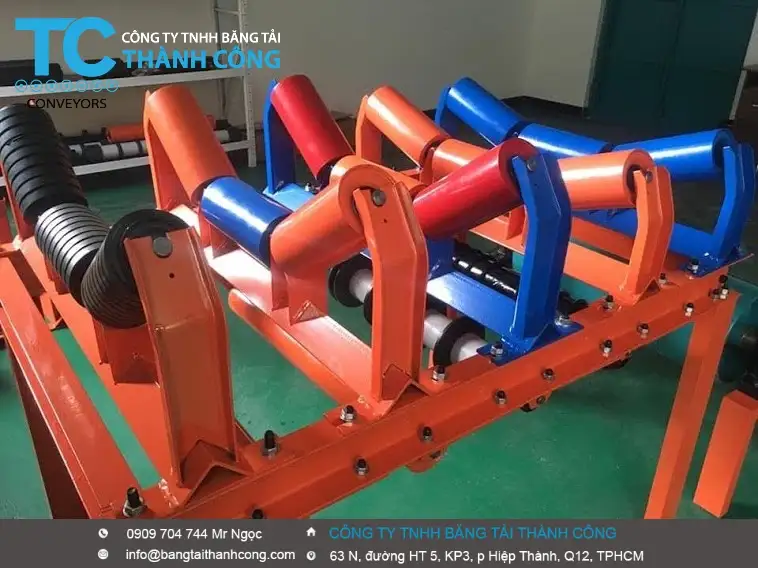
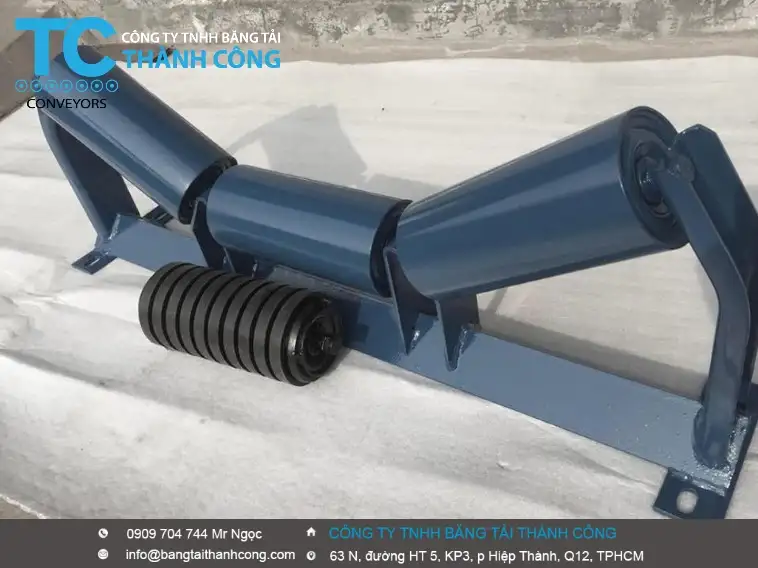
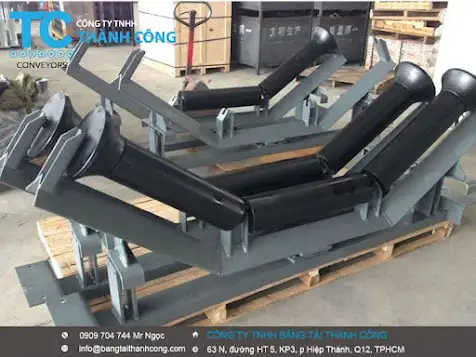
Cơ cấu này thường được chế tạo theo cụm (bộ 3 con lăn lòng máng cho nhánh tải hoặc bộ 1-2 con lăn phẳng cho nhánh hồi) đặt trên một bàn xoay cơ khí.
- Cấu tạo các thành phần cốt lõi:
- Trục xoay trung tâm (Pivot): Đây là “trái tim” của cụm tự lựa. Một trục thép cứng được cắm ở chính giữa bàn xoay, sử dụng vòng bi xoay loại lớn (Thrust Bearing hoặc khớp cầu tì) được bọc kín để chống bụi. Trục này cho phép toàn bộ khung đỡ con lăn xoay ngang một góc từ ±10° đến ±15°.
- Con lăn đứng dẫn hướng (Guide Rollers / Side Rollers): Lắp ở 2 đầu ngoài cùng của khung. Khi băng tải bị lệch sang trái, cạnh của băng tải sẽ cọ vào con lăn đứng trái, tạo ra một lực đẩy cơ học ép khung đỡ xoay đi một góc.
- Con lăn tải chính: Có thể là con lăn thép thông thường hoặc con lăn bọc cao su nhám để tăng ma sát bám băng, giúp việc chỉnh hướng nhạy hơn.
- Vật liệu chống ăn mòn (Đặc thù ngành phân bón/hóa chất): Bắt buộc dùng khung thép nhúng kẽm nóng hoặc Inox 304. Vòng bi của trục xoay trung tâm phải có gioăng cao su kín (Seal LLU/DD) ngăn tuyệt đối bụi phân bón gây bó kẹt cơ cấu xoay.
- Nguyên lý tự lựa cơ khí:
Khi băng tải chạy lệch sang bên phải → Băng tải tì vào con lăn đứng bên phải → Lực ma sát và lực đẩy làm toàn bộ cụm băng tải xoay góc → Con lăn chính lúc này nằm chéo so với hướng chạy, tạo ra một lực đẩy điều hướng ngược lại, ép dây băng dịch chuyển về lại tâm.
-
-
- QUY TRÌNH VÀ BIỆN PHÁP LẮP ĐẶT TRÊN HỆ THỐNG
Lắp đặt sai vị trí hoặc sai chiều sẽ khiến con lăn phản tác dụng, làm băng tải lệch nghiêm trọng hơn hoặc phá hủy cạnh băng.
- Xác định vị trí lắp đặt tối ưu:
- Khoảng cách tiêu chuẩn: Không lắp liên tục. Cứ khoảng 20 – 30 mét băng tải phẳng, hoặc trước các vị trí nhạy cảm (như ngay trước quả tang chủ động (Head Pulley) và ngay sau quả tang bị động (Tail Pulley) khoảng 3 – 5 mét) thì bố trí 1 cụm con lăn căn chỉnh.
- Nhánh tải và nhánh hồi: Lắp ở cả mặt có tải (cụm 3 con lăn tự lựa) và mặt băng hồi không tải phía dưới (cụm con lăn phẳng tự lựa).
- Các bước lắp đặt chuẩn xác:
-
- Việc lắp đặt con lăn tự căn chỉnh đòi hỏi các điều kiện tương đối chính xác. Nếu độ lệch của các bộ phận quá lớn sẽ gây ra nhiều vấn đề khác nhau, chẳng hạn như lệch, kẹt, v.v., điều này sẽ làm giảm đáng kể tuổi thọ của con lăn , do đó. là một trình tự Việc lắp đặt con lăn tự căn chỉnh là rất quan trọng. Bài viết này chủ yếu giới thiệu các vấn đề về lắp đặt con lăn tự căn chỉnh.

- Khi lắp đặt ổ lăn phải được lắp đặt trong môi trường khô ráo, sạch sẽ. Trước khi lắp đặt ổ lăn phải kiểm tra cẩn thận trục chính của con lăn và các rãnh bề mặt cũng như các bộ phận lăn của ổ trục. vấn đề về chất lượng của lồng, hãy nhớ sử dụng vải cát để đánh bóng các gờ trên ổ trục ở những khu vực không được gia công chính xác trong quá trình xử lý ổ lăn.
- Sau khi khung, thiết bị truyền động và thiết bị căng được lắp đặt lần lượt, thao tác lắp đặt khung con lăn và con lăn trên và dưới phải được thực hiện dần dần có dạng vòng cung cong và khoảng cách. giữa các khung con lăn trong phần cong phải có kích thước bằng một nửa khung con lăn thông thường. Sau khi lắp đặt, hãy đảm bảo rằng nó có đủ độ linh hoạt và độ tin cậy.
- Nếu chất lượng lắp đặt không tốt và bộ con lăn điều chỉnh tâm bị hạ xuống sẽ xảy ra hiện tượng lệch, kẹt, tăng độ mài mòn, v.v., điều này sẽ làm giảm đáng kể tuổi thọ của con lăn. Cách bố trí các con lăn hợp lý và thiết kế khoảng cách hợp lý giữa các nhóm con lăn để giảm số lượng con lăn sử dụng, giảm giá thành toàn bộ máy, giảm chi phí đầu tư, vận hành và bảo trì, nâng cao hiệu quả kinh tế của công nghệ xử lý con lăn. là một khía cạnh quan trọng.
- Bài viết này chủ yếu giới thiệu chi tiết về việc lắp đặt con lăn tự căn chỉnh và các vấn đề do lắp đặt con lăn kém chất lượng. Có thể thấy, chất lượng lắp đặt quyết định chất lượng của con lăn.
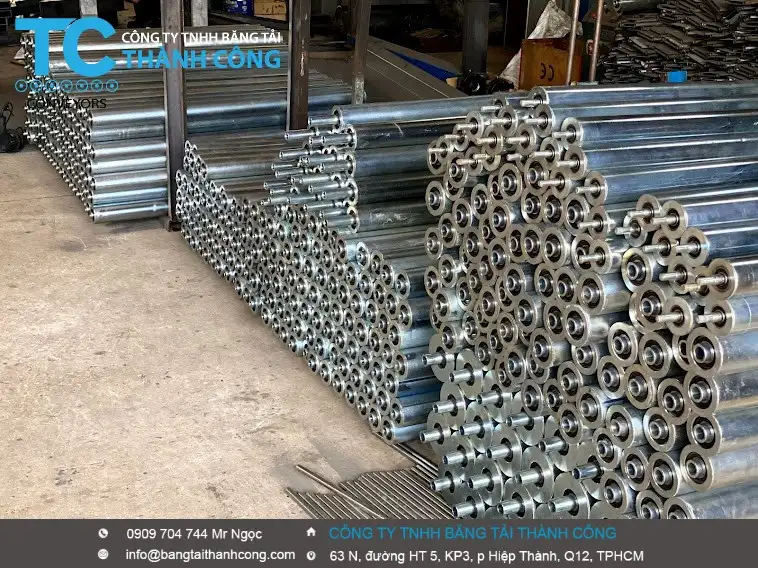
- Để chế tạo hoặc lựa chọn con lăn căn chỉnh (con lăn tự lựa – Self-aligning Idler) đạt chuẩn cho hệ thống băng tải, đặc biệt là dòng băng tải tải bao phân bón, nông sản từ 25 – 50kg, bạn cần nắm rõ bộ thông số kỹ thuật chi tiết dưới đây.
Bộ thông số này đảm bảo cụm con lăn vận hành trơn tru, bám băng tốt và tự động sửa lệch dải băng một cách nhạy bén nhất.
- Thông số Kích thước Hình học theo Khổ băng tải (B)
Đối với tải bao nặng (25 – 50kg), hệ thống thường sử dụng cụm 3 con lăn tự lựa hình lòng máng cho nhánh tải và con lăn phẳng tự lựa cho nhánh hồi. Kích thước tiêu chuẩn được tính toán theo tiêu chuẩn CEMA / DIN như sau:
| Khổ rộng băng tải | Đường kính con lăn chính (D) | Chiều dài 1 con lăn (L) | Đường kính con lăn đứng (d) | Chiều cao con lăn đứng (h) | Góc lòng máng (α) |
| B500 (500mm) | ∅ 76 / ∅ 89 mm | 200 mm | ∅ 50 / ∅ 60 mm | 80 mm | 20° – 30° |
| B600 (600mm) | ∅ 89 / ∅ 108 mm | 240 mm | ∅ 60 mm | 100 mm | 30° – 35° |
| B650 (650mm) | ∅ 89 / ∅ 108 mm | 260 mm | ∅ 60 mm | 100 mm | 30° – 35° |
| B800 (800mm) | ∅ 108 / ∅ 133 mm | 315 mm | ∅ 60 / ∅ 76 mm | 120 mm | 35° |
- Khoảng hở giữa các con lăn (Gap): ≤ 10mm (tránh dập đai và kẹt kẽ khi tải nặng).
- Biên độ xoay của trục trung tâm (β): ±10° đến ±15° so với phương vuông góc của băng tải.
- Thông số Cơ khí & Cấu tạo Chi tiết
- Vật liệu ống con lăn: Thép mạ kẽm cơ học, thép SS400 sơn phủ mạ hoặc tốt nhất là Inox 304 nếu dùng trong môi trường phân bón. Độ dày thành ống (Thk) tối thiểu đạt 3.0mm – 4.5mm để chống móp méo do va đập.
- Thông số Trục con lăn (Shaft): Thép C45 hoặc Inox 304 cường độ cao. Đường kính trục phổ biến: ∅20mm hoặc ∅25mm (đầu trục phay rãnh dẹt để gài cố định vào khung).
- Tiêu chuẩn Vòng bi (Bạc đạn): Sử dụng các dòng vòng bi tải nặng như 6204, 6205, 6305. Bắt buộc chọn loại có phớt chắn cao su kép (Ký hiệu LLU, DD hoặc 2RS) để ngăn tối đa bụi mịn phân bón, nông sản xâm nhập phá hủy ổ bi.
- Hệ thống phớt chặn mỡ (Seal System): Thiết kế phớt chặn mê cung đa lớp (Mabyrinth Seal) bằng nhựa Nylon hoặc cao su chịu dầu giúp giữ mỡ bôi trơn vĩnh viễn bên trong trục.
- Thông số Động lực học & Trợ chảy
- Độ lệch tâm (Độ đảo vòng – Run-out): ≤ 0.5 mm. Độ đảo càng nhỏ, con lăn quay càng êm, không gây ra các xung động làm băng tải bị nảy văng khi chạy tốc độ cao.
- Lực cản quay (Rotation Resistance): ≤ 2.5 N (Giúp hệ thống vận hành nhẹ nhàng, tiết kiệm điện năng cho Motor chủ động).
- Lớp bọc mặt con lăn (Khuyên dùng): Mặt con lăn chính nên được bọc cao su lưu hóa dày 5mm – 10mm tạo rãnh khía quả trám (Diamond) hoặc rãnh V. Thông số này tăng hệ số ma sát giữa con lăn và mặt dưới dây đai từ 0.18 (thép trơn) lên 0.40 (cao su nhám), giúp cụm tự lựa phản xạ điều chỉnh hướng đai nhạy hơn gấp 2 lần.
- Thông số Bố trí và Khoảng cách Lắp đặt
- Khoảng cách giữa các cụm tự lựa (\(L_{spacing}\)):
- Nhánh tải (Mặt trên): Cách 15m – 20m lắp đặt 1 bộ.
- Nhánh hồi (Mặt dưới): Cách 20m – 30m lắp đặt 1 bộ.
- Vị trí bắt buộc: Lắp đặt cách các quả Tang băng tải (Head/Tail Pulley) một khoảng bằng 3 đến 5 lần chiều rộng băng (khoảng 2m – 3m) để nắn thẳng đai trước khi cuộn vào tang.
Công ty TNHH Băng tải Thành Công
-
-
- Địa chỉ: 63 N, Đường HT5, Khu phố 3, Phường tân thới hiệp, TPHCM
- Hotline: 0909 704 744 (Mr. Ngọc)
- Email: info@bangtaithanhcong.com
- website : www.bangtaithanhcong.com
-
Xem thêm: Tiêu chuẩn thay thế băng tải chịu nhiệt

)